

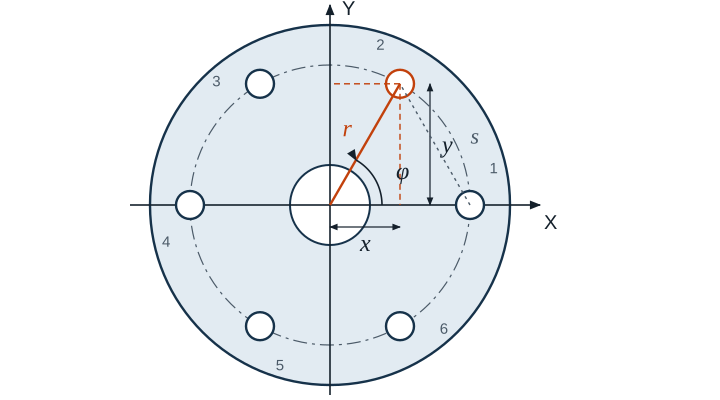
لشفة ستة ثقوب على Ø 80 mm. على آلة CNC أو عند التخطيط تحتاج لكل ثقب الإحداثي X والإحداثي Y. بالجيب وجيب التمام تحسبهما في خطوات قليلة، إذا كنت تتقن زاوية البداية واتجاه الدوران والإشارات.
زاوية التقسيم
إذا كانت الثقوب موزعة بانتظام على الدائرة كلها، قُسمت الدائرة الكاملة على عدد الثقوب:
- n عدد الثقوب
- Δφ زاوية التقسيم بين ثقبين
- φ0 زاوية بداية الثقب الأول
- φi زاوية الثقب رقم i
يُعدّ، كما هو معتاد في تقنية CNC، من محور X الموجب عكس اتجاه عقارب الساعة.
إحداثيات كل ثقب
هنا r هو نصف قطر دائرة الثقوب، أي نصف قيمة قطر دائرة الثقوب. وإذا لم تقع نقطة الصفر في المركز، بل مثلًا في ركن المشغولة، تضيف إليها إحداثيات المركز.
مثال
لدائرة ثقوب 6 ثقوب على Ø 80 mm، والأول يقع عند 0°. نصف القطر 40 mm، وزاوية التقسيم 360° / 6 = 60°.
x2 = 40 mm · cos 60° = 20 mm y2 = 40 mm · sin 60° ≈ 34,641 mm
| الثقب | الزاوية | X بوحدة mm | Y بوحدة mm |
|---|---|---|---|
| 1 | 0° | 40 | 0 |
| 2 | 60° | 20 | 34,641 |
| 3 | 120° | −20 | 34,641 |
| 4 | 180° | −40 | 0 |
| 5 | 240° | −20 | −34,641 |
| 6 | 300° | 20 | −34,641 |
تنتج الإشارات تلقائيًا من الجيب وجيب التمام، ما دامت الآلة الحاسبة مضبوطة على الدرجات (DEG).
عندما يكون الثقب الأول في الأعلى
مع خمسة ثقوب على Ø 100 mm يقع الأول غالبًا في الأعلى، أي عند 90°. وزاوية التقسيم 72°.
| الثقب | الزاوية | X بوحدة mm | Y بوحدة mm |
|---|---|---|---|
| 1 | 90° | 0 | 50 |
| 2 | 162° | −47,553 | 15,451 |
| 3 | 234° | −29,389 | −40,451 |
| 4 | 306° | 29,389 | −40,451 |
| 5 | 378° = 18° | 47,553 | 15,451 |
المسافة بين ثقبين
للقياس بالقدمة ذات الورنية تحتاج المسافة المستقيمة بين ثقبين متجاورين، أي الوتر:
لـ Ø 80 mm مع 6 ثقوب تكون 80 mm · sin 30° = 40 mm، ولـ Ø 100 mm مع 5 ثقوب 100 mm · sin 36° ≈ 58,779 mm.
على آلة CNC
لكثير من وحدات التحكم دورة لدائرة الثقوب. تُدخل المركز ونصف القطر وزاوية البداية وزاوية التقسيم والعدد، وتحسب وحدة التحكم المواضع بنفسها. ومع ذلك تبقى معرفة الإحداثيات يدويًا مفيدة: لفحص المحاكاة، وللتخطيط، وللآلات التي ليس فيها دورة.
أخطاء نموذجية
- استخدام القطر بدل نصف القطر: تصبح كل الإحداثيات ضعف ما يجب.
- الخلط بين الجيب وجيب التمام: الإحداثي X يخص جيب التمام، والإحداثي Y يخص الجيب، عند العد من محور X.
- الآلة الحاسبة على الراديان: عندها يعطي cos 60 القيمة −0,95 بدل 0,5.
- عدّ زاوية البداية من محور Y: تدور الصورة بمقدار 90°.
- نسيان المركز: إذا كانت نقطة الصفر في الركن، نقصت إحداثيات المركز في كل الثقوب.
- حساب دائرة جزئية كدائرة كاملة: إذا كانت الثقوب على قوس فقط، سرت الزاوية المعطاة، وليس 360° / n.