



Formula pentru gaura de filetare se calculează repede. Pentru M8 însă dă 6,75 mm, iar burghiul acesta aproape nimeni nu îl are în set. Atunci 6,8 mm? Sau totuși 6,7 mm? Aici aflați de ce funcționează ambele valori vecine, de ce s-a impus 6,8 mm și unde este limita de la care filetul nu mai este corect.
De unde vin cei 6,75 mm
Pentru filetele metrice ISO, la tarodare se aplică binecunoscuta regulă practică: diametrul nominal minus pasul. M8 are pasul normal de 1,25 mm.
dB = 8 mm − 1,25 mm = 6,75 mm
Cum determinați gaura pentru filetare la orice filet găsiți în detaliu în ghidul de calcul Diametrul găurii pentru filetare. Acest articol tratează întrebarea care urmează: cât de exact trebuie să corespundă burghiul formulei?
Gaura pentru filetare are o toleranță
Formula nu dă o valoare nominală exactă, ci o valoare comodă, la mijlocul unui domeniu admis. Diametrul interior D1 al unui filet interior este tolerat. Pentru clasa de toleranță uzuală 6H, la M8 se aplică domeniul de mai jos.
| Diametrul interior M8, clasa de toleranță 6H | mm |
|---|---|
| Dimensiunea minimă D1 min | 6,647 |
| Dimensiunea maximă D1 max | 6,912 |
| Toleranță | 0,265 |
Dimensiunea minimă este totodată cel mai mic diametru interior prevăzut de profilul filetului. Gaura nu are voie să fie mai mică. Dar nici mai mare decât dimensiunea maximă, altfel filetul nu mai respectă cotele. Tot ce se află între ele este în regulă. Cele trei variante 6,7 mm; 6,75 mm; 6,8 mm se încadrează toate fără probleme.
Ce înseamnă 0,05 mm în filet
Diferența dintre 6,7 mm și 6,8 mm pare neînsemnată. În filet ea apare ca grad de acoperire, adică partea din înălțimea portantă a profilului pe care filetul piuliței și cel al șurubului o au în comun. La 6,647 mm acoperirea este de 100 %. Cu cât găuriți mai mare, cu atât spirelor din piesă le lipsește mai mult la vârf.
- d diametrul nominal în mm
- dB diametrul găurii pentru filetare în mm
- H1 acoperirea flancurilor la profilul de bază în mm, H1 = 0,5413 · P
Pentru M8, H1 = 0,5413 · 1,25 mm ≈ 0,677 mm. Rezultă următoarea prezentare generală.
| Burghiu în mm | Acoperire | Evaluare |
|---|---|---|
| 6,6 | peste 100 % | prea mică, sub dimensiunea minimă |
| 6,7 | 96 % | în regulă, tarodul merge mai greu |
| 6,75 | 92 % | în regulă, exact valoarea din formulă |
| 6,8 | 89 % | în regulă, alegerea uzuală |
| 6,9 | 81 % | chiar sub dimensiunea maximă, fără rezervă |
| 7,0 | 74 % | prea mare, peste dimensiunea maximă |
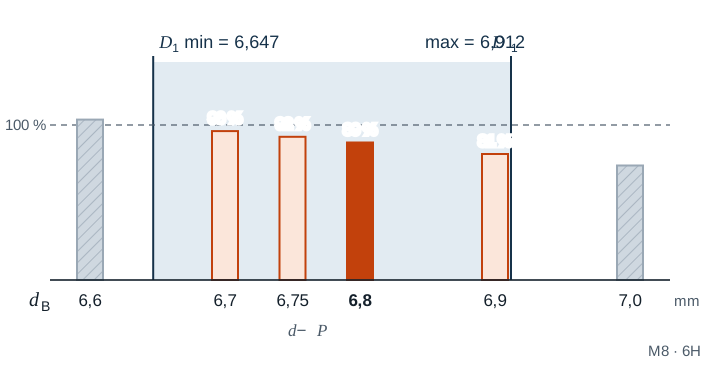
Procentele sunt calculate din diametrul burghiului. În practică gaura iese de obicei cu câteva sutimi mai mare decât burghiul, pentru că acesta taie puțin mai larg. La 6,9 mm asta poate fi deja suficient pentru a depăși 6,912 mm.
De ce 6,8 mm este standardul
- Burghiul există peste tot. Seturile de burghie sunt echipate peste 4 mm de obicei în trepte de 0,1 mm. Un burghiu de 6,75 există, dar rareori se găsește în dulap.
- Tarodul este menajat. Cu gaura mai mare, el îndepărtează mai puțin material. Asta reduce cuplul la tăiere și, odată cu el, pericolul ca tarodul să se rupă.
- Capacitatea portantă rămâne aproape aceeași. La o acoperire de circa 90 % și o lungime de înșurubare suficientă, se rupe mai degrabă șurubul decât să se smulgă filetul. Ultimele procente până la acoperirea completă aduc abia ceva mai multă rezistență, dar cer mult mai multă forță la tarod.
De aceea și Gesello rotunjește în astfel de cazuri de egalitate la treapta uzuală de burghiu. Dacă formula se termină în 0,75, se rotunjește în sus, dacă se termină în 0,25, se rotunjește în jos. Astfel la M8 rezultă 6,8 mm, iar la M12 10,2 mm.
Când 6,7 mm este alegerea mai bună
La table subțiri sau filete scurte contează fiecare milimetru portant de flanc. Atunci merită gaura mai mică, atât timp cât materialul se așchiază bine, de exemplu oțel pentru automate, alamă sau fontă cenușie. La materiale tenace, ca oțelul inoxidabil sau cuprul, rămâneți în schimb la 6,8 mm. Acolo tarodul împinge material în vârfurile profilului, gaura se îngustează la tăiere și tarodul se blochează mai repede. Aceste recomandări sunt valori orientative; indicațiile producătorului sculei și ale desenului au prioritate.
Exemplu
Un filet M12 × 1,25 trebuie executat într-o placă din S235JR. Formula dă
dB = 12 mm − 1,25 mm = 10,75 mm
Profilul de bază este același ca la M8, pentru că ambele filete au pasul de 1,25 mm. De aceea diametrul interior are din nou o toleranță de 0,265 mm și se află între 10,647 mm și 10,912 mm. Valoarea se termină în 0,75, deci se rotunjește în sus. Se găurește cu 10,8 mm, iar acoperirea este din nou de circa 89 %.
Greșeli tipice
- Găurit la diametrul interior: cine înțelege 6,647 mm ca dimensiune de burghiu și ia un burghiu de 6,6 mm ajunge sub dimensiunea minimă. Tarodul taie greu și se rupe ușor.
- Găurit mai mare, pentru siguranță: o gaură de 7,0 mm la M8 nu mai este o gaură comodă, ci rebut. Șurubul ține simțitor mai puțin.
- Burghiul nu a fost verificat: un burghiu uzat sau ascuțit neuniform taie mai larg. La filetele cu toleranță strânsă măsurați burghiul înainte.
- Valoarea pentru tarodul de deformare confundată: pentru tarozii de deformare se aplică diametre de pregăurire mai mari. Considerațiile despre tarodarea prin așchiere nu se pot transfera.
Întrebări frecvente
Verifică și calibrul-tampon filetat gaura pentru filetare?
Doar parțial. Partea „trece” și partea „nu trece” ale calibrului-tampon filetat verifică în primul rând flancurile. O gaură pentru filetare prea mică o observați deja la tarodare, una prea mare adesea nu iese în evidență cu calibrul-tampon filetat. Dacă diametrul interior trebuie dovedit, îl verificați cu un calibru-tampon neted sau cu un aparat de măsurat interioare.
Toleranța este valabilă și pentru M8 × 1?
Nu. Toleranța diametrului interior depinde de pas. La M8 × 1, gaura pentru filetare după formulă este de 7,0 mm, iar domeniul admis este mai strâns decât la pasul de 1,25 mm.
Cum obțin repede valoarea la mașină?
Cu Gesello, în modulul Filete. Alegeți filetul, aplicația afișează burghiul potrivit pentru gaura de filetare la așchiere și la deformare și vă calculează și adâncimea de găurire.