



螺纹底孔公式算起来很快。但对 M8 来说结果是 6.75 mm,而几乎没有人的钻头套装里有这个规格。那就用 6.8 mm?还是 6.7 mm?本文告诉你为什么相邻的两个尺寸都能用,为什么 6.8 mm 成了通用选择,以及超过哪个界限螺纹就不合格了。
6.75 mm 从何而来
攻制公制 ISO 螺纹时,有一个众所周知的经验公式,即公称直径减去螺距。M8 的粗牙螺距为 1.25 mm。
dB = 8 mm − 1.25 mm = 6.75 mm
如何确定各种螺纹的底孔,在计算指南螺纹底孔直径中有详细说明。本文讨论的是接下来的问题,即钻头到底要多准确地符合公式?
螺纹底孔也有公差
公式给出的不是精确的目标值,而是允许范围中间一个方便取用的值。内螺纹小径 D1 是有公差的。对于常用的公差带 6H,M8 的范围如下。
| M8 内螺纹小径,公差带 6H | mm |
|---|---|
| 下极限尺寸 D1 min | 6,647 |
| 上极限尺寸 D1 max | 6,912 |
| 公差 | 0,265 |
下极限尺寸同时也是螺纹牙型所规定的最小小径。孔不能比它更小,但也不能大于上极限尺寸,否则螺纹尺寸就不合格了。介于两者之间都没问题。6.7 mm; 6.75 mm; 6.8 mm 这三个候选值都稳稳地落在这个范围内。
0.05 mm 对螺纹有何影响
6.7 mm 和 6.8 mm 之间的差别看似微不足道。但在螺纹上,它体现为啮合率,即内螺纹和外螺纹共同承载的牙型高度所占的比例。在 6.647 mm 时为 100 %。孔钻得越大,工件中螺纹牙的顶部缺得越多。
- d 公称直径,单位 mm
- dB 螺纹底孔直径,单位 mm
- H1 基本牙型的牙型接触高度,单位 mm,H1 = 0.5413 · P
对于 M8,H1 = 0.5413 · 1.25 mm ≈ 0.677 mm。由此得到下面的一览表。
| 钻头直径,单位 mm | 啮合率 | 评估 |
|---|---|---|
| 6,6 | 超过 100 % | 过小,低于下极限尺寸 |
| 6,7 | 96 % | 合格,丝锥切削较费力 |
| 6,75 | 92 % | 合格,正好是公式值 |
| 6,8 | 89 % | 合格,常用选择 |
| 6,9 | 81 % | 略低于上极限尺寸,没有余量 |
| 7,0 | 74 % | 过大,超过上极限尺寸 |
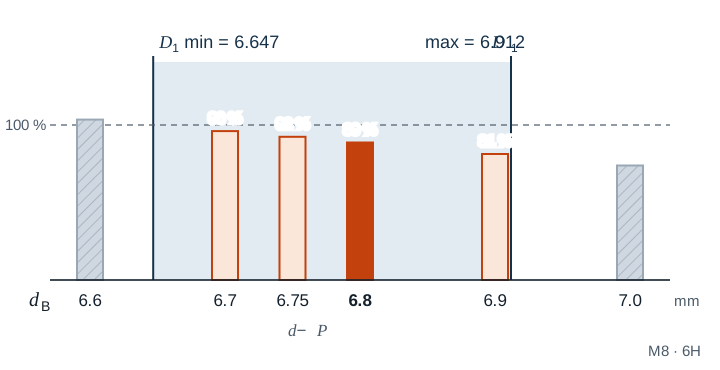
百分比是按钻头直径计算的。实际上孔通常会比钻头大百分之几毫米,因为钻头会略微扩切。用 6.9 mm 钻头时,这就可能足以超过 6.912 mm。
为什么 6.8 mm 是标准
- 钻头随处都有。4 mm 以上的钻头套装大多按 0.1 mm 递增配置。6.75 mm 的钻头虽然有,但很少放在工具柜里。
- 保护丝锥。孔越大,丝锥切除的材料越少。这降低了攻丝时的扭矩,从而降低丝锥折断的风险。
- 承载能力几乎不变。啮合率约为 90 % 且旋合长度足够时,往往是螺钉先断,而不是螺纹被拉脱。达到完全啮合的最后几个百分点几乎不会增加紧固力,却会明显增加丝锥所需的力。
因此,Gesello 遇到这种恰好居中的值时,也会圆整到常用的钻头规格。公式结果尾数为 0.75 时向上圆整,尾数为 0.25 时向下圆整。这样 M8 得到 6.8 mm,M12 得到 10.2 mm。
什么时候 6.7 mm 更好
对于薄板或短螺纹,每一点承载的牙侧都很重要。这时只要材料切削性好,例如易切削钢、黄铜或灰铸铁,就值得用较小的孔。而对于不锈钢或铜等韧性材料,则应坚持使用 6.8 mm。在这些材料中,丝锥会把材料挤向牙顶,孔在攻丝时变小,丝锥更容易卡住。这些建议均为参考值,以刀具制造商的说明和图纸要求为准。
示例
要在一块 S235JR 板上攻制 M12 × 1.25 螺纹。公式得出
dB = 12 mm − 1.25 mm = 10.75 mm
由于两种螺纹的螺距都是 1.25 mm,基本牙型与 M8 相同。因此小径的公差同样为 0.265 mm,范围在 10.647 mm 到 10.912 mm 之间。数值尾数为 0.75,所以向上圆整。用 10.8 mm 钻孔,啮合率同样约为 89 %。
常见错误
- 按小径钻孔:如果把 6.647 mm 当成钻头尺寸并选用 6.6 mm 钻头,就会低于下极限尺寸。丝锥切削困难,容易折断。
- 为保险起见钻大了:对 M8 来说,7.0 mm 的孔已不再是宽松的孔,而是废品。螺钉的承载力会明显下降。
- 没有检查钻头:磨损或刃磨不良的钻头扩切量更大。对于公差较紧的螺纹,应事先测量钻头。
- 混淆了挤压丝锥的数值:挤压丝锥的预钻孔尺寸更大。关于切削攻丝的分析不能照搬过来。
常见问题
螺纹塞规也能检验螺纹底孔吗?
只能在一定程度上检验。螺纹塞规的通端和止端主要检验牙侧。底孔过小,你在攻丝时就会察觉;底孔过大,用螺纹塞规往往发现不了。如果需要证明小径合格,应使用光滑极限塞规或内径测量仪检测。
这个公差也适用于 M8 × 1 吗?
不适用。小径公差取决于螺距。对于 M8 × 1,按公式计算的底孔为 7.0 mm,允许范围比螺距 1.25 mm 时更窄。
在机床旁如何快速得到这个值?
用 Gesello 的螺纹模块。选择螺纹后,App 会显示切削攻丝和挤压攻丝所需的底孔钻头,并顺带计算钻孔深度。