



Die Formel für das Kernloch ist schnell gerechnet. Für M8 ergibt sie aber 6,75 mm, und diesen Bohrer hat kaum jemand im Satz. Also 6,8 mm? Oder doch 6,7 mm? Hier erfährst du, warum beide Nachbarn funktionieren, warum sich 6,8 mm durchgesetzt hat und wo die Grenze liegt, ab der das Gewinde nicht mehr stimmt.
Woher die 6,75 mm kommen
Für metrische ISO-Gewinde gilt beim Gewindeschneiden die bekannte Faustformel: Nenndurchmesser minus Steigung. M8 hat die Regelsteigung 1,25 mm.
dB = 8 mm − 1,25 mm = 6,75 mm
Wie du das Kernloch für jedes Gewinde bestimmst, steht ausführlich in der Rechenhilfe Kernlochdurchmesser für Gewinde. In diesem Beitrag geht es um die Frage danach: Wie genau muss der Bohrer eigentlich zur Formel passen?
Das Kernloch hat eine Toleranz
Die Formel liefert keinen exakten Sollwert, sondern einen bequemen Wert mitten in einem erlaubten Bereich. Der Kerndurchmesser D1 eines Innengewindes ist toleriert. Für die übliche Toleranzklasse 6H gilt bei M8 dieser Bereich.
| Kerndurchmesser M8, Toleranzklasse 6H | mm |
|---|---|
| Mindestmaß D1 min | 6,647 |
| Höchstmaß D1 max | 6,912 |
| Toleranz | 0,265 |
Das Mindestmaß ist zugleich der kleinste Kerndurchmesser, den das Gewindeprofil vorsieht. Kleiner darf das Loch nicht sein. Größer als das Höchstmaß aber auch nicht, sonst ist das Gewinde nicht mehr maßhaltig. Alles dazwischen ist in Ordnung. Die drei Kandidaten 6,7 mm; 6,75 mm; 6,8 mm liegen alle bequem darin.
Was 0,05 mm im Gewinde bewirken
Der Unterschied zwischen 6,7 mm und 6,8 mm wirkt winzig. Im Gewinde zeigt er sich als Überdeckung, also als Anteil der tragenden Profilhöhe, den Mutter- und Bolzengewinde gemeinsam haben. Bei 6,647 mm sind es 100 %. Je größer du bohrst, desto mehr fehlt den Gängen im Werkstück an der Spitze.
- d Nenndurchmesser in mm
- dB Kernlochdurchmesser in mm
- H1 Flankenüberdeckung des Grundprofils in mm, H1 = 0,5413 · P
Für M8 ist H1 = 0,5413 · 1,25 mm ≈ 0,677 mm. Damit ergibt sich diese Übersicht.
| Bohrer in mm | Überdeckung | Bewertung |
|---|---|---|
| 6,6 | über 100 % | zu klein, unter dem Mindestmaß |
| 6,7 | 96 % | in Ordnung, Gewindebohrer läuft schwerer |
| 6,75 | 92 % | in Ordnung, genau der Formelwert |
| 6,8 | 89 % | in Ordnung, die übliche Wahl |
| 6,9 | 81 % | knapp unter dem Höchstmaß, keine Reserve |
| 7,0 | 74 % | zu groß, über dem Höchstmaß |
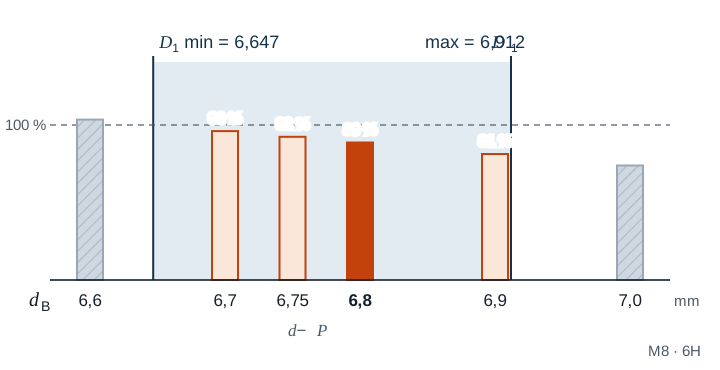
Die Prozente sind aus dem Bohrerdurchmesser gerechnet. In der Praxis wird das Loch meist ein paar Hundertstel größer als der Bohrer, weil er etwas überschneidet. Bei 6,9 mm kann das schon reichen, um über 6,912 mm zu kommen.
Warum 6,8 mm Standard ist
- Der Bohrer ist überall da. Bohrersätze sind über 4 mm meist in 0,1-mm-Stufen bestückt. Einen 6,75er gibt es zwar, er liegt aber selten im Schrank.
- Der Gewindebohrer wird geschont. Mit dem größeren Loch zerspant er weniger Werkstoff. Das senkt das Drehmoment beim Schneiden und damit die Gefahr, dass er abbricht.
- Die Tragfähigkeit bleibt fast gleich. Bei rund 90 % Überdeckung und ausreichender Einschraubtiefe reißt eher die Schraube als das Gewinde aus. Die letzten Prozent bis zur vollen Überdeckung bringen kaum mehr Halt, kosten aber deutlich mehr Kraft am Gewindebohrer.
Deshalb rundet auch Gesello bei solchen Gleichständen auf die übliche Bohrerstufe. Endet die Formel auf 0,75, geht es auf, endet sie auf 0,25, geht es ab. So kommt bei M8 6,8 mm heraus und bei M12 10,2 mm.
Wann 6,7 mm die bessere Wahl ist
Bei dünnen Blechen oder kurzen Gewinden zählt jeder tragende Millimeter Flanke. Dann lohnt das kleinere Loch, solange der Werkstoff gut zerspanbar ist, etwa Automatenstahl, Messing oder Grauguss. Bei zähen Werkstoffen wie nichtrostendem Stahl oder Kupfer bleibst du dagegen bei 6,8 mm. Dort drückt der Gewindebohrer Werkstoff in die Profilspitzen, das Loch wird beim Schneiden enger und der Gewindebohrer klemmt schneller. Diese Empfehlungen sind Richtwerte, Angaben des Werkzeugherstellers und der Zeichnung haben Vorrang.
Beispiel
Ein Gewinde M12 × 1,25 soll in eine Platte aus S235JR geschnitten werden. Die Formel ergibt
dB = 12 mm − 1,25 mm = 10,75 mm
Das Grundprofil ist dasselbe wie bei M8, weil beide Gewinde 1,25 mm Steigung haben. Der Kerndurchmesser darf deshalb wieder 0,265 mm Toleranz haben und liegt zwischen 10,647 mm und 10,912 mm. Der Wert endet auf 0,75, also wird aufgerundet. Gebohrt wird mit 10,8 mm, die Überdeckung beträgt wieder rund 89 %.
Typische Fehler
- Auf den Kerndurchmesser gebohrt: Wer 6,647 mm als Bohrermaß versteht und zu 6,6 mm greift, liegt unter dem Mindestmaß. Der Gewindebohrer schneidet schwer und bricht leicht.
- Zur Sicherheit größer gebohrt: Ein Loch mit 7,0 mm ist bei M8 kein bequemes Loch mehr, sondern Ausschuss. Die Schraube hält spürbar weniger.
- Bohrer nicht geprüft: Ein verschlissener oder unsauber angeschliffener Bohrer schneidet stärker über. Bei Gewinden mit enger Toleranz miss den Bohrer vorher nach.
- Former-Wert verwechselt: Für Gewindeformer gelten größere Vorbohrmaße. Die Überlegungen zum Schneiden lassen sich nicht übertragen.
Häufige Fragen
Prüft der Gewindelehrdorn auch das Kernloch?
Nur bedingt. Gut- und Ausschussseite des Gewindelehrdorns prüfen vor allem die Flanken. Ein zu kleines Kernloch merkst du schon beim Schneiden, ein zu großes fällt mit dem Gewindelehrdorn oft nicht auf. Muss der Kerndurchmesser nachgewiesen werden, prüfst du ihn mit einem glatten Grenzlehrdorn oder einem Innenmessgerät.
Gilt die Toleranz auch für M8 × 1?
Nein. Die Toleranz des Kerndurchmessers hängt von der Steigung ab. Bei M8 × 1 liegt das Kernloch nach Formel bei 7,0 mm, und der erlaubte Bereich ist enger als bei 1,25 mm Steigung.
Wie bekomme ich den Wert schnell an der Maschine?
Mit Gesello im Modul Gewinde. Du wählst das Gewinde aus, die App zeigt den passenden Kernlochbohrer für Schneiden und Formen und rechnet dir die Bohrtiefe mit.