



Формула для отверстия под резьбу считается быстро. Но для M8 она даёт 6,75 мм, а такого сверла почти ни у кого нет в наборе. Значит, 6,8 мм? Или всё-таки 6,7 мм? Здесь вы узнаете, почему работают оба соседних размера, почему стандартом стало 6,8 мм и где граница, за которой резьба уже не соответствует требованиям.
Откуда берутся 6,75 мм
Для метрической резьбы ISO при нарезании метчиком действует известное правило: номинальный диаметр минус шаг. У M8 крупный шаг 1,25 мм.
dB = 8 мм − 1,25 мм = 6,75 мм
Как определить отверстие под любую резьбу, подробно описано в расчётной подсказке Диаметр отверстия под резьбу. Эта статья посвящена следующему вопросу: насколько точно сверло вообще должно совпадать с формулой?
У отверстия под резьбу есть допуск
Формула даёт не точное номинальное значение, а удобную величину в середине допустимого диапазона. Внутренний диаметр D1 внутренней резьбы имеет допуск. Для обычного поля допуска 6H у M8 действует такой диапазон.
| Внутренний диаметр M8, поле допуска 6H | мм |
|---|---|
| Наименьший размер D1 min | 6,647 |
| Наибольший размер D1 max | 6,912 |
| Допуск | 0,265 |
Наименьший размер одновременно является наименьшим внутренним диаметром, который предусматривает профиль резьбы. Меньше отверстие быть не может. Но и больше наибольшего размера тоже нельзя, иначе резьба выйдет за пределы допуска. Всё, что между ними, в порядке. Все три кандидата 6,7 мм; 6,75 мм; 6,8 мм уверенно укладываются в этот диапазон.
Что дают 0,05 мм в резьбе
Разница между 6,7 мм и 6,8 мм кажется крошечной. В резьбе она проявляется как перекрытие, то есть доля несущей высоты профиля, общая для резьбы гайки и болта. При 6,647 мм это 100 %. Чем больше вы сверлите, тем больше не хватает виткам в детали на вершине.
- d номинальный диаметр в мм
- dB диаметр отверстия под резьбу в мм
- H1 рабочая высота (перекрытие сторон) основного профиля в мм, H1 = 0,5413 · P
Для M8 H1 = 0,5413 · 1,25 мм ≈ 0,677 мм. Отсюда получается такая сводка.
| Сверло в мм | Перекрытие | Оценка |
|---|---|---|
| 6,6 | более 100 % | слишком мало, ниже наименьшего размера |
| 6,7 | 96 % | в порядке, метчик идёт туже |
| 6,75 | 92 % | в порядке, точно значение по формуле |
| 6,8 | 89 % | в порядке, обычный выбор |
| 6,9 | 81 % | чуть ниже наибольшего размера, без запаса |
| 7,0 | 74 % | слишком велико, выше наибольшего размера |
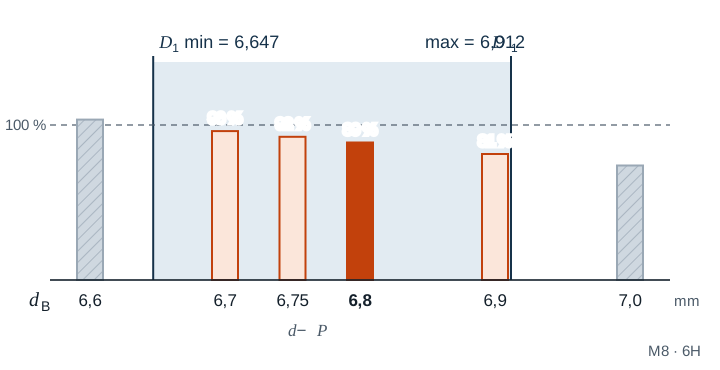
Проценты рассчитаны по диаметру сверла. На практике отверстие обычно получается на несколько сотых больше сверла, потому что оно немного разбивает отверстие. При 6,9 мм этого уже может хватить, чтобы выйти за 6,912 мм.
Почему 6,8 мм — стандарт
- Такое сверло есть везде. Наборы свёрл свыше 4 мм обычно укомплектованы с шагом 0,1 мм. Сверло 6,75 существует, но в шкафу оно лежит редко.
- Метчик работает бережнее. В более крупном отверстии он снимает меньше материала. Это снижает крутящий момент при нарезании и тем самым риск поломки.
- Несущая способность почти не меняется. При перекрытии около 90 % и достаточной глубине ввинчивания скорее разрушится винт, чем сорвётся резьба. Последние проценты до полного перекрытия почти не добавляют прочности, но заметно увеличивают усилие на метчике.
Поэтому и Gesello в таких пограничных случаях округляет до обычного размера сверла. Если по формуле получается окончание 0,75, округление идёт вверх, если 0,25 — вниз. Так для M8 выходит 6,8 мм, а для M12 — 10,2 мм.
Когда 6,7 мм — лучший выбор
В тонких листах или при коротких резьбах важен каждый миллиметр несущей боковой стороны. Тогда стоит взять меньшее отверстие, если материал хорошо обрабатывается резанием, например автоматная сталь, латунь или серый чугун. Для вязких материалов, таких как нержавеющая сталь или медь, оставайтесь при 6,8 мм. Там метчик выдавливает материал в вершины профиля, отверстие при нарезании сужается и метчик быстрее заклинивает. Эти рекомендации — ориентировочные значения, указания производителя инструмента и чертежа имеют приоритет.
Пример
Резьбу M12 × 1,25 нужно нарезать в плите из S235JR. Формула даёт
dB = 12 мм − 1,25 мм = 10,75 мм
Основной профиль тот же, что у M8, потому что у обеих резьб шаг 1,25 мм. Поэтому допуск внутреннего диаметра снова может составлять 0,265 мм, и он лежит между 10,647 мм и 10,912 мм. Значение оканчивается на 0,75, значит, округляем вверх. Сверлят сверлом 10,8 мм, перекрытие снова составляет около 89 %.
Типичные ошибки
- Просверлено по внутреннему диаметру: кто принимает 6,647 мм за размер сверла и берёт 6,6 мм, оказывается ниже наименьшего размера. Метчик режет тяжело и легко ломается.
- Для надёжности просверлено больше: отверстие 7,0 мм для M8 — уже не удобный размер, а брак. Винт держит заметно хуже.
- Сверло не проверено: изношенное или неточно заточенное сверло сильнее разбивает отверстие. Для резьб с узким допуском заранее измерьте сверло.
- Перепутано значение для раскатника: для раскатников действуют бóльшие диаметры предварительного отверстия. Рассуждения о нарезании на них не переносятся.
Частые вопросы
Проверяет ли резьбовая калибр-пробка и отверстие под резьбу?
Лишь отчасти. Проходная и непроходная стороны резьбовой калибр-пробки проверяют прежде всего боковые стороны профиля. Слишком малое отверстие под резьбу вы заметите уже при нарезании, а слишком большое резьбовая калибр-пробка часто не выявляет. Если внутренний диаметр нужно подтвердить, проверьте его гладкой предельной калибр-пробкой или нутромером.
Действует ли этот допуск и для M8 × 1?
Нет. Допуск внутреннего диаметра зависит от шага. Для M8 × 1 отверстие под резьбу по формуле составляет 7,0 мм, а допустимый диапазон уже, чем при шаге 1,25 мм.
Как быстро получить значение у станка?
С Gesello в модуле «Резьба». Выберите резьбу, и приложение покажет подходящее сверло под резьбу для нарезания и накатывания, а заодно рассчитает глубину сверления.