



Formeln för förborrningshålet är snabbt uträknad. För M8 ger den dock 6,75 mm, och den borren har knappt någon i sin sats. Alltså 6,8 mm? Eller ändå 6,7 mm? Här får du veta varför båda grannarna fungerar, varför 6,8 mm har blivit standard och var gränsen går där gängan inte längre stämmer.
Var 6,75 mm kommer ifrån
För metriska ISO-gängor gäller vid gängskärning den välkända tumregeln: nominell diameter minus stigning. M8 har den grova stigningen 1,25 mm.
dB = 8 mm − 1,25 mm = 6,75 mm
Hur du bestämmer förborrningshålet för varje gänga beskrivs utförligt i räknehjälpen Diameter på förborrningshål för gängor. Den här artikeln handlar om frågan som kommer efter: hur exakt måste borren egentligen stämma med formeln?
Förborrningshålet har en tolerans
Formeln ger inget exakt börvärde utan ett bekvämt värde mitt i ett tillåtet område. Kärndiametern D1 för en invändig gänga är toleranssatt. För den vanliga toleransklassen 6H gäller detta område för M8.
| Kärndiameter M8, toleransklass 6H | mm |
|---|---|
| Undre gränsmått D1 min | 6,647 |
| Övre gränsmått D1 max | 6,912 |
| Tolerans | 0,265 |
Det undre gränsmåttet är samtidigt den minsta kärndiameter som gängprofilen föreskriver. Mindre får hålet inte vara. Men inte heller större än det övre gränsmåttet, annars håller gängan inte längre måtten. Allt däremellan är i ordning. De tre kandidaterna 6,7 mm; 6,75 mm; 6,8 mm ligger alla bekvämt inom området.
Vad 0,05 mm betyder för gängan
Skillnaden mellan 6,7 mm och 6,8 mm verkar pytteliten. I gängan visar den sig som ingrepp, alltså den andel av den bärande profilhöjden som mutter- och bultgängan har gemensamt. Vid 6,647 mm är det 100 %. Ju större du borrar, desto mer saknas i toppen av gängorna i arbetsstycket.
- d nominell diameter i mm
- dB förborrningsdiameter i mm
- H1 flanköverlappning i grundprofilen i mm, H1 = 0,5413 · P
För M8 är H1 = 0,5413 · 1,25 mm ≈ 0,677 mm. Det ger följande översikt.
| Borr i mm | Ingrepp | Bedömning |
|---|---|---|
| 6,6 | över 100 % | för litet, under undre gränsmått |
| 6,7 | 96 % | i ordning, gängtappen går tyngre |
| 6,75 | 92 % | i ordning, exakt formelvärdet |
| 6,8 | 89 % | i ordning, det vanliga valet |
| 6,9 | 81 % | strax under övre gränsmått, ingen marginal |
| 7,0 | 74 % | för stort, över övre gränsmått |
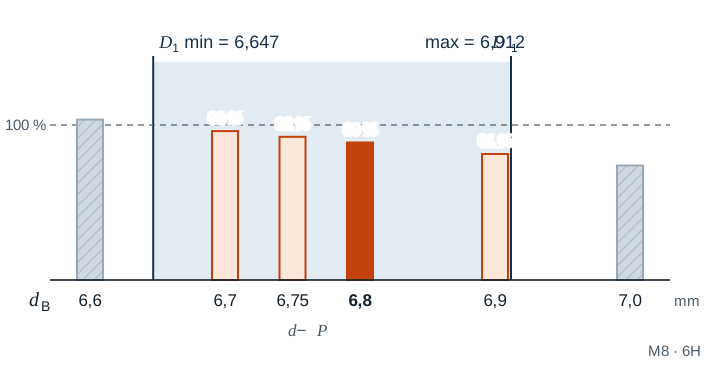
Procenttalen är räknade från borrdiametern. I praktiken blir hålet oftast några hundradelar större än borren, eftersom den skär något större. Vid 6,9 mm kan det redan räcka för att hamna över 6,912 mm.
Varför 6,8 mm är standard
- Borren finns överallt. Borrsatser är över 4 mm oftast uppbyggda i steg om 0,1 mm. En 6,75-borr finns visserligen, men den ligger sällan i skåpet.
- Gängtappen skonas. Med det större hålet skär den bort mindre material. Det sänker vridmomentet vid skärningen och därmed risken att den går av.
- Bärförmågan är nästan densamma. Vid ungefär 90 % ingrepp och tillräckligt inskruvningsdjup går hellre skruven av än att gängan rivs ut. De sista procenten fram till fullt ingrepp ger knappt mer hållfasthet men kräver betydligt mer kraft på gängtappen.
Därför avrundar även Gesello vid sådana jämna lägen till det vanliga borrsteget. Slutar formeln på 0,75 avrundas uppåt, slutar den på 0,25 avrundas nedåt. Så blir det 6,8 mm för M8 och 10,2 mm för M12.
När 6,7 mm är det bättre valet
I tunn plåt eller korta gängor räknas varje bärande millimeter flank. Då lönar sig det mindre hålet, så länge materialet är lättbearbetat, till exempel automatstål, mässing eller gråjärn. I sega material som rostfritt stål eller koppar stannar du däremot vid 6,8 mm. Där trycker gängtappen in material i profiltopparna, hålet blir trängre under skärningen och gängtappen kärvar fortare. Dessa rekommendationer är riktvärden, uppgifter från verktygstillverkaren och på ritningen har företräde.
Exempel
En gänga M12 × 1,25 ska skäras i en platta av S235JR. Formeln ger
dB = 12 mm − 1,25 mm = 10,75 mm
Grundprofilen är densamma som för M8, eftersom båda gängorna har 1,25 mm stigning. Kärndiametern har därför återigen 0,265 mm tolerans och ligger mellan 10,647 mm och 10,912 mm. Värdet slutar på 0,75, alltså avrundas uppåt. Det borras med 10,8 mm, och ingreppet blir återigen ungefär 89 %.
Typiska misstag
- Borrat till kärndiametern: den som tolkar 6,647 mm som borrmått och tar 6,6 mm hamnar under det undre gränsmåttet. Gängtappen skär tungt och går lätt av.
- Borrat större för säkerhets skull: ett hål på 7,0 mm är för M8 inte längre ett bekvämt hål utan kassation. Skruven håller märkbart sämre.
- Borren inte kontrollerad: en sliten eller ojämnt slipad borr skär större. Mät borren först när gängan har snäv tolerans.
- Formarvärdet förväxlat: för gängformare gäller större förborrningsmått. Resonemanget för gängskärning går inte att överföra.
Vanliga frågor
Kontrollerar gängtolken även förborrningshålet?
Bara delvis. Gå- och stoppsidan på gängpluggtolken kontrollerar framför allt flankerna. Ett för litet förborrningshål märker du redan vid gängningen, ett för stort upptäcks ofta inte med gängpluggtolken. Måste kärndiametern verifieras kontrollerar du den med en slät pluggtolk eller ett invändigt mätinstrument.
Gäller toleransen även för M8 × 1?
Nej. Toleransen för kärndiametern beror på stigningen. För M8 × 1 ligger förborrningshålet enligt formeln på 7,0 mm, och det tillåtna området är snävare än vid 1,25 mm stigning.
Hur får jag fram värdet snabbt vid maskinen?
Med Gesello i modulen Gängor. Du väljer gängan, appen visar rätt borr för förborrningshålet vid gängskärning och gängformning och räknar även ut borrdjupet åt dig.