



De formule voor het kerngat is snel uitgerekend. Voor M8 geeft ze echter 6,75 mm, en die boor heeft bijna niemand in zijn set. Dus 6,8 mm? Of toch 6,7 mm? Hier lees je waarom beide buren werken, waarom 6,8 mm de standaard is geworden en waar de grens ligt waarboven de draad niet meer klopt.
Waar de 6,75 mm vandaan komt
Voor metrische ISO-draad geldt bij het draadtappen de bekende vuistregel: nominale diameter min spoed. M8 heeft een grove spoed van 1,25 mm.
dB = 8 mm − 1,25 mm = 6,75 mm
Hoe je het kerngat voor elke schroefdraad bepaalt, lees je uitgebreid in de rekenhulp Kerngatdiameter voor schroefdraad. Dit artikel gaat over de vraag daarna: hoe nauwkeurig moet de boor eigenlijk bij de formule passen?
Het kerngat heeft een tolerantie
De formule levert geen exacte streefwaarde, maar een handige waarde midden in een toegestaan gebied. De kerndiameter D1 van een binnendraad is getolereerd. Voor de gebruikelijke tolerantieklasse 6H geldt bij M8 dit gebied.
| Kerndiameter M8, tolerantieklasse 6H | mm |
|---|---|
| Kleinste grensmaat D1 min | 6,647 |
| Grootste grensmaat D1 max | 6,912 |
| Tolerantie | 0,265 |
De kleinste grensmaat is tegelijk de kleinste kerndiameter die het draadprofiel voorziet. Kleiner mag het gat niet zijn. Maar ook niet groter dan de grootste grensmaat, anders is de draad niet meer maatvast. Alles daartussen is in orde. De drie kandidaten 6,7 mm; 6,75 mm; 6,8 mm liggen er alle drie ruim binnen.
Wat 0,05 mm in de draad doet
Het verschil tussen 6,7 mm en 6,8 mm lijkt piepklein. In de draad zie je het terug als overdekking, dus als het deel van de dragende profielhoogte dat moer- en boutdraad gemeen hebben. Bij 6,647 mm is dat 100 %. Hoe groter je boort, hoe meer er aan de toppen van de gangen in het werkstuk ontbreekt.
- d nominale diameter in mm
- dB kerngatdiameter in mm
- H1 flankoverdekking van het basisprofiel in mm, H1 = 0,5413 · P
Voor M8 is H1 = 0,5413 · 1,25 mm ≈ 0,677 mm. Daaruit volgt dit overzicht.
| Boor in mm | Overdekking | Beoordeling |
|---|---|---|
| 6,6 | meer dan 100 % | te klein, onder de kleinste grensmaat |
| 6,7 | 96 % | in orde, draadtap loopt zwaarder |
| 6,75 | 92 % | in orde, precies de formulewaarde |
| 6,8 | 89 % | in orde, de gebruikelijke keuze |
| 6,9 | 81 % | net onder de grootste grensmaat, geen reserve |
| 7,0 | 74 % | te groot, boven de grootste grensmaat |
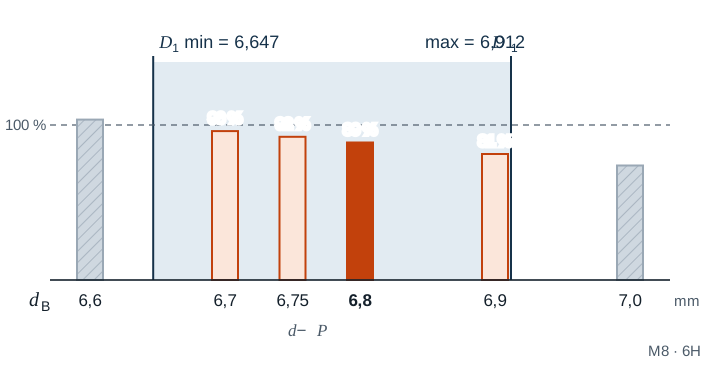
De percentages zijn berekend uit de boordiameter. In de praktijk wordt het gat meestal een paar honderdsten groter dan de boor, omdat die iets overmaats snijdt. Bij 6,9 mm kan dat al genoeg zijn om boven 6,912 mm uit te komen.
Waarom 6,8 mm standaard is
- De boor is overal voorhanden. Borensets zijn boven 4 mm meestal in stappen van 0,1 mm samengesteld. Een boor van 6,75 mm bestaat wel, maar ligt zelden in de kast.
- De draadtap wordt ontzien. Met het grotere gat verspaant hij minder materiaal. Dat verlaagt het draaimoment bij het tappen en daarmee de kans dat hij afbreekt.
- Het draagvermogen blijft vrijwel gelijk. Bij ongeveer 90 % overdekking en voldoende inschroefdiepte breekt eerder de bout dan dat de draad uitscheurt. De laatste procenten tot volledige overdekking geven nauwelijks meer houvast, maar kosten duidelijk meer kracht op de draadtap.
Daarom rondt ook Gesello in zulke twijfelgevallen af op de gebruikelijke boormaat. Eindigt de formule op 0,75, dan wordt naar boven afgerond, eindigt ze op 0,25, dan naar beneden. Zo komt er bij M8 6,8 mm uit en bij M12 10,2 mm.
Wanneer 6,7 mm de betere keuze is
Bij dunne platen of korte draden telt elke dragende millimeter flank. Dan loont het kleinere gat, zolang het materiaal goed verspaanbaar is, zoals automatenstaal, messing of grijs gietijzer. Bij taaie materialen zoals roestvast staal of koper blijf je daarentegen bij 6,8 mm. Daar drukt de draadtap materiaal in de profieltoppen, wordt het gat bij het tappen nauwer en loopt de draadtap sneller vast. Deze aanbevelingen zijn richtwaarden; opgaven van de gereedschapsfabrikant en de tekening hebben voorrang.
Voorbeeld
Een schroefdraad M12 × 1,25 moet in een plaat van S235JR worden getapt. De formule geeft
dB = 12 mm − 1,25 mm = 10,75 mm
Het basisprofiel is hetzelfde als bij M8, omdat beide draden een spoed van 1,25 mm hebben. De kerndiameter mag daarom weer 0,265 mm tolerantie hebben en ligt tussen 10,647 mm en 10,912 mm. De waarde eindigt op 0,75, dus wordt naar boven afgerond. Er wordt geboord met 10,8 mm, de overdekking bedraagt weer ongeveer 89 %.
Typische fouten
- Op de kerndiameter geboord: wie 6,647 mm als boormaat opvat en naar 6,6 mm grijpt, zit onder de kleinste grensmaat. De draadtap snijdt zwaar en breekt gemakkelijk.
- Voor de zekerheid groter geboord: een gat van 7,0 mm is bij M8 geen ruim gat meer, maar afkeur. De bout houdt merkbaar minder.
- Boor niet gecontroleerd: een versleten of slordig geslepen boor snijdt meer overmaats. Meet bij draad met een nauwe tolerantie de boor vooraf na.
- Vormtapwaarde verwisseld: voor vormtappen gelden grotere voorboormaten. De overwegingen voor het snijden zijn daarop niet over te dragen.
Veelgestelde vragen
Controleert de draadkaliberdoorn ook het kerngat?
Slechts beperkt. De gaat- en niet-gaat-zijde van de draadkaliberdoorn controleren vooral de flanken. Een te klein kerngat merk je al bij het tappen, een te groot valt met de draadkaliberdoorn vaak niet op. Moet de kerndiameter aangetoond worden, dan controleer je die met een gladde grensdoorn of een binnenmeetinstrument.
Geldt de tolerantie ook voor M8 × 1?
Nee. De tolerantie van de kerndiameter hangt af van de spoed. Bij M8 × 1 ligt het kerngat volgens de formule op 7,0 mm, en het toegestane gebied is nauwer dan bij 1,25 mm spoed.
Hoe krijg ik de waarde snel bij de machine?
Met Gesello in de module Schroefdraad. Je kiest de schroefdraad, de app toont de passende kerngatboor voor snijden en vormen en rekent ook meteen de boordiepte voor je uit.