



A menetfúrás előtti furat képlete gyorsan kiszámolható. M8-ra viszont 6,75 mm jön ki, és ilyen fúró alig van valakinek a készletében. Akkor 6,8 mm? Vagy inkább 6,7 mm? Itt megtudod, miért működik mindkét szomszédos méret, miért terjedt el a 6,8 mm, és hol van az a határ, amelyen túl a menet már nem megfelelő.
Honnan jön a 6,75 mm
Metrikus ISO-meneteknél menetfúráskor az ismert ökölszabály érvényes: névleges átmérő mínusz menetemelkedés. Az M8 normál menetemelkedése 1,25 mm.
dB = 8 mm − 1,25 mm = 6,75 mm
Hogy bármely menethez hogyan határozod meg a menetfúrás előtti furatot, azt részletesen a Menetfúrás előtti furat átmérője számítási segédlet mutatja be. Ez a cikk az ezután következő kérdésről szól: mennyire pontosan kell a fúrónak a képlethez igazodnia?
A menetfúrás előtti furatnak tűrése van
A képlet nem pontos előírt értéket ad, hanem egy kényelmes értéket egy megengedett tartomány közepén. A belső menet D1 magátmérője tűrésezett. A szokásos 6H tűrésosztályban M8-nál ez a tartomány érvényes.
| M8 magátmérője, 6H tűrésosztály | mm |
|---|---|
| Legkisebb határméret D1 min | 6,647 |
| Legnagyobb határméret D1 max | 6,912 |
| Tűrés | 0,265 |
A legkisebb határméret egyben a menetprofil által előírt legkisebb magátmérő is. Ennél kisebb nem lehet a furat. A legnagyobb határméretnél nagyobb azonban szintén nem, különben a menet már nem mérettartó. Minden, ami a kettő között van, rendben van. A három jelölt, 6,7 mm; 6,75 mm; 6,8 mm, kényelmesen belefér.
Mit okoz 0,05 mm a menetben
A 6,7 mm és a 6,8 mm közötti különbség parányinak tűnik. A menetben átfedésként jelenik meg, vagyis a teherviselő profilmagasság azon részeként, amely az anya- és a csavarmenetben közös. 6,647 mm-nél ez 100 %. Minél nagyobbra fúrsz, annál több hiányzik a munkadarab meneteinek csúcsából.
- d névleges átmérő mm-ben
- dB a menetfúrás előtti furat átmérője mm-ben
- H1 az alapprofil menetátfedése mm-ben, H1 = 0,5413 · P
M8-nál H1 = 0,5413 · 1,25 mm ≈ 0,677 mm. Ebből adódik ez az áttekintés.
| Fúró mm-ben | Átfedés | Értékelés |
|---|---|---|
| 6,6 | 100 % felett | túl kicsi, a legkisebb határméret alatt |
| 6,7 | 96 % | rendben, a menetfúró nehezebben jár |
| 6,75 | 92 % | rendben, pontosan a képlet szerinti érték |
| 6,8 | 89 % | rendben, a szokásos választás |
| 6,9 | 81 % | épp a legnagyobb határméret alatt, nincs tartalék |
| 7,0 | 74 % | túl nagy, a legnagyobb határméret felett |
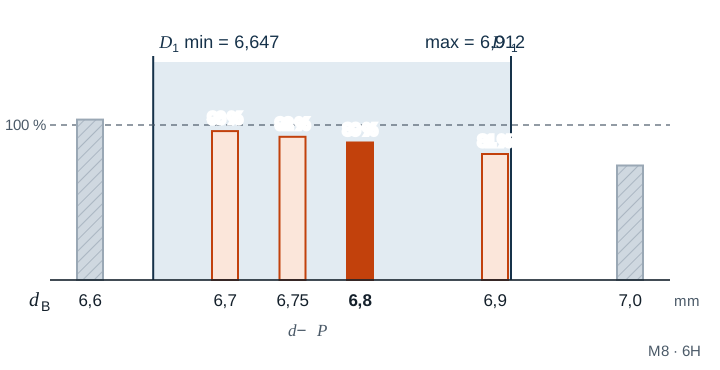
A százalékok a fúróátmérőből vannak számolva. A gyakorlatban a furat általában néhány századdal nagyobb lesz a fúrónál, mert a fúró kissé ráfúr. 6,9 mm-nél ez már elég lehet ahhoz, hogy a furat 6,912 mm fölé kerüljön.
Miért a 6,8 mm a szabvány
- A fúró mindenhol kéznél van. A fúrókészletek 4 mm felett többnyire 0,1 mm-es lépcsőkben vannak összeállítva. 6,75-ös fúró ugyan létezik, de ritkán van a szekrényben.
- A menetfúró kímélve van. A nagyobb furatban kevesebb anyagot forgácsol le. Ez csökkenti a vágáskor fellépő nyomatékot, és ezzel a törés veszélyét is.
- A teherbírás szinte ugyanaz marad. Kb. 90 % átfedésnél és elegendő becsavarási mélységnél inkább a csavar szakad el, mint hogy a menet kiszakadna. Az utolsó néhány százalék a teljes átfedésig alig ad több tartást, de jóval több erőt kíván a menetfúrótól.
Ezért a Gesello is ilyen döntetlen esetekben a szokásos fúrólépcsőre kerekít. Ha a képlet 0,75-re végződik, felfelé, ha 0,25-re, lefelé kerekít. Így M8-nál 6,8 mm, M12-nél 10,2 mm jön ki.
Mikor jobb választás a 6,7 mm
Vékony lemezeknél vagy rövid meneteknél minden teherviselő milliméter menetoldal számít. Ilyenkor megéri a kisebb furat, ha az anyag jól forgácsolható, például automataacél, sárgaréz vagy szürkeöntvény. Szívós anyagoknál, például korrózióálló acélnál vagy réznél viszont maradj a 6,8 mm-nél. Ott a menetfúró anyagot nyom a profilcsúcsokba, a furat vágás közben szűkül, és a menetfúró hamarabb beszorul. Ezek az ajánlások irányértékek, a szerszámgyártó adatai és a rajz előírásai elsőbbséget élveznek.
Példa
Egy M12 × 1,25 menetet kell egy S235JR anyagú lemezbe metszeni. A képlet eredménye
dB = 12 mm − 1,25 mm = 10,75 mm
Az alapprofil ugyanaz, mint M8-nál, mert mindkét menet emelkedése 1,25 mm. A magátmérő tűrése ezért ismét 0,265 mm lehet, értéke 10,647 mm és 10,912 mm között van. Az érték 0,75-re végződik, tehát felfelé kerekítünk. 10,8 mm-rel fúrunk, az átfedés ismét kb. 89 %.
Tipikus hibák
- Magátmérőre fúrva: aki a 6,647 mm-t fúróméretnek érti, és 6,6 mm-es fúrót fog, a legkisebb határméret alá kerül. A menetfúró nehezen vág és könnyen eltörik.
- A biztonság kedvéért nagyobbra fúrva: M8-nál egy 7,0 mm-es furat már nem kényelmes furat, hanem selejt. A csavar érezhetően kevésbé tart.
- Ellenőrizetlen fúró: egy kopott vagy pontatlanul élezett fúró jobban ráfúr. Szűk tűrésű meneteknél előbb mérd meg a fúrót.
- Menetformázó értékével összekeverve: menetformázóhoz nagyobb előfúrási méretek érvényesek. A menetfúrásra vonatkozó megfontolások nem vihetők át.
Gyakori kérdések
A menetidomszer a menetfúrás előtti furatot is ellenőrzi?
Csak korlátozottan. A menet-határidomszer jó és selejt oldala elsősorban a menetoldalakat ellenőrzi. A túl kicsi furatot már menetfúráskor észreveszed, a túl nagy viszont a menetidomszerrel gyakran nem derül ki. Ha a magátmérőt igazolni kell, sima dugós határidomszerrel vagy belső mérőeszközzel ellenőrzöd.
Az M8 × 1-re is ez a tűrés érvényes?
Nem. A magátmérő tűrése a menetemelkedéstől függ. M8 × 1-nél a menetfúrás előtti furat a képlet szerint 7,0 mm, és a megengedett tartomány szűkebb, mint 1,25 mm menetemelkedésnél.
Hogyan kapom meg gyorsan az értéket a gépnél?
A Gesello Menetek moduljával. Kiválasztod a menetet, az app megmutatja a hozzá illő fúrót menetfúráshoz és menetformázáshoz, és a furatmélységet is kiszámolja.