



Wzór na otwór pod gwint liczy się szybko. Dla M8 daje jednak 6,75 mm, a takiego wiertła prawie nikt nie ma w komplecie. Czyli 6,8 mm? A może 6,7 mm? Tutaj dowiesz się, dlaczego oba sąsiednie wymiary działają, dlaczego przyjęło się 6,8 mm i gdzie leży granica, za którą gwint przestaje być prawidłowy.
Skąd się bierze 6,75 mm
Dla gwintów metrycznych ISO nacinanych gwintownikiem obowiązuje znany prosty wzór średnica nominalna minus skok. M8 ma skok gwintu zwykłego 1,25 mm.
dB = 8 mm − 1,25 mm = 6,75 mm
Jak wyznaczyć otwór pod dowolny gwint, opisuje szczegółowo pomoc obliczeniowa Średnica otworu pod gwint. Ten artykuł dotyczy kolejnego pytania: jak dokładnie wiertło musi właściwie odpowiadać wzorowi?
Otwór pod gwint ma tolerancję
Wzór nie daje dokładnej wartości zadanej, tylko wygodną wartość w środku dopuszczalnego zakresu. Średnica wewnętrzna D1 gwintu wewnętrznego jest tolerowana. Dla typowej klasy tolerancji 6H przy M8 obowiązuje taki zakres.
| Średnica wewnętrzna M8, klasa tolerancji 6H | mm |
|---|---|
| Wymiar dolny D1 min | 6,647 |
| Wymiar górny D1 max | 6,912 |
| Tolerancja | 0,265 |
Wymiar dolny jest zarazem najmniejszą średnicą wewnętrzną, jaką przewiduje zarys gwintu. Otwór nie może być mniejszy. Ale nie może też przekraczać wymiaru górnego, bo wtedy gwint nie trzyma wymiaru. Wszystko pomiędzy jest w porządku. Trzej kandydaci 6,7 mm; 6,75 mm; 6,8 mm mieszczą się w nim z zapasem.
Co robi 0,05 mm w gwincie
Różnica między 6,7 mm a 6,8 mm wydaje się znikoma. W gwincie widać ją jako pokrycie, czyli udział nośnej wysokości zarysu, wspólny dla gwintu nakrętki i śruby. Przy 6,647 mm wynosi ono 100 %. Im większy otwór wiercisz, tym więcej brakuje zwojom w przedmiocie na wierzchołku.
- d średnica nominalna w mm
- dB średnica otworu pod gwint w mm
- H1 wysokość współpracy boków zarysu podstawowego w mm, H1 = 0,5413 · P
Dla M8 H1 = 0,5413 · 1,25 mm ≈ 0,677 mm. Daje to takie zestawienie.
| Wiertło w mm | Pokrycie | Ocena |
|---|---|---|
| 6,6 | ponad 100 % | za mały, poniżej wymiaru dolnego |
| 6,7 | 96 % | w porządku, gwintownik idzie ciężej |
| 6,75 | 92 % | w porządku, dokładnie wartość ze wzoru |
| 6,8 | 89 % | w porządku, typowy wybór |
| 6,9 | 81 % | tuż poniżej wymiaru górnego, bez zapasu |
| 7,0 | 74 % | za duży, powyżej wymiaru górnego |
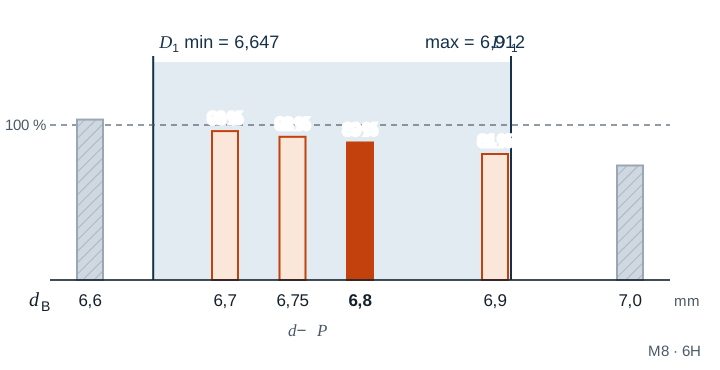
Procenty są liczone ze średnicy wiertła. W praktyce otwór wychodzi zwykle o kilka setnych większy od wiertła, bo wiertło trochę rozbija otwór. Przy 6,9 mm może to już wystarczyć, by przekroczyć 6,912 mm.
Dlaczego standardem jest 6,8 mm
- Wiertło jest wszędzie. Komplety wierteł powyżej 4 mm mają zwykle stopniowanie co 0,1 mm. Wiertło 6,75 wprawdzie istnieje, ale rzadko leży w szafce.
- Gwintownik jest oszczędzany. Przy większym otworze skrawa mniej materiału. To obniża moment przy gwintowaniu, a tym samym ryzyko, że się złamie.
- Nośność pozostaje prawie taka sama. Przy pokryciu około 90 % i wystarczającej długości wkręcania prędzej zerwie się śruba, niż zostanie wyrwany gwint. Ostatnie procenty do pełnego pokrycia dają niewiele więcej trzymania, ale wymagają wyraźnie większej siły na gwintowniku.
Dlatego Gesello przy takich remisach też zaokrągla do typowego stopnia wierteł. Jeśli wzór kończy się na 0,75, zaokrągla w górę, jeśli na 0,25, w dół. Tak dla M8 wychodzi 6,8 mm, a dla M12 10,2 mm.
Kiedy lepszym wyborem jest 6,7 mm
Przy cienkich blachach lub krótkich gwintach liczy się każdy milimetr nośnego boku. Wtedy opłaca się mniejszy otwór, o ile materiał dobrze się skrawa, np. stal automatowa, mosiądz lub żeliwo szare. Przy materiałach ciągliwych, takich jak stal nierdzewna czy miedź, zostajesz natomiast przy 6,8 mm. Tam gwintownik wypycha materiał w wierzchołki zarysu, otwór podczas gwintowania się zwęża, a gwintownik szybciej się zakleszcza. Te zalecenia są wartościami orientacyjnymi, dane producenta narzędzia i rysunku mają pierwszeństwo.
Przykład
Gwint M12 × 1,25 ma być nacięty w płycie ze stali S235JR. Wzór daje
dB = 12 mm − 1,25 mm = 10,75 mm
Zarys podstawowy jest taki sam jak przy M8, bo oba gwinty mają skok 1,25 mm. Dlatego średnica wewnętrzna znów może mieć tolerancję 0,265 mm i leży między 10,647 mm a 10,912 mm. Wartość kończy się na 0,75, więc zaokrągla się w górę. Wierci się wiertłem 10,8 mm, pokrycie znów wynosi około 89 %.
Typowe błędy
- Wiercenie na średnicę wewnętrzną: kto potraktuje 6,647 mm jako wymiar wiertła i sięgnie po 6,6 mm, jest poniżej wymiaru dolnego. Gwintownik tnie ciężko i łatwo się łamie.
- Wiercenie większe dla pewności: otwór 7,0 mm przy M8 to już nie wygodny otwór, tylko brak. Śruba trzyma wyraźnie słabiej.
- Niesprawdzone wiertło: zużyte lub niedokładnie naostrzone wiertło mocniej rozbija otwór. Przy gwintach o wąskiej tolerancji zmierz wiertło wcześniej.
- Pomylona wartość dla wygniataka: dla gwintowników wygniatających obowiązują większe średnice otworów wstępnych. Rozważań dotyczących nacinania nie da się na nie przenieść.
Najczęstsze pytania
Czy sprawdzian tłoczkowy do gwintów sprawdza też otwór pod gwint?
Tylko częściowo. Strona przechodnia i nieprzechodnia sprawdzianu tłoczkowego do gwintów sprawdzają przede wszystkim boki. Za mały otwór zauważysz już przy gwintowaniu, za duży często nie wychodzi przy sprawdzianie do gwintów. Jeśli trzeba udokumentować średnicę wewnętrzną, sprawdzasz ją gładkim sprawdzianem tłoczkowym lub przyrządem do pomiarów wewnętrznych.
Czy ta tolerancja obowiązuje też dla M8 × 1?
Nie. Tolerancja średnicy wewnętrznej zależy od skoku. Przy M8 × 1 otwór pod gwint według wzoru wynosi 7,0 mm, a dopuszczalny zakres jest węższy niż przy skoku 1,25 mm.
Jak szybko uzyskać tę wartość przy maszynie?
Z Gesello w module Gwinty. Wybierasz gwint, aplikacja pokazuje właściwe wiertło pod gwint do nacinania i wygniatania oraz od razu liczy głębokość wiercenia.