



La formula per il foro di preparazione si calcola in un attimo. Per M8 però dà 6,75 mm, e questa punta quasi nessuno ce l'ha nel set. Allora 6,8 mm? O magari 6,7 mm? Qui scopri perché entrambe le misure vicine funzionano, perché si è imposta la 6,8 mm e dov'è il limite oltre il quale la filettatura non è più corretta.
Da dove vengono i 6,75 mm
Per le filettature metriche ISO, nella maschiatura vale la nota formula pratica: diametro nominale meno passo. M8 ha il passo grosso di 1,25 mm.
dB = 8 mm − 1,25 mm = 6,75 mm
Come determinare il foro di preparazione per qualsiasi filettatura è spiegato in dettaglio nella guida di calcolo Diametro del foro di preparazione per filettature. Questo articolo affronta la domanda successiva: quanto deve corrispondere davvero la punta alla formula?
Il foro di preparazione ha una tolleranza
La formula non fornisce un valore nominale esatto, ma un valore comodo nel mezzo di un campo ammesso. Il diametro di nocciolo D1 di una filettatura interna è tollerato. Per la consueta classe di tolleranza 6H, per M8 vale questo campo.
| Diametro di nocciolo M8, classe di tolleranza 6H | mm |
|---|---|
| Dimensione minima D1 min | 6,647 |
| Dimensione massima D1 max | 6,912 |
| Tolleranza | 0,265 |
La dimensione minima è anche il diametro di nocciolo più piccolo previsto dal profilo del filetto. Il foro non può essere più piccolo. Ma nemmeno più grande della dimensione massima, altrimenti la filettatura non rispetta più le quote. Tutto ciò che sta in mezzo va bene. I tre candidati 6,7 mm; 6,75 mm; 6,8 mm ci stanno tutti comodamente.
Cosa provocano 0,05 mm nella filettatura
La differenza tra 6,7 mm e 6,8 mm sembra minima. Nella filettatura si manifesta come ricoprimento, cioè come quota dell'altezza portante del profilo che filetto della madrevite e filetto della vite hanno in comune. Con 6,647 mm si ha il 100 %. Più grande fori, più manca alla cresta dei filetti nel pezzo.
- d diametro nominale in mm
- dB diametro del foro di preparazione in mm
- H1 ricoprimento dei fianchi del profilo base in mm, H1 = 0,5413 · P
Per M8 si ha H1 = 0,5413 · 1,25 mm ≈ 0,677 mm. Ne risulta questo quadro.
| Punta in mm | Ricoprimento | Valutazione |
|---|---|---|
| 6,6 | oltre 100 % | troppo piccolo, sotto la dimensione minima |
| 6,7 | 96 % | va bene, il maschio gira più duro |
| 6,75 | 92 % | va bene, esattamente il valore della formula |
| 6,8 | 89 % | va bene, la scelta abituale |
| 6,9 | 81 % | appena sotto la dimensione massima, nessun margine |
| 7,0 | 74 % | troppo grande, oltre la dimensione massima |
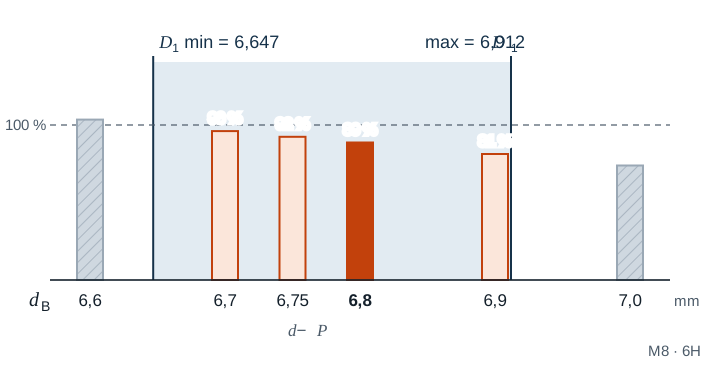
Le percentuali sono calcolate dal diametro della punta. In pratica il foro risulta di solito qualche centesimo più grande della punta, perché questa allarga un po'. Con 6,9 mm può già bastare per superare 6,912 mm.
Perché 6,8 mm è lo standard
- La punta c'è dappertutto. Sopra i 4 mm i set di punte sono di solito assortiti a passi di 0,1 mm. Una punta da 6,75 esiste, ma raramente si trova nell'armadio.
- Il maschio si risparmia. Con il foro più grande asporta meno materiale. Questo riduce la coppia durante il taglio e quindi il rischio che si rompa.
- La capacità portante resta quasi uguale. Con circa il 90 % di ricoprimento e una profondità di avvitamento sufficiente, si rompe prima la vite che strapparsi la filettatura. Gli ultimi punti percentuali fino al ricoprimento pieno danno poca tenuta in più, ma richiedono molta più forza al maschio.
Per questo anche Gesello, in questi casi a metà strada, arrotonda al gradino di punta abituale. Se la formula finisce con 0,75 si arrotonda per eccesso, se finisce con 0,25 per difetto. Così per M8 si ottiene 6,8 mm e per M12 10,2 mm.
Quando 6,7 mm è la scelta migliore
Con lamiere sottili o filettature corte conta ogni millimetro di fianco portante. Allora conviene il foro più piccolo, purché il materiale sia ben lavorabile, per esempio acciaio automatico, ottone o ghisa grigia. Con materiali tenaci come acciaio inossidabile o rame resti invece a 6,8 mm. Lì il maschio spinge materiale nelle creste del profilo, il foro si restringe durante il taglio e il maschio si blocca più facilmente. Queste raccomandazioni sono valori indicativi; le indicazioni del produttore dell'utensile e del disegno hanno la precedenza.
Esempio
Si deve eseguire una filettatura M12 × 1,25 in una piastra di S235JR. La formula dà
dB = 12 mm − 1,25 mm = 10,75 mm
Il profilo base è lo stesso di M8, perché entrambe le filettature hanno passo 1,25 mm. Il diametro di nocciolo può quindi avere di nuovo 0,265 mm di tolleranza e sta tra 10,647 mm e 10,912 mm. Il valore finisce con 0,75, quindi si arrotonda per eccesso. Si fora con 10,8 mm, il ricoprimento è di nuovo circa l'89 %.
Errori tipici
- Forato al diametro di nocciolo: chi intende 6,647 mm come misura della punta e prende la 6,6 mm finisce sotto la dimensione minima. Il maschio taglia a fatica e si rompe facilmente.
- Forato più grande per sicurezza: un foro da 7,0 mm per M8 non è più un foro comodo, ma uno scarto. La vite tiene sensibilmente meno.
- Punta non controllata: una punta usurata o affilata male allarga di più. Per filettature con tolleranza stretta misura prima la punta.
- Valore per rullatura confuso: per i maschi a rullare valgono diametri di preforo maggiori. Le considerazioni sulla maschiatura non si possono trasferire.
Domande frequenti
Il calibro a tampone filettato controlla anche il foro di preparazione?
Solo in parte. Il lato passa e il lato non passa del calibro a tampone filettato controllano soprattutto i fianchi. Un foro di preparazione troppo piccolo lo noti già durante la maschiatura, uno troppo grande spesso sfugge al calibro a tampone filettato. Se il diametro di nocciolo va documentato, lo controlli con un calibro a tampone liscio passa-non passa o con un alesametro.
La tolleranza vale anche per M8 × 1?
No. La tolleranza del diametro di nocciolo dipende dal passo. Per M8 × 1 il foro di preparazione secondo la formula è 7,0 mm, e il campo ammesso è più stretto che con passo 1,25 mm.
Come ottengo il valore in fretta a bordo macchina?
Con Gesello nel modulo Filettature. Scegli la filettatura, l'app ti mostra la punta per il foro di preparazione adatta per maschiatura e rullatura e ti calcola anche la profondità di foratura.