



下穴の公式はすぐに計算できます。ところがM8では6.75 mmとなり、このドリルをセットに持っている人はほとんどいません。では6.8 mm? それとも6.7 mm? ここでは、両隣のどちらでも使える理由、6.8 mmが定着した理由、そしてねじが正しくなくなる限界がどこにあるのかを説明します。
6.75 mmはどこから来るのか
メートルISOねじのタップ加工には、よく知られた目安の公式があります。呼び径からピッチを引くというものです。M8の並目ピッチは1.25 mmです。
dB = 8 mm − 1.25 mm = 6.75 mm
あらゆるねじの下穴の求め方は、計算ガイドねじの下穴径で詳しく説明しています。この記事で扱うのはその先の疑問、つまりドリルは公式にどこまで正確に合わせる必要があるのか、です。
下穴には公差がある
公式が示すのは厳密な目標値ではなく、許容範囲の真ん中にある使いやすい値です。めねじの内径D1には公差が決められています。一般的な公差域クラス6Hでは、M8の範囲は次のとおりです。
| M8の内径、公差域クラス6H | mm |
|---|---|
| 最小許容寸法 D1 min | 6,647 |
| 最大許容寸法 D1 max | 6,912 |
| 公差 | 0,265 |
最小許容寸法は、ねじ山形が想定する最も小さい内径でもあります。穴はこれより小さくてはいけません。しかし最大許容寸法より大きくてもいけません。そうなるとねじの寸法が保証されなくなります。その間であれば問題ありません。候補の6.7 mm; 6.75 mm; 6.8 mmは、いずれも余裕をもってこの範囲に収まります。
0.05 mmがねじに及ぼす影響
6.7 mmと6.8 mmの差はごくわずかに見えます。ねじではこの差がひっかかり率として現れます。これは、おねじとめねじが共有する、荷重を受ける山の高さの割合です。6.647 mmで100 %になります。大きく穴をあけるほど、工作物側のねじ山は先端が欠けていきます。
- d 呼び径 mm
- dB 下穴径 mm
- H1 基準山形のひっかかりの高さ mm、H1 = 0.5413 · P
M8ではH1 = 0.5413 · 1.25 mm ≈ 0.677 mmです。これをもとに次の一覧表ができます。
| ドリル径 mm | ひっかかり率 | 評価 |
|---|---|---|
| 6,6 | 100 %超 | 小さすぎ、最小許容寸法未満 |
| 6,7 | 96 % | 問題なし、タップが重くなる |
| 6,75 | 92 % | 問題なし、公式どおりの値 |
| 6,8 | 89 % | 問題なし、一般的な選択 |
| 6,9 | 81 % | 最大許容寸法ぎりぎり、余裕なし |
| 7,0 | 74 % | 大きすぎ、最大許容寸法超 |
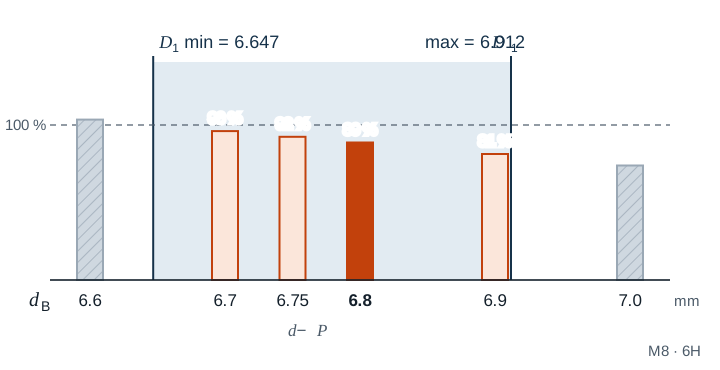
このパーセント値はドリル径から計算しています。実際には、ドリルがわずかに振れて大きめに削るため、穴はドリルより百分の数ミリ大きくなるのが普通です。6.9 mmでは、それだけで6.912 mmを超えてしまうことがあります。
6.8 mmが標準になった理由
- ドリルがどこにでもある。4 mmを超えるドリルセットは、たいてい0.1 mm刻みでそろっています。6.75 mmのドリルも存在しますが、工具棚にあることはまれです。
- タップに優しい。穴が大きいほど、タップが削り取る材料は少なくなります。そのぶん切削時のトルクが下がり、タップが折れる危険も小さくなります。
- 強度はほとんど変わらない。ひっかかり率が約90 %あり、ねじ込み深さが十分であれば、ねじ山が抜けるより先にボルトが破断します。完全なひっかかりまでの残り数パーセントは保持力をほとんど高めませんが、タップにはかなり大きな力が必要になります。
そのためGeselloも、このように値がちょうど中間に来る場合は一般的なドリル刻みに丸めます。公式の値が0.75で終われば切り上げ、0.25で終われば切り捨てます。こうしてM8では6.8 mm、M12では10.2 mmになります。
6.7 mmのほうが良い場合
薄板や短いねじでは、荷重を受けるフランクはわずかでも多いほうが有利です。その場合、快削鋼、黄銅、ねずみ鋳鉄など削りやすい材料であれば、小さい穴にする価値があります。一方、ステンレス鋼や銅のような粘い材料では6.8 mmのままにします。こうした材料ではタップが材料を山の先端へ押し出すため、切削中に穴が狭くなり、タップが噛み込みやすくなります。これらの推奨は目安値です。工具メーカーの指示や図面の指示が優先します。
例
M12 × 1.25のねじをS235JRの板に加工します。公式から次の値が得られます
dB = 12 mm − 1.25 mm = 10.75 mm
どちらもピッチが1.25 mmなので、基準山形はM8と同じです。したがって内径の公差も同じく0.265 mmで、10.647 mmから10.912 mmの間になります。値が0.75で終わるので切り上げます。10.8 mmで穴をあけ、ひっかかり率はやはり約89 %になります。
よくある間違い
- 内径の寸法で穴をあけた:うっかり6.647 mmをドリル径と考えて6.6 mmを選ぶと、最小許容寸法を下回ります。タップは重く、折れやすくなります。
- 安全のため大きめにあけた:M8で7.0 mmの穴は、もはや余裕のある穴ではなく不良品です。ボルトの保持力は明らかに下がります。
- ドリルを確認しなかった:摩耗したドリルや研ぎ方の悪いドリルは、穴がより大きくなります。公差の厳しいねじでは、事前にドリル径を測ってください。
- 転造タップの値と取り違えた:転造タップでは下穴径が大きくなります。切削タップについての考え方はそのまま当てはまりません。
よくある質問
ねじプラグゲージで下穴も検査できますか?
限られた範囲でのみです。ねじプラグゲージの通り側と止まり側は、主にフランクを検査します。下穴が小さすぎればタップ加工中に気づきますが、大きすぎる場合はねじプラグゲージでは見逃しがちです。内径を証明する必要がある場合は、プレーン限界栓ゲージや内径測定器で測定します。
この公差はM8 × 1にも当てはまりますか?
いいえ。内径の公差はピッチによって変わります。M8 × 1では公式による下穴は7.0 mmで、許容範囲はピッチ1.25 mmの場合より狭くなります。
機械のそばで値をすばやく知るには?
Geselloのねじモジュールを使います。ねじを選ぶと、アプリがタップ加工用と転造用の適切な下穴ドリルを表示し、穴深さもあわせて計算します。