

La strungul convențional nu reglați turația liber. Comutați manetele după tăblița de pe păpușa fixă, iar mașina oferă doar trepte fixe. Prin calcul aveți nevoie de 1273 1/min, pe tăbliță scrie 1000 și 1400. Care treaptă este corectă? Aici aflați de ce treptele sunt distribuite așa, câtă viteză de așchiere pierdeți când treceți pe treapta inferioară și când treapta superioară este alegerea mai bună.
De ce distanțele devin tot mai mari spre vârf
Priviți o tăbliță de turații obișnuită, de exemplu cu douăsprezece trepte de la 45 la 2000 1/min. Jos, treptele sunt la doar 18 1/min una de alta, sus la 600 1/min. Nu este o întâmplare. Fiecare treaptă este mai mare decât cea anterioară cu același factor. Acest factor se numește rația treptelor.
- φ rația treptelor
- nk o treaptă de turație, nk+1 treapta imediat superioară, în 1/min
- nmax, nmin cea mai mare și cea mai mică treaptă, în 1/min
- z numărul de trepte
Pentru tăblița cu 45 până la 2000 1/min și douăsprezece trepte există unsprezece salturi.
φ11 = 200045 ≈ 44,4 φ ≈ 1,41
Valorile provin dintr-un șir de numere normale, de aceea sunt rotunjite. Între 63 și 45 factorul este 1,40, între 125 și 90 aproximativ 1,39, iar între 180 și 125 exact 1,44. În medie rezultă 1,41.
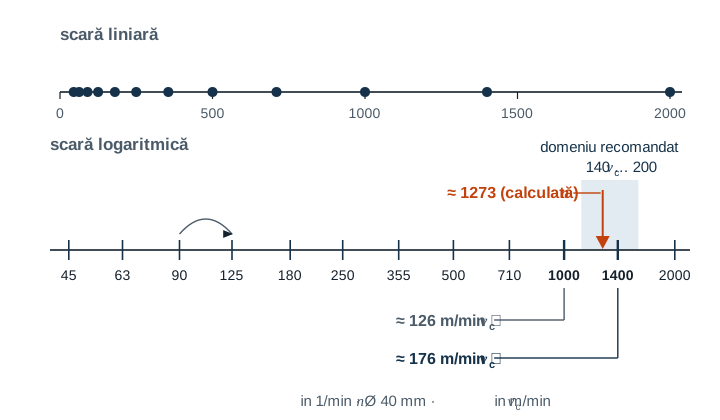
Avantajul acestui șir este că la fiecare treaptă pierdeți același procent. Fie că prin calcul aveți nevoie de 1390 1/min și treceți pe 1000, fie că aveți nevoie de 174 1/min și treceți pe 125, lipsesc de fiecare dată aproximativ 28 %. Cazul cel mai defavorabil este peste tot același.
| Rația treptelor φ | Pierderea maximă de vc cu treapta imediat inferioară |
|---|---|
| 1,12 | 11 % |
| 1,25 | 20 % |
| 1,41 | 29 % |
| 1,58 | 37 % |
Mașinile mai vechi sau mici au adesea puține trepte cu rație mare. Acolo merită în mod special să calculați ambele trepte vecine.
Regula de bază și excepția ei
Regula de bază este treapta imediat inferioară. Durabilitatea tăișului depinde puternic de viteza de așchiere; chiar și puțin prea mult costă multă durabilitate. O viteză de așchiere puțin prea mică este de obicei inofensivă.
Valorile orientative pentru viteza de așchiere sunt însă date ca domeniu, nu ca un singur număr. Dacă treapta inferioară cade sub acest domeniu, carbura metalică așchiază mai prost. La oțel suprafața devine mai rugoasă, iar la viteze de așchiere foarte mici apare depunerea pe tăiș. Atunci treapta imediat superioară este cea corectă, atât timp cât rămâne în domeniu. Procedați astfel.
- Determinați turația calculată din viteza de așchiere planificată.
- Calculați viteza de așchiere reală pentru cele două trepte vecine.
- Dacă treapta inferioară se află în domeniul valorilor orientative, alegeți-o. Altfel alegeți-o pe cea superioară, dacă se află în domeniu.
- vc viteza de așchiere reală în m/min
- d diametrul pe care așchiază tăișul în acel moment, în mm
- n treapta de turație reglată, în 1/min
O legătură utilă aici este că cele două trepte vecine diferă exact prin rația treptelor. Dacă domeniul valorilor orientative este cel puțin la fel de larg ca rația treptelor, adică limita superioară este de cel puțin 1,41 ori limita inferioară, și turația se află în limitele tăbliței, atunci aproape întotdeauna se potrivește una dintre cele două trepte. Din cauza valorilor rotunjite ale treptelor, este mai bine să lăsați puțină rezervă.
Exemplul 1 – treapta superioară este cea corectă
Un arbore din C45 cu Ø 40 mm se strunjește longitudinal cu o plăcuță schimbabilă din carbură metalică. Domeniul valorilor orientative este 140 până la 200 m/min, planificat este 160 m/min.
n = 160 · 1000π · 40 ≈ 1273 1/min
Treapta 1000 → vc = π · 40 · 10001000 ≈ 126 m/min
Treapta 1400 → vc = π · 40 · 14001000 ≈ 176 m/min
Cu 1000 1/min lipsesc peste 20 % și sunteți sub domeniu. Cu 1400 1/min sunteți cu puțin sub 10 % peste valoarea planificată, dar încă în domeniu. Aici 1400 1/min este treapta mai bună.
Exemplul 2 – treapta inferioară este cea corectă
Un bolț din S235 cu Ø 50 mm se strunjește cu un cuțit de strung din HSS. Domeniul valorilor orientative este 25 până la 35 m/min, planificat este 30 m/min.
n = 30 · 1000π · 50 ≈ 191 1/min
Treapta 180 → vc ≈ 28 m/min Treapta 250 → vc ≈ 39 m/min
Treapta 180 se află în domeniu și puțin sub valoarea planificată. Cu 250 1/min ați fi peste domeniu, iar pentru HSS este prea repede. Alegeți 180 1/min.
Valorile din exemplu sunt valori orientative. Indicațiile producătorului sculei au prioritate.
Când mașina ajunge la limitele ei
La diametre foarte mari și foarte mici, tăblița uneori nu este suficientă.
- Prin calcul sub cea mai mică treaptă: Un disc cu Ø 300 mm trebuie degroșat cu HSS și 20 m/min. Prin calcul rezultă aproximativ 21 1/min, dar mașina poate doar 45 1/min. Astfel viteza de așchiere crește la aproximativ 42 m/min, dublu. Aici ajută o plăcuță schimbabilă din carbură metalică. 42 m/min se află ce-i drept sub domeniul ei, dar nu o suprasolicită. Dacă rămâneți la HSS, trebuie să reduceți vizibil adâncimea de așchiere și avansul.
- Prin calcul peste cea mai mare treaptă: Un știft din aluminiu cu Ø 10 mm ar avea nevoie, cu carbură metalică și 300 m/min, de aproximativ 9549 1/min. Cu cea mai mare treaptă, 2000 1/min, atingeți doar aproximativ 63 m/min. Acest lucru nu dăunează tăișului, dar durează mai mult, iar suprafața poate ieși mai slabă.
Greșeli tipice
- Comutat cu arborele principal în rotație: Roțile dințate din păpușa fixă se deteriorează astfel. Comutați doar cu mașina oprită, cu excepția cazului în care instrucțiunile de utilizare permit altceva.
- Calculat cu cota finală: La degroșare, plăcuța așchiază pe semifabricat. Dacă arborele din exemplul 1 se strunjește în prealabil din Ø 50 mm, treapta 1400 dă acolo aproximativ 220 m/min și se află peste domeniu.
- Aleasă mereu treapta superioară: Economisește câteva secunde și costă multă durabilitate. Întâi calculați, apoi comutați.
- Turația maximă a dispozitivului de prindere ignorată: Fiecare universal și fiecare platou are o turație maximă admisă. Barele lungi care ies prin spatele arborelui principal trebuie sprijinite.
- Poziția manetelor citită greșit: Multe mașini au două sau trei manete. Doar când toate stau ca pe tăbliță, turația este cea corectă.
Întrebări frecvente
De ce nu pur și simplu distanțe egale, de exemplu câte 180 1/min?
Atunci primele trepte ar fi la 180 și 360 1/min. Pentru un diametru mare cu 100 1/min nu ați avea nicio treaptă potrivită, saltul ar fi uriaș jos. Sus, în schimb, 1800 și 1980 1/min abia s-ar putea deosebi. Cu același factor, fiecare pas este la fel de mare în raport cu precedentul, iar tocmai asta contează pentru tăiș.
Unde găsesc asta în aplicație?
În Gesello, în modulul Regimuri de așchiere, la strunjire, în fila Trepte ale mașinii. Introduceți o singură dată treptele strungului dumneavoastră. Apoi aplicația vă arată, pentru turația calculată, treapta imediat inferioară și viteza de așchiere pe care o obțineți efectiv cu ea. Formulele găsiți în ghidul de calcul Calculul turației și avansului.