

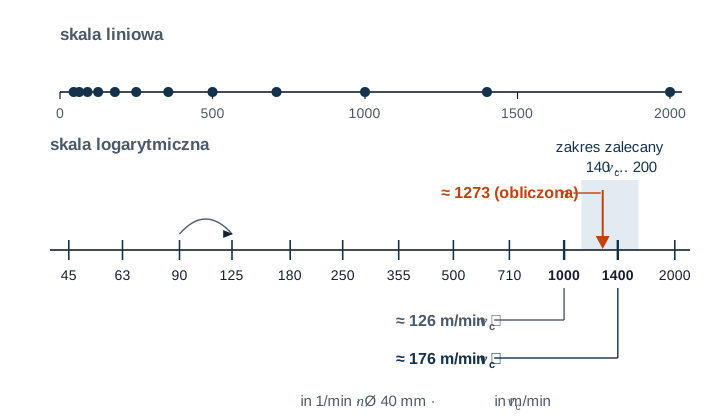
Na tokarce konwencjonalnej nie ustawiasz prędkości obrotowej dowolnie. Przestawiasz dźwignie według tabliczki na wrzecienniku, a maszyna oferuje tylko stałe stopnie. Z obliczeń potrzebujesz 1273 1/min, na tabliczce są 1000 i 1400. Który stopień jest właściwy? Tutaj dowiesz się, dlaczego stopnie są tak rozłożone, ile prędkości skrawania tracisz przy zejściu na niższy stopień i kiedy wyższy stopień jest lepszym wyborem.
Dlaczego odstępy w górę są coraz większe
Spójrz na typową tabliczkę prędkości obrotowych, na przykład z dwunastoma stopniami od 45 do 2000 1/min. Na dole stopnie dzieli tylko 18 1/min, na górze 600 1/min. To nie przypadek. Każdy stopień jest większy od poprzedniego o ten sam współczynnik. Ten współczynnik nazywa się ilorazem szeregu.
- φ iloraz szeregu
- nk jeden stopień prędkości obrotowej, nk+1 następny wyższy, w 1/min
- nmax, nmin najwyższy i najniższy stopień w 1/min
- z liczba stopni
Dla tabliczki od 45 do 2000 1/min z dwunastoma stopniami mamy jedenaście skoków.
φ11 = 200045 ≈ 44,4 φ ≈ 1,41
Wartości pochodzą z szeregu liczb normalnych, dlatego są zaokrąglone. Dla stosunku 63 do 45 współczynnik wynosi 1,40, dla 125 do 90 około 1,39, a dla 180 do 125 dokładnie 1,44. Średnio daje to 1,41.
Zaletą tego szeregu jest to, że na każdym stopniu tracisz tyle samo procent. Czy z obliczeń potrzebujesz 1390 1/min i włączasz 1000, czy potrzebujesz 174 1/min i włączasz 125, w obu przypadkach brakuje około 28 %. Najgorszy przypadek jest wszędzie taki sam.
| Iloraz szeregu φ | Największa strata vc przy najbliższym niższym stopniu |
|---|---|
| 1,12 | 11 % |
| 1,25 | 20 % |
| 1,41 | 29 % |
| 1,58 | 37 % |
Starsze lub małe maszyny mają często niewiele stopni z dużym skokiem. Tam szczególnie opłaca się przeliczyć oba sąsiednie stopnie.
Podstawowa zasada i wyjątek od niej
Podstawowa zasada brzmi najbliższy niższy stopień. Trwałość ostrza silnie zależy od prędkości skrawania, już trochę za dużo kosztuje sporo trwałości. Nieco za niska prędkość skrawania jest zwykle nieszkodliwa.
Wartości orientacyjne prędkości skrawania podaje się jednak jako zakres, a nie jedną liczbę. Jeśli niższy stopień wypada poniżej tego zakresu, węglik spiekany skrawa gorzej. Przy stali powierzchnia staje się bardziej chropowata, a przy bardzo niskiej prędkości skrawania tworzy się narost. Wtedy właściwy jest najbliższy wyższy stopień, o ile mieści się w zakresie. Postępujesz tak.
- Wyznacz obliczoną prędkość obrotową z planowanej prędkości skrawania.
- Dla obu sąsiednich stopni oblicz rzeczywistą prędkość skrawania.
- Jeśli niższy stopień mieści się w zakresie wartości orientacyjnych, wybierz go. W przeciwnym razie wybierz wyższy, jeśli mieści się w zakresie.
- vc rzeczywista prędkość skrawania w m/min
- d średnica, na której ostrze właśnie skrawa, w mm
- n ustawiony stopień prędkości obrotowej w 1/min
Przydatna zależność jest taka, że dwa sąsiednie stopnie różnią się dokładnie o iloraz szeregu. Jeśli zakres wartości orientacyjnych jest co najmniej tak szeroki jak iloraz szeregu, czyli górna granica jest co najmniej 1,41 raza większa od dolnej, a prędkość obrotowa mieści się w tabliczce, to prawie zawsze pasuje jeden z dwóch stopni. Ze względu na zaokrąglone wartości stopni lepiej zostawić trochę zapasu.
Przykład 1 – właściwy jest wyższy stopień
Wałek ze stali C45 o Ø 40 mm jest toczony wzdłużnie płytką wymienną z węglika spiekanego. Zakres wartości orientacyjnych wynosi od 140 do 200 m/min, planowane jest 160 m/min.
n = 160 · 1000π · 40 ≈ 1273 1/min
Stopień 1000 → vc = π · 40 · 10001000 ≈ 126 m/min
Stopień 1400 → vc = π · 40 · 14001000 ≈ 176 m/min
Przy 1000 1/min brakuje ponad 20 % i jesteś poniżej zakresu. Przy 1400 1/min jesteś niecałe 10 % powyżej planowanej wartości, ale nadal w zakresie. Tutaj 1400 1/min to lepszy stopień.
Przykład 2 – właściwy jest niższy stopień
Sworzeń ze stali S235 o Ø 50 mm jest toczony nożem tokarskim z HSS. Zakres wartości orientacyjnych wynosi od 25 do 35 m/min, planowane jest 30 m/min.
n = 30 · 1000π · 50 ≈ 191 1/min
Stopień 180 → vc ≈ 28 m/min Stopień 250 → vc ≈ 39 m/min
Stopień 180 mieści się w zakresie i jest nieco poniżej planowanej wartości. Przy 250 1/min byłbyś powyżej zakresu, dla HSS to za szybko. Wybierasz 180 1/min.
Wartości w przykładzie są orientacyjne. Pierwszeństwo mają dane producenta narzędzia.
Gdy maszyna dochodzi do swoich granic
Przy bardzo dużych i bardzo małych średnicach tabliczka czasem nie wystarcza.
- Z obliczeń poniżej najniższego stopnia: tarcza o Ø 300 mm ma być toczona zgrubnie nożem z HSS przy 20 m/min. Z obliczeń wychodzi około 21 1/min, ale maszyna ma najniżej 45 1/min. Prędkość skrawania rośnie wtedy do około 42 m/min, czyli dwukrotnie. Pomaga tu płytka wymienna z węglika spiekanego. 42 m/min to wprawdzie mniej niż jej zakres, ale jej nie przeciąża. Jeśli zostajesz przy HSS, musisz wyraźnie zmniejszyć głębokość skrawania i posuw.
- Z obliczeń powyżej najwyższego stopnia: kołek z aluminium o Ø 10 mm wymagałby przy węgliku spiekanym i 300 m/min około 9549 1/min. Na najwyższym stopniu 2000 1/min osiągasz tylko około 63 m/min. Ostrzu to nie szkodzi, ale trwa dłużej, a powierzchnia może być gorsza.
Typowe błędy
- Przełączanie przy obracającym się wrzecionie: uszkadza to koła zębate we wrzecienniku. Przełączaj tylko na postoju, chyba że instrukcja obsługi dopuszcza coś innego.
- Liczenie z wymiarem gotowym: przy toczeniu zgrubnym płytka skrawa na półfabrykacie. Jeśli wałek z przykładu 1 jest wstępnie toczony z Ø 50 mm, stopień 1400 daje tam około 220 m/min, czyli powyżej zakresu.
- Wybieranie zawsze wyższego stopnia: oszczędza to kilka sekund i kosztuje sporo trwałości. Najpierw policz, potem przełączaj.
- Przeoczenie maksymalnej prędkości obrotowej mocowania: każdy uchwyt i każda tarcza tokarska ma dopuszczalną maksymalną prędkość obrotową. Długie pręty wystające z tyłu wrzeciona trzeba podeprzeć.
- Źle odczytane położenie dźwigni: wiele maszyn ma dwie lub trzy dźwignie. Prędkość obrotowa jest prawidłowa dopiero wtedy, gdy wszystkie stoją tak, jak na tabliczce.
Najczęstsze pytania
Dlaczego nie po prostu równe odstępy, na przykład co 180 1/min?
Wtedy pierwsze stopnie wynosiłyby 180 i 360 1/min. Dla dużej średnicy przy 100 1/min nie miałbyś pasującego stopnia, skok na dole byłby ogromny. Na górze natomiast 1800 i 1980 1/min prawie by się nie różniły. Przy stałym współczynniku każdy krok jest tak samo duży w stosunku do poprzedniego, a właśnie to liczy się dla ostrza.
Gdzie to znajdę w aplikacji?
W Gesello w module Parametry skrawania przy toczeniu, w zakładce Stopnie maszyny. Stopnie swojej tokarki wpisujesz raz. Potem aplikacja pokazuje do obliczonej prędkości obrotowej najbliższy niższy stopień i prędkość skrawania, którą z nim rzeczywiście osiągasz. Wzory znajdziesz w pomocy obliczeniowej Obliczanie prędkości obrotowej i posuwu.