

An der konventionellen Drehmaschine stellst du die Drehzahl nicht frei ein. Du schaltest Hebel nach dem Schild am Spindelkasten, und die Maschine bietet nur feste Stufen. Rechnerisch brauchst du 1273 1/min, am Schild stehen 1000 und 1400. Welche Stufe ist richtig? Hier lernst du, warum die Stufen so verteilt sind, wie viel Schnittgeschwindigkeit du beim Runterschalten verlierst und wann die höhere Stufe die bessere Wahl ist.
Warum die Abstände nach oben immer größer werden
Schau dir ein typisches Drehzahlschild an, zum Beispiel mit zwölf Stufen von 45 bis 2000 1/min. Unten liegen die Stufen nur 18 1/min auseinander, oben 600 1/min. Das ist kein Zufall. Jede Stufe ist um denselben Faktor größer als die vorherige. Diesen Faktor nennt man Stufensprung.
- φ Stufensprung
- nk eine Drehzahlstufe, nk+1 die nächsthöhere in 1/min
- nmax, nmin höchste und kleinste Stufe in 1/min
- z Anzahl der Stufen
Für das Schild mit 45 bis 2000 1/min und zwölf Stufen gibt es elf Sprünge.
φ11 = 200045 ≈ 44,4 φ ≈ 1,41
Die Werte stammen aus einer Normzahlreihe, deshalb sind sie gerundet. Bei 63 zu 45 ist der Faktor 1,40, bei 125 zu 90 rund 1,39 und bei 180 zu 125 genau 1,44. Im Mittel sind es 1,41.
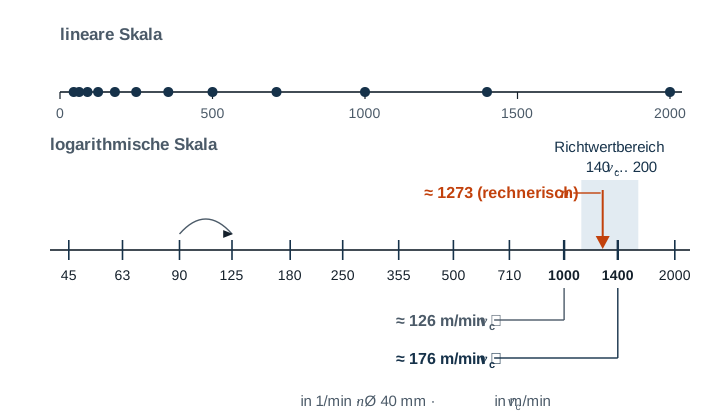
Der Vorteil dieser Reihe ist, dass du bei jeder Stufe gleich viel Prozent verlierst. Ob du rechnerisch 1390 1/min brauchst und auf 1000 schaltest oder 174 1/min brauchst und auf 125 schaltest, es fehlen jeweils rund 28 %. Der ungünstigste Fall ist überall gleich.
| Stufensprung φ | Größter Verlust an vc mit der nächstkleineren Stufe |
|---|---|
| 1,12 | 11 % |
| 1,25 | 20 % |
| 1,41 | 29 % |
| 1,58 | 37 % |
Ältere oder kleine Maschinen haben oft wenige Stufen mit großem Sprung. Dort lohnt es sich besonders, beide Nachbarstufen durchzurechnen.
Die Grundregel und ihre Ausnahme
Die Grundregel lautet nächstkleinere Stufe. Die Standzeit der Schneide hängt stark von der Schnittgeschwindigkeit ab, schon ein wenig zu viel kostet viel Standzeit. Eine etwas zu niedrige Schnittgeschwindigkeit ist meist harmlos.
Richtwerte für die Schnittgeschwindigkeit gibt es aber als Bereich, nicht als einzelne Zahl. Fällt die kleinere Stufe unter diesen Bereich, schneidet Hartmetall schlechter. Bei Stahl wird die Oberfläche rauer, bei sehr niedriger Schnittgeschwindigkeit bildet sich eine Aufbauschneide. Dann ist die nächsthöhere Stufe richtig, solange sie im Bereich bleibt. So gehst du vor.
- Rechnerische Drehzahl aus der geplanten Schnittgeschwindigkeit bestimmen.
- Für die beiden Nachbarstufen die tatsächliche Schnittgeschwindigkeit ausrechnen.
- Liegt die kleinere Stufe im Richtwertbereich, nimm sie. Sonst nimm die größere, wenn sie im Bereich liegt.
- vc tatsächliche Schnittgeschwindigkeit in m/min
- d Durchmesser, an dem die Schneide gerade schneidet, in mm
- n eingestellte Drehzahlstufe in 1/min
Ein nützlicher Zusammenhang dabei ist, dass die beiden Nachbarstufen sich genau um den Stufensprung unterscheiden. Ist der Richtwertbereich mindestens so breit wie der Stufensprung, also das obere Ende mindestens 1,41-mal so groß wie das untere, und liegt die Drehzahl innerhalb des Schilds, dann passt fast immer eine der beiden Stufen. Wegen der gerundeten Stufenwerte lässt du besser etwas Reserve.
Beispiel 1 – die höhere Stufe ist richtig
Eine Welle aus C45 mit Ø 40 mm wird mit einer Wendeschneidplatte aus Hartmetall längsgedreht. Als Richtwertbereich gelten 140 bis 200 m/min, geplant sind 160 m/min.
n = 160 · 1000π · 40 ≈ 1273 1/min
Stufe 1000 → vc = π · 40 · 10001000 ≈ 126 m/min
Stufe 1400 → vc = π · 40 · 14001000 ≈ 176 m/min
Mit 1000 1/min fehlen gut 20 %, und du liegst unter dem Bereich. Mit 1400 1/min bist du knapp 10 % über dem geplanten Wert, aber noch im Bereich. Hier ist 1400 1/min die bessere Stufe.
Beispiel 2 – die kleinere Stufe ist richtig
Ein Bolzen aus S235 mit Ø 50 mm wird mit einem Drehmeißel aus HSS gedreht. Als Richtwertbereich gelten 25 bis 35 m/min, geplant sind 30 m/min.
n = 30 · 1000π · 50 ≈ 191 1/min
Stufe 180 → vc ≈ 28 m/min Stufe 250 → vc ≈ 39 m/min
Die Stufe 180 liegt im Bereich und knapp unter dem geplanten Wert. Mit 250 1/min wärst du über dem Bereich, für HSS ist das zu schnell. Du nimmst 180 1/min.
Die Werte im Beispiel sind Richtwerte. Angaben des Werkzeugherstellers haben Vorrang.
Wenn die Maschine an ihre Grenzen kommt
Bei sehr großen und sehr kleinen Durchmessern reicht das Schild manchmal nicht aus.
- Rechnerisch unter der kleinsten Stufe: Eine Scheibe mit Ø 300 mm soll mit HSS und 20 m/min geschruppt werden. Rechnerisch sind das rund 21 1/min, die Maschine kann aber nur 45 1/min. Damit steigt die Schnittgeschwindigkeit auf rund 42 m/min, das Doppelte. Hier hilft eine Wendeschneidplatte aus Hartmetall. 42 m/min liegen zwar unter ihrem Bereich, überlasten sie aber nicht. Bleibst du bei HSS, musst du Schnitttiefe und Vorschub deutlich verringern.
- Rechnerisch über der höchsten Stufe: Ein Stift aus Aluminium mit Ø 10 mm bräuchte mit Hartmetall und 300 m/min rund 9549 1/min. Mit der höchsten Stufe 2000 1/min erreichst du nur rund 63 m/min. Das schadet der Schneide nicht, dauert aber länger, und die Oberfläche kann schlechter werden.
Typische Fehler
- Bei laufender Spindel geschaltet: Die Zahnräder im Spindelkasten werden dabei beschädigt. Schalte nur bei Stillstand, außer die Betriebsanleitung erlaubt etwas anderes.
- Mit dem Fertigmaß gerechnet: Beim Schruppen schneidet die Platte am Rohteil. Wird die Welle aus Beispiel 1 aus Ø 50 mm vorgedreht, ergibt die Stufe 1400 dort rund 220 m/min und liegt über dem Bereich.
- Immer die höhere Stufe gewählt: Das spart ein paar Sekunden und kostet viel Standzeit. Erst rechnen, dann schalten.
- Höchstdrehzahl des Spannmittels übersehen: Jedes Futter und jede Planscheibe hat eine zulässige Höchstdrehzahl. Lange Stangen, die hinten aus der Spindel ragen, müssen abgestützt werden.
- Hebelstellung falsch gelesen: Viele Maschinen haben zwei oder drei Hebel. Erst wenn alle stehen wie auf dem Schild, stimmt die Drehzahl.
Häufige Fragen
Warum nicht einfach gleiche Abstände, zum Beispiel alle 180 1/min?
Dann lägen die ersten Stufen bei 180 und 360 1/min. Für einen großen Durchmesser mit 100 1/min hättest du keine passende Stufe, der Sprung wäre unten riesig. Oben wären dagegen 1800 und 1980 1/min kaum zu unterscheiden. Mit gleichem Faktor ist jeder Schritt gleich groß im Verhältnis, und genau das zählt für die Schneide.
Wo finde ich das in der App?
In Gesello im Modul Schnittdaten beim Drehen unter Maschinenstufen. Du trägst die Stufen deiner Drehmaschine einmal ein. Danach zeigt dir die App zur rechnerischen Drehzahl die nächstkleinere Stufe und die Schnittgeschwindigkeit, die du damit wirklich erreichst. Die Formeln dazu findest du in der Rechenhilfe Drehzahl und Vorschub berechnen.