

Na konvencionalnoj tokarilici broj okretaja ne namještate slobodno. Ručice prebacujete prema pločici na vreteništu, a stroj nudi samo fiksne stupnjeve. Prema izračunu trebate 1273 1/min, a na pločici su 1000 i 1400. Koji je stupanj pravi? Ovdje ćete saznati zašto su stupnjevi tako raspoređeni, koliko brzine rezanja gubite pri prebacivanju na niži stupanj i kada je viši stupanj bolji izbor.
Zašto su razmaci prema gore sve veći
Pogledajte tipičnu pločicu s brojevima okretaja, primjerice s dvanaest stupnjeva od 45 do 2000 1/min. Dolje su stupnjevi razmaknuti samo 18 1/min, gore 600 1/min. To nije slučajno. Svaki stupanj veći je od prethodnog za isti faktor. Taj se faktor naziva faktor stupnjevanja.
- φ faktor stupnjevanja
- nk jedan stupanj broja okretaja, nk+1 sljedeći viši u 1/min
- nmax, nmin najviši i najniži stupanj u 1/min
- z broj stupnjeva
Za pločicu od 45 do 2000 1/min s dvanaest stupnjeva postoji jedanaest skokova.
φ11 = 200045 ≈ 44,4 φ ≈ 1,41
Vrijednosti potječu iz niza normnih brojeva, zato su zaokružene. Između 63 i 45 faktor je 1,40, između 125 i 90 oko 1,39, a između 180 i 125 točno 1,44. U prosjeku iznosi 1,41.
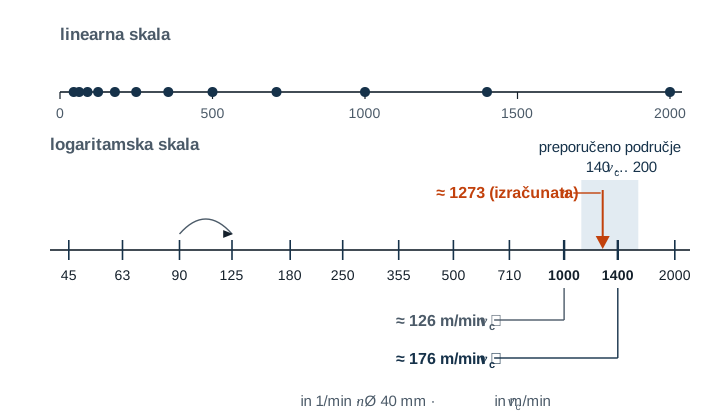
Prednost ovog niza je u tome što na svakom stupnju gubite jednak postotak. Bilo da prema izračunu trebate 1390 1/min i prebacite na 1000 ili trebate 174 1/min i prebacite na 125, u oba slučaja nedostaje oko 28 %. Najnepovoljniji slučaj svugdje je jednak.
| Faktor stupnjevanja φ | Najveći gubitak vc uz sljedeći niži stupanj |
|---|---|
| 1,12 | 11 % |
| 1,25 | 20 % |
| 1,41 | 29 % |
| 1,58 | 37 % |
Stariji ili mali strojevi često imaju malo stupnjeva s velikim skokom. Ondje se posebno isplati izračunati oba susjedna stupnja.
Osnovno pravilo i njegova iznimka
Osnovno pravilo glasi sljedeći niži stupanj. Postojanost oštrice jako ovisi o brzini rezanja, već i malo previše znatno skraćuje postojanost. Nešto preniska brzina rezanja uglavnom je bezopasna.
Orijentacijske vrijednosti brzine rezanja ipak su zadane kao područje, a ne kao jedan broj. Ako niži stupanj padne ispod tog područja, tvrdi metal reže lošije. Kod čelika površina postaje hrapavija, a pri vrlo niskoj brzini rezanja nastaje naljepak. Tada je pravi izbor sljedeći viši stupanj, dok god ostaje unutar područja. Postupite ovako.
- Iz planirane brzine rezanja odredite izračunati broj okretaja.
- Za oba susjedna stupnja izračunajte stvarnu brzinu rezanja.
- Ako je niži stupanj unutar područja orijentacijskih vrijednosti, uzmite njega. Inače uzmite viši, ako je on unutar područja.
- vc stvarna brzina rezanja u m/min
- d promjer na kojem oštrica upravo reže, u mm
- n namješteni stupanj broja okretaja u 1/min
Pritom je korisno znati da se dva susjedna stupnja razlikuju točno za faktor stupnjevanja. Ako je područje orijentacijskih vrijednosti barem toliko široko kao faktor stupnjevanja, dakle gornja granica barem 1,41 puta veća od donje, i ako je broj okretaja unutar raspona pločice, gotovo uvijek odgovara jedan od dva stupnja. Zbog zaokruženih vrijednosti stupnjeva bolje je ostaviti malo rezerve.
Primjer 1 – pravi je viši stupanj
Osovina od C45 promjera Ø 40 mm uzdužno se tokari izmjenjivom reznom pločicom od tvrdog metala. Područje orijentacijskih vrijednosti je od 140 do 200 m/min, planirano je 160 m/min.
n = 160 · 1000π · 40 ≈ 1273 1/min
Stupanj 1000 → vc = π · 40 · 10001000 ≈ 126 m/min
Stupanj 1400 → vc = π · 40 · 14001000 ≈ 176 m/min
S 1000 1/min nedostaje dobrih 20 % i nalazite se ispod područja. S 1400 1/min ste nešto manje od 10 % iznad planirane vrijednosti, ali još unutar područja. Ovdje je 1400 1/min bolji stupanj.
Primjer 2 – pravi je niži stupanj
Svornjak od S235 promjera Ø 50 mm tokari se tokarskim nožem od HSS-a. Područje orijentacijskih vrijednosti je od 25 do 35 m/min, planirano je 30 m/min.
n = 30 · 1000π · 50 ≈ 191 1/min
Stupanj 180 → vc ≈ 28 m/min Stupanj 250 → vc ≈ 39 m/min
Stupanj 180 je unutar područja i malo ispod planirane vrijednosti. S 250 1/min bili biste iznad područja, a to je za HSS prebrzo. Uzimate 180 1/min.
Vrijednosti u primjeru su orijentacijske vrijednosti. Podaci proizvođača alata imaju prednost.
Kada stroj dođe do svojih granica
Kod vrlo velikih i vrlo malih promjera pločica ponekad nije dovoljna.
- Izračun ispod najnižeg stupnja: Ploča promjera Ø 300 mm treba se grubo tokariti HSS-om pri 20 m/min. Prema izračunu to je oko 21 1/min, ali stroj može najmanje 45 1/min. Time brzina rezanja raste na oko 42 m/min, dvostruko. Ovdje pomaže izmjenjiva rezna pločica od tvrdog metala. Iako je 42 m/min ispod njezina područja, ne preopterećuje je. Ako ostanete pri HSS-u, morate znatno smanjiti dubinu rezanja i posmak.
- Izračun iznad najvišeg stupnja: Zatik od aluminija promjera Ø 10 mm s tvrdim metalom i 300 m/min trebao bi oko 9549 1/min. S najvišim stupnjem od 2000 1/min postižete samo oko 63 m/min. To ne šteti oštrici, ali traje dulje, a površina može biti lošija.
Tipične pogreške
- Prebacivanje pri vrtnji vretena: Pritom se oštećuju zupčanici u vreteništu. Prebacujte samo kada vreteno miruje, osim ako upute za uporabu dopuštaju drukčije.
- Izračun s konačnom mjerom: Pri grubom tokarenju pločica reže na sirovcu. Ako se osovina iz primjera 1 predtokari iz Ø 50 mm, stupanj 1400 ondje daje oko 220 m/min, što je iznad područja.
- Uvijek odabran viši stupanj: To štedi nekoliko sekundi, a znatno skraćuje postojanost. Najprije izračunajte, onda prebacite.
- Previđen najveći broj okretaja steznog sredstva: Svaka stezna glava i svaka planska ploča ima dopušteni najveći broj okretaja. Duge šipke koje strše straga iz vretena moraju se poduprijeti.
- Krivo očitan položaj ručica: Mnogi strojevi imaju dvije ili tri ručice. Broj okretaja je točan tek kada su sve postavljene kao na pločici.
Česta pitanja
Zašto ne jednostavno jednaki razmaci, primjerice svakih 180 1/min?
Tada bi prvi stupnjevi bili 180 i 360 1/min. Za velik promjer sa 100 1/min ne biste imali odgovarajući stupanj, skok bi dolje bio golem. Gore se pak 1800 i 1980 1/min jedva razlikuju. Uz jednaki faktor svaki je korak razmjerno jednako velik, a upravo je to važno za oštricu.
Gdje to mogu naći u aplikaciji?
U aplikaciji Gesello u modulu Parametri rezanja, kod tokarenja pod Stupnjevi stroja. Stupnjeve svoje tokarilice unesete jednom. Nakon toga aplikacija uz izračunati broj okretaja pokazuje sljedeći niži stupanj i brzinu rezanja koju njime stvarno postižete. Formule za to pronaći ćete u pomoći za izračun Izračun broja okretaja i posmaka.