

På den konventionelle drejebænk indstiller du ikke omdrejningstallet frit. Du skifter håndtag efter skiltet på spindelkassen, og maskinen har kun faste trin. Beregnet skal du bruge 1273 1/min, på skiltet står 1000 og 1400. Hvilket trin er det rigtige? Her lærer du, hvorfor trinene er fordelt sådan, hvor meget skærehastighed du mister, når du skifter ned, og hvornår det højere trin er det bedre valg.
Hvorfor afstandene bliver større og større opad
Se på et typisk omdrejningsskilt, for eksempel med tolv trin fra 45 til 2000 1/min. Nederst ligger trinene kun 18 1/min fra hinanden, øverst 600 1/min. Det er ikke tilfældigt. Hvert trin er den samme faktor større end det foregående. Denne faktor kaldes trinspring.
- φ trinspring
- nk et omdrejningstrin, nk+1 det næsthøjere i 1/min
- nmax, nmin højeste og laveste trin i 1/min
- z antal trin
Skiltet med 45 til 2000 1/min og tolv trin har elleve spring.
φ11 = 200045 ≈ 44,4 φ ≈ 1,41
Værdierne stammer fra en normtalsrække og er derfor afrundede. Ved 63 til 45 er faktoren 1,40, ved 125 til 90 ca. 1,39 og ved 180 til 125 præcis 1,44. I gennemsnit er den 1,41.
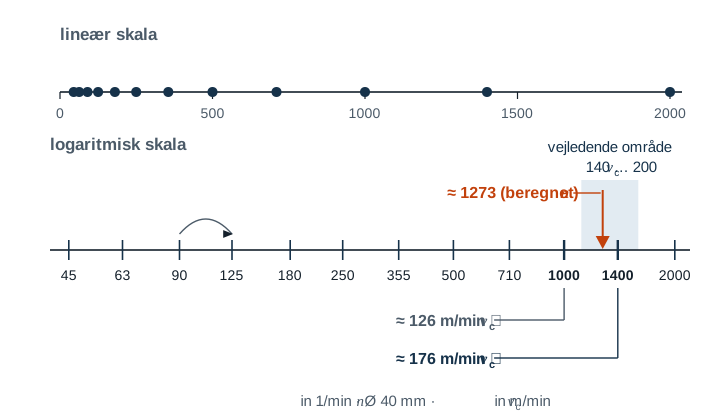
Fordelen ved denne række er, at du mister lige mange procent ved hvert trin. Uanset om du beregnet skal bruge 1390 1/min og skifter til 1000, eller 174 1/min og skifter til 125, mangler der hver gang ca. 28 %. Det værste tilfælde er det samme overalt.
| Trinspring φ | Største tab af vc med det næstlavere trin |
|---|---|
| 1,12 | 11 % |
| 1,25 | 20 % |
| 1,41 | 29 % |
| 1,58 | 37 % |
Ældre eller små maskiner har ofte få trin med stort spring. Her kan det især betale sig at regne begge nabotrin igennem.
Grundreglen og dens undtagelse
Grundreglen er det næstlavere trin. Skærets standtid afhænger stærkt af skærehastigheden, og bare lidt for meget koster meget standtid. En lidt for lav skærehastighed er som regel harmløs.
Vejledende værdier for skærehastigheden findes dog som et interval, ikke som et enkelt tal. Falder det lavere trin under dette interval, skærer hårdmetal dårligere. Ved stål bliver overfladen ruere, og ved meget lav skærehastighed dannes der opbygningsæg. Så er det næsthøjere trin det rigtige, så længe det bliver inden for intervallet. Sådan gør du.
- Bestem det beregnede omdrejningstal ud fra den planlagte skærehastighed.
- Beregn den faktiske skærehastighed for de to nabotrin.
- Ligger det lavere trin inden for intervallet for vejledende værdier, så tag det. Ellers tag det højere, hvis det ligger inden for intervallet.
- vc faktisk skærehastighed i m/min
- d diameter, hvor skæret netop skærer, i mm
- n indstillet omdrejningstrin i 1/min
Nyttigt er her, at de to nabotrin adskiller sig præcis med trinspringet. Er intervallet for vejledende værdier mindst lige så bredt som trinspringet, altså den øvre grænse mindst 1,41 gange den nedre, og ligger omdrejningstallet inden for skiltet, så passer næsten altid et af de to trin. På grund af de afrundede trinværdier er det bedst at holde lidt reserve.
Eksempel 1 – det højere trin er det rigtige
En aksel af C45 med Ø 40 mm langdrejes med et vendeskær af hårdmetal. Intervallet for vejledende værdier er 140 til 200 m/min, planlagt er 160 m/min.
n = 160 · 1000π · 40 ≈ 1273 1/min
Trin 1000 → vc = π · 40 · 10001000 ≈ 126 m/min
Trin 1400 → vc = π · 40 · 14001000 ≈ 176 m/min
Med 1000 1/min mangler der godt 20 %, og du ligger under intervallet. Med 1400 1/min er du knap 10 % over den planlagte værdi, men stadig inden for intervallet. Her er 1400 1/min det bedre trin.
Eksempel 2 – det lavere trin er det rigtige
En bolt af S235 med Ø 50 mm drejes med et drejestål af HSS. Intervallet for vejledende værdier er 25 til 35 m/min, planlagt er 30 m/min.
n = 30 · 1000π · 50 ≈ 191 1/min
Trin 180 → vc ≈ 28 m/min Trin 250 → vc ≈ 39 m/min
Trin 180 ligger inden for intervallet og lige under den planlagte værdi. Med 250 1/min ville du ligge over intervallet, og for HSS er det for hurtigt. Du tager 180 1/min.
Værdierne i eksemplet er vejledende værdier. Værktøjsproducentens angivelser har forrang.
Når maskinen når sine grænser
Ved meget store og meget små diametre rækker skiltet nogle gange ikke.
- Beregnet under det laveste trin: En skive med Ø 300 mm skal skrubbes med HSS og 20 m/min. Beregnet giver det ca. 21 1/min, men maskinen kan højst gå ned til 45 1/min. Dermed stiger skærehastigheden til ca. 42 m/min, det dobbelte. Her hjælper et vendeskær af hårdmetal. 42 m/min ligger ganske vist under dets interval, men overbelaster det ikke. Bliver du ved HSS, skal du sænke skæredybde og tilspænding tydeligt.
- Beregnet over det højeste trin: En stift af aluminium med Ø 10 mm ville med hårdmetal og 300 m/min kræve ca. 9549 1/min. Med det højeste trin 2000 1/min når du kun ca. 63 m/min. Det skader ikke skæret, men det tager længere tid, og overfladen kan blive dårligere.
Typiske fejl
- Skiftet med roterende spindel: Tandhjulene i spindelkassen bliver beskadiget. Skift kun ved stilstand, medmindre betjeningsvejledningen tillader andet.
- Regnet med færdigmålet: Ved skrubning skærer skæret på råemnet. Skrubbes akslen fra eksempel 1 fra Ø 50 mm, giver trin 1400 dér ca. 220 m/min og ligger over intervallet.
- Altid valgt det højere trin: Det sparer et par sekunder og koster meget standtid. Regn først, skift bagefter.
- Overset spændeværktøjets maksimale omdrejningstal: Hver patron og hver planskive har et maksimalt tilladt omdrejningstal. Lange stænger, der stikker ud bag spindlen, skal understøttes.
- Håndtagsstilling læst forkert: Mange maskiner har to eller tre håndtag. Først når alle står som på skiltet, er omdrejningstallet rigtigt.
Ofte stillede spørgsmål
Hvorfor ikke bare lige store afstande, for eksempel hver 180 1/min?
Så ville de første trin ligge ved 180 og 360 1/min. Til en stor diameter med 100 1/min ville du ikke have noget passende trin, og springet ville være enormt nederst. Øverst ville 1800 og 1980 1/min derimod knap kunne skelnes. Med samme faktor er hvert skridt lige stort i forhold til det forrige, og det er netop det, der tæller for skæret.
Hvor finder jeg det i appen?
I Gesello i modulet Skæredata under drejning på fanen Maskintrin. Du indtaster trinene på din drejebænk én gang. Derefter viser appen dig det næstlavere trin til det beregnede omdrejningstal og den skærehastighed, du faktisk opnår med det. Formlerne finder du i regnehjælpen Beregn omdrejningstal og tilspænding.