

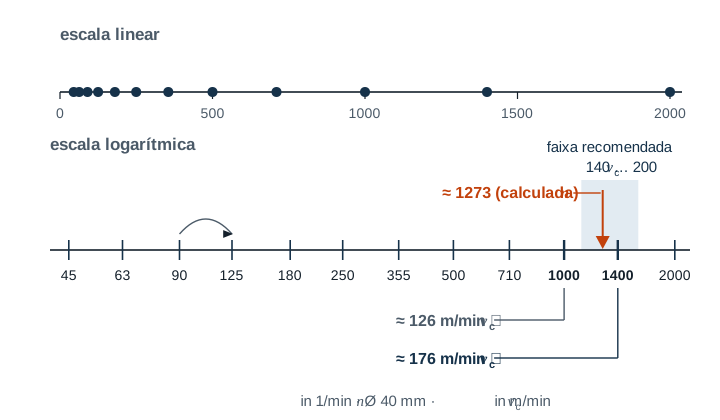
No torno convencional você não ajusta a rotação livremente. Você muda as alavancas conforme a placa indicativa da caixa do cabeçote, e a máquina oferece apenas degraus fixos. Pelo cálculo você precisa de 1273 1/min, e na placa constam 1000 e 1400. Qual degrau é o certo? Aqui você aprende por que os degraus são distribuídos assim, quanta velocidade de corte você perde ao descer para o degrau menor e quando o degrau maior é a melhor escolha.
Por que os intervalos ficam cada vez maiores para cima
Observe uma placa de rotações típica, por exemplo com doze degraus de 45 a 2000 1/min. Embaixo os degraus ficam só 18 1/min um do outro, em cima 600 1/min. Isso não é acaso. Cada degrau é maior que o anterior pelo mesmo fator. Esse fator se chama razão de escalonamento.
- φ razão de escalonamento
- nk um degrau de rotação, nk+1 o degrau imediatamente superior, em 1/min
- nmax, nmin maior e menor degrau em 1/min
- z número de degraus
Na placa com 45 a 2000 1/min e doze degraus existem onze saltos.
φ11 = 200045 ≈ 44,4 φ ≈ 1,41
Os valores vêm de uma série de números normalizados, por isso são arredondados. Na razão de 63 para 45 o fator é 1,40, de 125 para 90 cerca de 1,39 e de 180 para 125 exatamente 1,44. Na média dá 1,41.
A vantagem dessa série é que você perde a mesma porcentagem em qualquer degrau. Se pelo cálculo você precisa de 1390 1/min e passa para 1000, ou precisa de 174 1/min e passa para 125, faltam em ambos os casos cerca de 28 %. O pior caso é igual em toda a placa.
| Razão de escalonamento φ | Maior perda de vc com o degrau imediatamente inferior |
|---|---|
| 1,12 | 11 % |
| 1,25 | 20 % |
| 1,41 | 29 % |
| 1,58 | 37 % |
Máquinas antigas ou pequenas costumam ter poucos degraus com salto grande. Nelas vale ainda mais a pena calcular os dois degraus vizinhos.
A regra básica e sua exceção
A regra básica é o degrau imediatamente inferior. A vida útil da aresta depende muito da velocidade de corte, e um pouco a mais já custa muita vida útil. Uma velocidade de corte um pouco baixa demais costuma ser inofensiva.
Os valores de referência para a velocidade de corte, porém, são dados como faixa, não como um número único. Se o degrau menor ficar abaixo dessa faixa, o metal duro corta pior. No aço, a superfície fica mais áspera, e com velocidade de corte muito baixa se forma aresta postiça. Nesse caso o degrau imediatamente superior é o certo, desde que fique dentro da faixa. O procedimento é este.
- Determine a rotação calculada a partir da velocidade de corte planejada.
- Calcule a velocidade de corte real para os dois degraus vizinhos.
- Se o degrau menor estiver dentro da faixa de referência, use-o. Caso contrário, use o maior, se ele estiver dentro da faixa.
- vc velocidade de corte real em m/min
- d diâmetro em que a aresta está cortando no momento, em mm
- n degrau de rotação selecionado em 1/min
Uma relação útil aqui é que os dois degraus vizinhos diferem exatamente pela razão de escalonamento. Se a faixa de referência for pelo menos tão larga quanto a razão de escalonamento, ou seja, se o limite superior for no mínimo 1,41 vez o inferior, e a rotação estiver dentro da placa, quase sempre um dos dois degraus serve. Por causa dos valores arredondados dos degraus, é melhor deixar alguma margem.
Exemplo 1 – o degrau mais alto é o certo
Um eixo de C45 com Ø 40 mm é torneado longitudinalmente com um inserto intercambiável de metal duro. A faixa de referência é de 140 a 200 m/min, o valor planejado é de 160 m/min.
n = 160 · 1000π · 40 ≈ 1273 1/min
Degrau 1000 → vc = π · 40 · 10001000 ≈ 126 m/min
Degrau 1400 → vc = π · 40 · 14001000 ≈ 176 m/min
Com 1000 1/min faltam pouco mais de 20 %, e você fica abaixo da faixa. Com 1400 1/min você fica quase 10 % acima do valor planejado, mas ainda dentro da faixa. Aqui 1400 1/min é o melhor degrau.
Exemplo 2 – o degrau menor é o certo
Um pino de S235 com Ø 50 mm é torneado com uma ferramenta de HSS. A faixa de referência é de 25 a 35 m/min, o valor planejado é de 30 m/min.
n = 30 · 1000π · 50 ≈ 191 1/min
Degrau 180 → vc ≈ 28 m/min Degrau 250 → vc ≈ 39 m/min
O degrau 180 fica dentro da faixa e um pouco abaixo do valor planejado. Com 250 1/min você ficaria acima da faixa, rápido demais para HSS. Você escolhe 180 1/min.
Os valores do exemplo são valores de referência. As indicações do fabricante da ferramenta têm prioridade.
Quando a máquina chega ao limite
Com diâmetros muito grandes ou muito pequenos, às vezes a placa de rotações não basta.
- Pelo cálculo, abaixo do menor degrau: um disco com Ø 300 mm deve ser desbastado com HSS a 20 m/min. Pelo cálculo seriam cerca de 21 1/min, mas a máquina só chega a 45 1/min. Com isso a velocidade de corte sobe para cerca de 42 m/min, o dobro. Aqui ajuda um inserto intercambiável de metal duro. Os 42 m/min ficam abaixo da faixa dele, mas não o sobrecarregam. Se continuar com HSS, você precisa reduzir bastante a profundidade de corte e o avanço.
- Pelo cálculo, acima do maior degrau: um pino de alumínio com Ø 10 mm precisaria, com metal duro e 300 m/min, de cerca de 9549 1/min. Com o degrau mais alto de 2000 1/min você chega a apenas cerca de 63 m/min. Isso não prejudica a aresta, mas demora mais, e a superfície pode ficar pior.
Erros típicos
- Mudar com o eixo-árvore girando: isso danifica as engrenagens da caixa do cabeçote. Mude só com a máquina parada, a não ser que o manual de operação permita outra coisa.
- Calcular com a medida final: no desbaste, o inserto corta na peça bruta. Se o eixo do exemplo 1 for pré-torneado a partir de Ø 50 mm, o degrau 1400 dá ali cerca de 220 m/min e fica acima da faixa.
- Escolher sempre o degrau mais alto: isso economiza alguns segundos e custa muita vida útil. Primeiro calcule, depois mude a rotação.
- Esquecer a rotação máxima do dispositivo de fixação: toda placa de castanhas e toda placa lisa tem uma rotação máxima permitida. Barras longas que saem por trás do eixo-árvore precisam ser apoiadas.
- Ler errado a posição das alavancas: muitas máquinas têm duas ou três alavancas. A rotação só está certa quando todas estão na posição indicada na placa.
Perguntas frequentes
Por que não usar simplesmente intervalos iguais, por exemplo a cada 180 1/min?
Nesse caso os primeiros degraus seriam 180 e 360 1/min. Para um diâmetro grande com 100 1/min você não teria nenhum degrau adequado, o salto embaixo seria enorme. Em cima, por outro lado, 1800 e 1980 1/min quase não fariam diferença. Com o mesmo fator, cada passo tem o mesmo tamanho proporcional, e é exatamente isso que importa para a aresta.
Onde encontro isso no app?
No Gesello, no módulo Dados de corte, em Torneamento, na aba Escalonamentos da máquina. Você cadastra uma vez os degraus de rotação do seu torno. Depois, para a rotação calculada, o app mostra o degrau imediatamente inferior e a velocidade de corte que você realmente alcança com ele. As fórmulas estão no guia de cálculo Calcular rotação e avanço.