

En el torno convencional no ajustas la velocidad de giro libremente. Colocas las palancas según la placa del cabezal, y la máquina solo ofrece escalones fijos. Según el cálculo necesitas 1273 1/min, en la placa aparecen 1000 y 1400. ¿Qué escalón es el correcto? Aquí aprendes por qué los escalones están repartidos así, cuánta velocidad de corte pierdes al bajar de escalón y cuándo el escalón superior es la mejor opción.
Por qué las distancias crecen hacia arriba
Fíjate en una placa de velocidades típica, por ejemplo con doce escalones de 45 a 2000 1/min. Abajo los escalones están separados solo 18 1/min, arriba 600 1/min. No es casualidad. Cada escalón es mayor que el anterior en el mismo factor. Ese factor se llama razón de escalonamiento.
- φ razón de escalonamiento
- nk un escalón de velocidad, nk+1 el inmediatamente superior en 1/min
- nmax, nmin escalón más alto y más bajo en 1/min
- z número de escalones
Para la placa de 45 a 2000 1/min con doce escalones hay once saltos.
φ11 = 200045 ≈ 44,4 φ ≈ 1,41
Los valores proceden de una serie de números normalizados, por eso están redondeados. De 45 a 63 el factor es 1,40, de 90 a 125 unos 1,39 y de 125 a 180 exactamente 1,44. De media resulta 1,41.
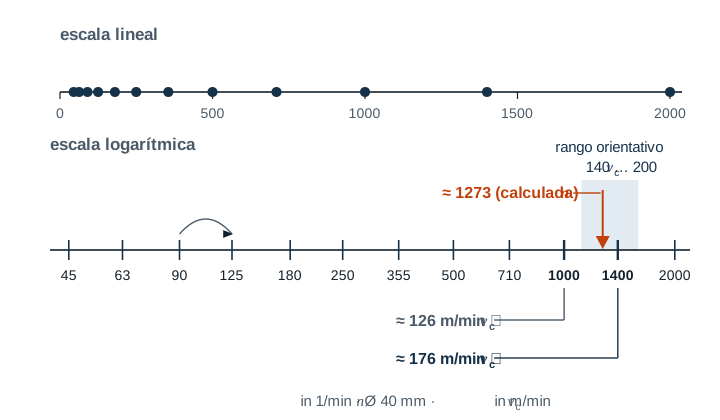
La ventaja de esta serie es que en cada escalón pierdes el mismo porcentaje. Tanto si el cálculo da 1390 1/min y pones 1000 como si da 174 1/min y pones 125, en ambos casos falta alrededor del 28 %. El peor caso es igual en toda la placa.
| Razón de escalonamiento φ | Pérdida máxima de vc con el escalón inmediatamente inferior |
|---|---|
| 1,12 | 11 % |
| 1,25 | 20 % |
| 1,41 | 29 % |
| 1,58 | 37 % |
Las máquinas antiguas o pequeñas suelen tener pocos escalones con saltos grandes. En ellas merece especialmente la pena calcular los dos escalones vecinos.
La regla básica y su excepción
La regla básica es el escalón inmediatamente inferior. La vida útil del filo depende mucho de la velocidad de corte; un poco de más ya cuesta mucha vida útil. Una velocidad de corte algo baja no suele causar problemas.
Sin embargo, los valores orientativos de la velocidad de corte se dan como rango, no como un único número. Si el escalón inferior cae por debajo de ese rango, el metal duro corta peor. En el acero la superficie queda más rugosa, y con una velocidad de corte muy baja se forma filo recrecido. Entonces lo correcto es el escalón inmediatamente superior, siempre que quede dentro del rango. Así se procede.
- Determina la velocidad de giro calculada a partir de la velocidad de corte prevista.
- Calcula la velocidad de corte real para los dos escalones vecinos.
- Si el escalón inferior está dentro del rango orientativo, tómalo. Si no, toma el superior, siempre que esté dentro del rango.
- vc velocidad de corte real en m/min
- d diámetro en el que corta el filo en ese momento, en mm
- n escalón de velocidad seleccionado en 1/min
Una relación útil es que los dos escalones vecinos se diferencian exactamente en la razón de escalonamiento. Si el rango orientativo es al menos tan ancho como la razón de escalonamiento, es decir, si el extremo superior es al menos 1,41 veces el inferior, y la velocidad de giro está dentro de la placa, casi siempre sirve uno de los dos escalones. Como los valores de los escalones están redondeados, conviene dejar algo de margen.
Ejemplo 1 – el escalón superior es el correcto
Un eje de C45 con Ø 40 mm se cilindra con una plaquita intercambiable de metal duro. El rango orientativo es de 140 a 200 m/min, lo previsto son 160 m/min.
n = 160 · 1000π · 40 ≈ 1273 1/min
Escalón 1000 → vc = π · 40 · 10001000 ≈ 126 m/min
Escalón 1400 → vc = π · 40 · 14001000 ≈ 176 m/min
Con 1000 1/min falta algo más del 20 % y quedas por debajo del rango. Con 1400 1/min estás casi un 10 % por encima del valor previsto, pero todavía dentro del rango. Aquí 1400 1/min es el mejor escalón.
Ejemplo 2 – el escalón inferior es el correcto
Un bulón de S235 con Ø 50 mm se tornea con una cuchilla de HSS. El rango orientativo es de 25 a 35 m/min, lo previsto son 30 m/min.
n = 30 · 1000π · 50 ≈ 191 1/min
Escalón 180 → vc ≈ 28 m/min Escalón 250 → vc ≈ 39 m/min
El escalón 180 está dentro del rango y justo por debajo del valor previsto. Con 250 1/min estarías por encima del rango, demasiado rápido para HSS. Tomas 180 1/min.
Los valores del ejemplo son valores orientativos. Los datos del fabricante de la herramienta tienen prioridad.
Cuando la máquina llega a sus límites
Con diámetros muy grandes o muy pequeños, a veces la placa no alcanza.
- Cálculo por debajo del escalón más bajo: Un disco de Ø 300 mm se va a desbastar con HSS a 20 m/min. Según el cálculo son unos 21 1/min, pero la máquina solo llega a 45 1/min. Así la velocidad de corte sube a unos 42 m/min, el doble. Aquí ayuda una plaquita intercambiable de metal duro. 42 m/min quedan por debajo de su rango, pero no la sobrecargan. Si sigues con HSS, tienes que reducir claramente la profundidad de corte y el avance.
- Cálculo por encima del escalón más alto: Un pasador de aluminio con Ø 10 mm necesitaría con metal duro y 300 m/min unos 9549 1/min. Con el escalón más alto de 2000 1/min solo alcanzas unos 63 m/min. Eso no daña el filo, pero tarda más y la superficie puede empeorar.
Errores típicos
- Cambiar con el husillo en marcha: Así se dañan los engranajes del cabezal. Cambia solo con la máquina parada, salvo que el manual de instrucciones permita otra cosa.
- Calcular con la medida final: Al desbastar, la plaquita corta sobre la pieza en bruto. Si el eje del ejemplo 1 se desbasta desde Ø 50 mm, el escalón 1400 da allí unos 220 m/min y queda por encima del rango.
- Elegir siempre el escalón superior: Ahorra unos segundos y cuesta mucha vida útil. Primero calcula, luego cambia.
- Pasar por alto la velocidad máxima del elemento de sujeción: Cada plato y cada plato liso tiene una velocidad de giro máxima admisible. Las barras largas que sobresalen por detrás del husillo deben apoyarse.
- Leer mal la posición de las palancas: Muchas máquinas tienen dos o tres palancas. Solo cuando todas están como indica la placa, la velocidad de giro es correcta.
Preguntas frecuentes
¿Por qué no usar simplemente distancias iguales, por ejemplo cada 180 1/min?
Entonces los primeros escalones serían 180 y 360 1/min. Para un diámetro grande con 100 1/min no tendrías ningún escalón adecuado, el salto abajo sería enorme. Arriba, en cambio, 1800 y 1980 1/min apenas se distinguirían. Con el mismo factor, cada paso es igual de grande en proporción, y eso es justo lo que cuenta para el filo.
¿Dónde lo encuentro en la app?
En Gesello, en el módulo Datos de corte, en Torneado, dentro de Escalones de la máquina. Introduces una vez los escalones de tu torno. Después la app te muestra, para la velocidad de giro calculada, el escalón inmediatamente inferior y la velocidad de corte que alcanzas realmente con él. Las fórmulas están en la ayuda de cálculo Calcular velocidad de giro y avance.