

Sur un tour conventionnel, la fréquence de rotation ne se règle pas librement. Vous placez les leviers d’après la plaque de la poupée fixe, et la machine ne propose que des paliers fixes. Le calcul donne 1273 1/min, la plaque indique 1000 et 1400. Quel palier est le bon ? Vous verrez ici pourquoi les paliers sont répartis ainsi, combien de vitesse de coupe vous perdez en descendant d’un palier et quand le palier supérieur est le meilleur choix.
Pourquoi les écarts grandissent vers le haut
Regardez une plaque de vitesses typique, par exemple à douze paliers de 45 à 2000 1/min. En bas, les paliers ne sont séparés que de 18 1/min, en haut de 600 1/min. Ce n’est pas un hasard. Chaque palier est plus grand que le précédent du même facteur. Ce facteur s’appelle la raison de la gamme.
- φ raison de la gamme
- nk un palier de vitesse, nk+1 le palier immédiatement supérieur, en 1/min
- nmax, nmin palier le plus haut et palier le plus bas, en 1/min
- z nombre de paliers
Pour la plaque de 45 à 2000 1/min à douze paliers, il y a onze sauts.
φ11 = 200045 ≈ 44,4 φ ≈ 1,41
Les valeurs proviennent d’une série de nombres normaux, elles sont donc arrondies. De 45 à 63, le facteur vaut 1,40, de 90 à 125 environ 1,39 et de 125 à 180 exactement 1,44. En moyenne, il vaut 1,41.
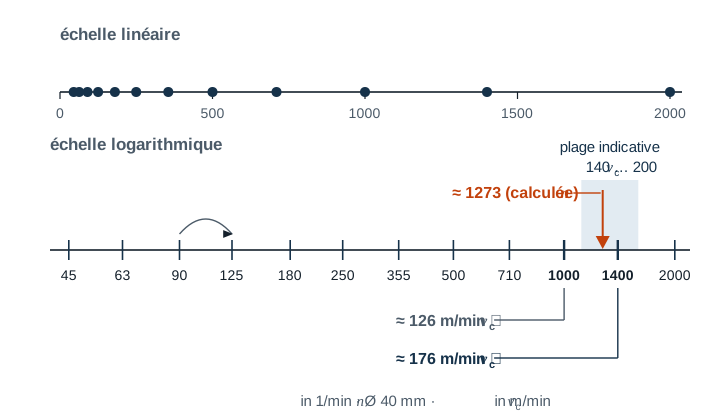
L’avantage de cette série, c’est que vous perdez le même pourcentage à chaque palier. Que le calcul donne 1390 1/min et que vous passiez à 1000, ou qu’il donne 174 1/min et que vous passiez à 125, il manque chaque fois environ 28 %. Le cas le plus défavorable est partout le même.
| Raison φ | Perte maximale de vc avec le palier immédiatement inférieur |
|---|---|
| 1,12 | 11 % |
| 1,25 | 20 % |
| 1,41 | 29 % |
| 1,58 | 37 % |
Les machines anciennes ou petites ont souvent peu de paliers avec une grande raison. Il est alors particulièrement utile de calculer les deux paliers voisins.
La règle de base et son exception
La règle de base, c’est le palier immédiatement inférieur. La durée de vie de l’arête dépend fortement de la vitesse de coupe ; un léger excès suffit à la réduire nettement. Une vitesse de coupe un peu trop basse est le plus souvent sans conséquence.
Mais les valeurs indicatives de vitesse de coupe sont données sous forme de plage, pas d’un chiffre unique. Si le palier inférieur tombe sous cette plage, le carbure coupe moins bien. Sur l’acier, l’état de surface se dégrade et, à très faible vitesse de coupe, une arête rapportée se forme. Le palier immédiatement supérieur est alors le bon, tant qu’il reste dans la plage. Voici comment procéder.
- Déterminez la fréquence de rotation calculée à partir de la vitesse de coupe prévue.
- Calculez la vitesse de coupe réelle pour les deux paliers voisins.
- Si le palier inférieur se situe dans la plage indicative, prenez-le. Sinon, prenez le palier supérieur s’il est dans la plage.
- vc vitesse de coupe réelle en m/min
- d diamètre sur lequel l’arête coupe à cet instant, en mm
- n palier de vitesse réglé en 1/min
Une relation utile : les deux paliers voisins diffèrent exactement de la raison de la gamme. Si la plage indicative est au moins aussi large que la raison, c’est-à-dire si sa limite haute vaut au moins 1,41 fois sa limite basse, et si la fréquence de rotation reste dans les limites de la plaque, l’un des deux paliers convient presque toujours. Comme les valeurs des paliers sont arrondies, gardez plutôt un peu de marge.
Exemple 1 – le palier supérieur est le bon
Un arbre en C45 de Ø 40 mm est charioté avec une plaquette amovible en carbure. La plage indicative va de 140 à 200 m/min, on prévoit 160 m/min.
n = 160 · 1000π · 40 ≈ 1273 1/min
Palier 1000 → vc = π · 40 · 10001000 ≈ 126 m/min
Palier 1400 → vc = π · 40 · 14001000 ≈ 176 m/min
Avec 1000 1/min, il manque un peu plus de 20 % et vous êtes sous la plage. Avec 1400 1/min, vous êtes un peu moins de 10 % au-dessus de la valeur prévue, mais encore dans la plage. Ici, 1400 1/min est le meilleur palier.
Exemple 2 – le palier inférieur est le bon
Un axe en S235 de Ø 50 mm est tourné avec un outil de tour en HSS. La plage indicative va de 25 à 35 m/min, on prévoit 30 m/min.
n = 30 · 1000π · 50 ≈ 191 1/min
Palier 180 → vc ≈ 28 m/min Palier 250 → vc ≈ 39 m/min
Le palier 180 est dans la plage, juste sous la valeur prévue. Avec 250 1/min, vous seriez au-dessus de la plage, trop vite pour du HSS. Vous prenez 180 1/min.
Les valeurs de l’exemple sont des valeurs indicatives. Les données du fabricant de l’outil priment.
Quand la machine atteint ses limites
Pour les très grands et les très petits diamètres, la plaque ne suffit parfois pas.
- Calcul sous le palier le plus bas : un disque de Ø 300 mm doit être ébauché en HSS à 20 m/min. Le calcul donne environ 21 1/min, mais la machine ne descend qu’à 45 1/min. La vitesse de coupe monte alors à environ 42 m/min, soit le double. Une plaquette amovible en carbure est ici la solution. 42 m/min se situent certes sous sa plage, mais ne la surchargent pas. Si vous restez en HSS, réduisez nettement la profondeur de passe et l’avance.
- Calcul au-dessus du palier le plus haut : une goupille en aluminium de Ø 10 mm demanderait environ 9549 1/min en carbure à 300 m/min. Avec le palier le plus haut de 2000 1/min, vous n’atteignez qu’environ 63 m/min. L’arête n’en souffre pas, mais l’usinage dure plus longtemps et l’état de surface peut se dégrader.
Erreurs fréquentes
- Changer de palier broche en marche : les engrenages de la poupée fixe s’abîment. Ne changez de palier qu’à l’arrêt, sauf si la notice d’utilisation autorise autre chose.
- Calculer avec la cote finie : en ébauche, la plaquette coupe sur le brut. Si l’arbre de l’exemple 1 est ébauché à partir de Ø 50 mm, le palier 1400 y donne environ 220 m/min et dépasse la plage.
- Toujours prendre le palier supérieur : cela fait gagner quelques secondes et coûte beaucoup de durée de vie. D’abord calculer, ensuite changer de palier.
- Oublier la vitesse maximale du porte-pièce : chaque mandrin et chaque plateau a une fréquence de rotation maximale admissible. Les barres longues qui dépassent à l’arrière de la broche doivent être soutenues.
- Mal lire la position des leviers : beaucoup de machines ont deux ou trois leviers. La fréquence de rotation n’est juste que lorsqu’ils sont tous placés comme sur la plaque.
Questions fréquentes
Pourquoi pas simplement des écarts égaux, par exemple tous les 180 1/min ?
Les premiers paliers seraient alors 180 et 360 1/min. Pour un grand diamètre à 100 1/min, vous n’auriez aucun palier adapté, car le saut serait énorme en bas. En haut, en revanche, 1800 et 1980 1/min seraient à peine différents. Avec un facteur constant, chaque pas a la même taille relative, et c’est exactement ce qui compte pour l’arête.
Où trouver cela dans l’application ?
Dans Gesello, dans le module Conditions de coupe, sous Tournage, onglet Gammes de la machine. Vous saisissez une seule fois les paliers de votre tour. L’application vous indique ensuite, pour la fréquence de rotation calculée, le palier immédiatement inférieur et la vitesse de coupe que vous atteignez réellement avec lui. Vous trouverez les formules correspondantes dans l’aide au calcul Calculer la fréquence de rotation et l’avance.