

На универсальном токарном станке частота вращения не задаётся плавно. Вы переключаете рукоятки по табличке на шпиндельной бабке, а станок предлагает только фиксированные ступени. По расчёту нужно 1273 об/мин, на табличке есть 1000 и 1400. Какая ступень правильная? Здесь вы узнаете, почему ступени распределены именно так, сколько скорости резания теряется при выборе меньшей ступени и когда более высокая ступень — лучший выбор.
Почему промежутки к верху становятся всё больше
Посмотрите на типичную табличку частот вращения, например с двенадцатью ступенями от 45 до 2000 об/мин. Внизу ступени отстоят друг от друга всего на 18 об/мин, вверху — на 600 об/мин. Это не случайность. Каждая ступень больше предыдущей в одно и то же число раз. Этот множитель называют знаменателем ряда.
- φ знаменатель ряда
- nk ступень частоты вращения, nk+1 следующая, более высокая, в об/мин
- nmax, nmin наибольшая и наименьшая ступень в об/мин
- z число ступеней
Для таблички от 45 до 2000 об/мин с двенадцатью ступенями получается одиннадцать переходов.
φ11 = 200045 ≈ 44,4 φ ≈ 1,41
Значения взяты из ряда предпочтительных чисел, поэтому они округлены. Для 63 и 45 множитель равен 1,40, для 125 и 90 — около 1,39, а для 180 и 125 — ровно 1,44. В среднем получается 1,41.
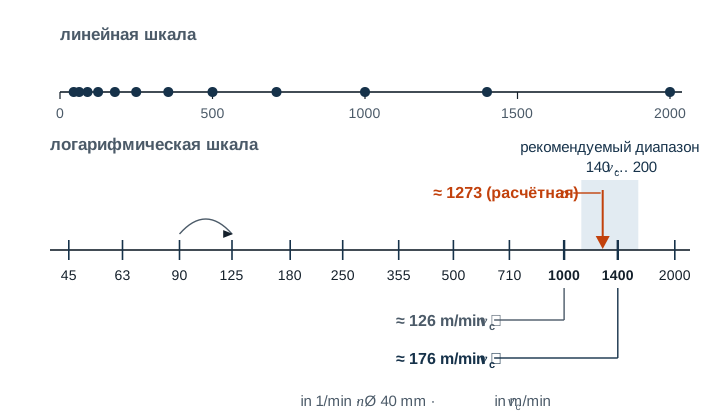
Преимущество такого ряда в том, что на каждой ступени вы теряете одинаковый процент. Нужно ли по расчёту 1390 об/мин и вы включаете 1000 или нужно 174 об/мин и вы включаете 125 — в обоих случаях не хватает около 28 %. Наихудший случай везде одинаков.
| Знаменатель ряда φ | Наибольшая потеря vc при ближайшей меньшей ступени |
|---|---|
| 1,12 | 11 % |
| 1,25 | 20 % |
| 1,41 | 29 % |
| 1,58 | 37 % |
У старых или небольших станков часто мало ступеней с большим знаменателем. Там особенно стоит пересчитать обе соседние ступени.
Основное правило и исключение из него
Основное правило — ближайшая меньшая ступень. Стойкость режущей кромки сильно зависит от скорости резания: даже небольшое превышение заметно сокращает стойкость. Немного заниженная скорость резания обычно безвредна.
Однако ориентировочные значения скорости резания задаются диапазоном, а не одним числом. Если меньшая ступень оказывается ниже этого диапазона, твёрдый сплав режет хуже. На стали поверхность становится грубее, а при очень низкой скорости резания образуется нарост. Тогда правильна ближайшая большая ступень, если она остаётся в диапазоне. Порядок действий такой.
- Определить расчётную частоту вращения по запланированной скорости резания.
- Рассчитать фактическую скорость резания для обеих соседних ступеней.
- Если меньшая ступень лежит в диапазоне ориентировочных значений, выбирайте её. Иначе берите большую, если она попадает в диапазон.
- vc фактическая скорость резания в м/мин
- d диаметр, на котором в данный момент режет кромка, в мм
- n установленная ступень частоты вращения в об/мин
Полезно знать, что две соседние ступени отличаются ровно на знаменатель ряда. Если диапазон ориентировочных значений не уже знаменателя ряда, то есть верхняя граница минимум в 1,41 раза больше нижней, и частота вращения лежит в пределах таблички, почти всегда подходит одна из двух ступеней. Из-за округлённых значений ступеней лучше оставить небольшой запас.
Пример 1 — правильна более высокая ступень
Вал из C45 диаметром Ø 40 мм обтачивают продольно сменной многогранной пластиной из твёрдого сплава. Диапазон ориентировочных значений — от 140 до 200 м/мин, запланировано 160 м/мин.
n = 160 · 1000π · 40 ≈ 1273 об/мин
Ступень 1000 → vc = π · 40 · 10001000 ≈ 126 м/мин
Ступень 1400 → vc = π · 40 · 14001000 ≈ 176 м/мин
При 1000 об/мин не хватает более 20 %, и вы оказываетесь ниже диапазона. При 1400 об/мин вы почти на 10 % выше запланированного значения, но всё ещё в диапазоне. Здесь 1400 об/мин — лучшая ступень.
Пример 2 — правильна меньшая ступень
Палец из S235 диаметром Ø 50 мм обтачивают резцом из быстрорежущей стали (HSS). Диапазон ориентировочных значений — от 25 до 35 м/мин, запланировано 30 м/мин.
n = 30 · 1000π · 50 ≈ 191 об/мин
Ступень 180 → vc ≈ 28 м/мин Ступень 250 → vc ≈ 39 м/мин
Ступень 180 лежит в диапазоне и чуть ниже запланированного значения. При 250 об/мин вы были бы выше диапазона, для HSS это слишком быстро. Вы выбираете 180 об/мин.
Значения в примере — ориентировочные. Данные производителя инструмента имеют приоритет.
Когда станок упирается в свои пределы
При очень больших и очень малых диаметрах табличка иногда не помогает.
- По расчёту ниже наименьшей ступени: Диск диаметром Ø 300 мм нужно обработать начерно резцом из HSS со скоростью 20 м/мин. По расчёту это около 21 об/мин, но станок даёт минимум 45 об/мин. Скорость резания при этом вырастает примерно до 42 м/мин, то есть вдвое. Здесь поможет сменная многогранная пластина из твёрдого сплава. 42 м/мин хотя и ниже её диапазона, но не перегружают её. Если остаётесь на HSS, нужно заметно уменьшить глубину резания и подачу.
- По расчёту выше наибольшей ступени: Штифту из алюминия диаметром Ø 10 мм с твёрдым сплавом и 300 м/мин понадобилось бы около 9549 об/мин. На наибольшей ступени 2000 об/мин вы получаете лишь около 63 м/мин. Кромке это не вредит, но обработка длится дольше, а поверхность может получиться хуже.
Типичные ошибки
- Переключение при вращающемся шпинделе: Так повреждаются зубчатые колёса в шпиндельной бабке. Переключайте только при остановленном шпинделе, если руководство по эксплуатации не допускает иного.
- Расчёт по чистовому размеру: При черновой обработке пластина режет по заготовке. Если вал из примера 1 предварительно обтачивают с Ø 50 мм, ступень 1400 даёт там около 220 м/мин — это выше диапазона.
- Всегда выбирается более высокая ступень: Это экономит несколько секунд и стоит большой части стойкости. Сначала считайте, потом переключайте.
- Не учтена максимальная частота вращения зажимного приспособления: У каждого патрона и каждой планшайбы есть допустимая максимальная частота вращения. Длинные прутки, выступающие сзади из шпинделя, нужно поддерживать.
- Неверно прочитано положение рукояток: У многих станков две или три рукоятки. Частота вращения верна, только когда все они стоят так, как указано на табличке.
Частые вопросы
Почему бы не сделать одинаковые промежутки, например через каждые 180 об/мин?
Тогда первые ступени были бы 180 и 360 об/мин. Для большого диаметра со 100 об/мин подходящей ступени не нашлось бы, внизу скачок был бы огромным. Вверху же 1800 и 1980 об/мин почти не отличались бы. При одинаковом множителе каждый шаг одинаков в относительном выражении, а именно это важно для режущей кромки.
Где это найти в приложении?
В Gesello в модуле «Режимы резания» при точении, на вкладке «Ступени станка». Вы один раз вводите ступени своего токарного станка. После этого приложение показывает для расчётной частоты вращения ближайшую меньшую ступень и скорость резания, которую вы с ней действительно получаете. Формулы для этого есть в расчёте Расчёт частоты вращения и подачи.