

Na konvenčním soustruhu otáčky nenastavujete plynule. Přepínáte páky podle štítku na vřeteníku a stroj nabízí jen pevné stupně. Výpočtem vychází 1273 1/min, na štítku je 1000 a 1400. Který stupeň je správný? Zde se dozvíte, proč jsou stupně rozložené právě takto, kolik řezné rychlosti ztratíte při přeřazení na nižší stupeň a kdy je vyšší stupeň lepší volbou.
Proč se rozestupy směrem nahoru stále zvětšují
Podívejte se na typický štítek otáček, například s dvanácti stupni od 45 do 2000 1/min. Dole jsou stupně od sebe jen 18 1/min, nahoře 600 1/min. To není náhoda. Každý stupeň je o stejný násobek větší než předchozí. Tento násobek se nazývá kvocient řady otáček.
- φ kvocient řady otáček
- nk jeden stupeň otáček, nk+1 nejbližší vyšší v 1/min
- nmax, nmin nejvyšší a nejnižší stupeň v 1/min
- z počet stupňů
Štítek s 45 až 2000 1/min a dvanácti stupni má jedenáct skoků.
φ11 = 200045 ≈ 44,4 φ ≈ 1,41
Hodnoty pocházejí z řady normalizovaných čísel, proto jsou zaokrouhlené. U 63 ku 45 je násobek 1,40, u 125 ku 90 asi 1,39 a u 180 ku 125 přesně 1,44. V průměru je to 1,41.
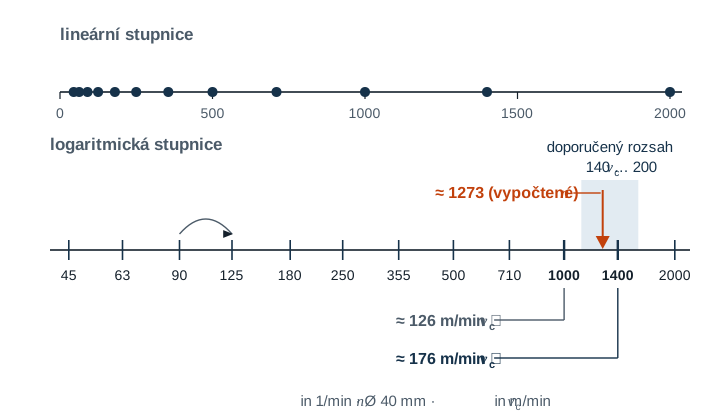
Výhodou této řady je, že u každého stupně ztratíte stejně procent. Ať výpočtem potřebujete 1390 1/min a přeřadíte na 1000, nebo 174 1/min a přeřadíte na 125, chybí pokaždé asi 28 %. Nejméně příznivý případ je všude stejný.
| Kvocient řady φ | Největší ztráta vc při nejbližším nižším stupni |
|---|---|
| 1,12 | 11 % |
| 1,25 | 20 % |
| 1,41 | 29 % |
| 1,58 | 37 % |
Starší nebo malé stroje mají často málo stupňů s velkým skokem. Tam se obzvlášť vyplatí přepočítat oba sousední stupně.
Základní pravidlo a jeho výjimka
Základní pravidlo zní nejbližší nižší stupeň. Trvanlivost břitu silně závisí na řezné rychlosti, už jen o trochu vyšší rychlost stojí hodně trvanlivosti. Mírně nižší řezná rychlost je většinou neškodná.
Orientační hodnoty řezné rychlosti se ale udávají jako rozsah, ne jako jedno číslo. Klesne-li nižší stupeň pod tento rozsah, řeže slinutý karbid hůř. U oceli je povrch drsnější a při velmi nízké řezné rychlosti vzniká nárůstek. Pak je správný nejbližší vyšší stupeň, pokud zůstane v rozsahu. Postupujte takto.
- Z plánované řezné rychlosti určete vypočtené otáčky.
- Pro oba sousední stupně vypočtěte skutečnou řeznou rychlost.
- Leží-li nižší stupeň v rozsahu orientačních hodnot, zvolte ho. Jinak zvolte vyšší, pokud leží v rozsahu.
- vc skutečná řezná rychlost v m/min
- d průměr, na kterém břit právě řeže, v mm
- n nastavený stupeň otáček v 1/min
Užitečné přitom je, že se oba sousední stupně liší přesně o kvocient řady. Je-li rozsah orientačních hodnot alespoň tak široký jako kvocient řady, tedy horní mez alespoň 1,41krát větší než dolní, a leží-li otáčky v rozsahu štítku, hodí se téměř vždy jeden z obou stupňů. Kvůli zaokrouhleným hodnotám stupňů si raději nechte trochu rezervy.
Příklad 1 – správný je vyšší stupeň
Hřídel z C45 o Ø 40 mm se podélně soustruží břitovou destičkou ze slinutého karbidu. Rozsah orientačních hodnot je 140 až 200 m/min, plánováno je 160 m/min.
n = 160 · 1000π · 40 ≈ 1273 1/min
Stupeň 1000 → vc = π · 40 · 10001000 ≈ 126 m/min
Stupeň 1400 → vc = π · 40 · 14001000 ≈ 176 m/min
S 1000 1/min chybí přes 20 % a jste pod rozsahem. S 1400 1/min jste necelých 10 % nad plánovanou hodnotou, ale stále v rozsahu. Zde je 1400 1/min lepší stupeň.
Příklad 2 – správný je nižší stupeň
Čep z S235 o Ø 50 mm se soustruží soustružnickým nožem z HSS. Rozsah orientačních hodnot je 25 až 35 m/min, plánováno je 30 m/min.
n = 30 · 1000π · 50 ≈ 191 1/min
Stupeň 180 → vc ≈ 28 m/min Stupeň 250 → vc ≈ 39 m/min
Stupeň 180 leží v rozsahu a těsně pod plánovanou hodnotou. S 250 1/min byste byli nad rozsahem, pro HSS je to příliš rychle. Zvolíte 180 1/min.
Hodnoty v příkladu jsou orientační hodnoty. Přednost mají údaje výrobce nástroje.
Když stroj narazí na své meze
U velmi velkých a velmi malých průměrů štítek někdy nestačí.
- Výpočtem pod nejnižším stupněm: Kotouč o Ø 300 mm se má hrubovat nástrojem z HSS při 20 m/min. Výpočtem je to asi 21 1/min, stroj ale umí nejméně 45 1/min. Řezná rychlost tak stoupne asi na 42 m/min, tedy na dvojnásobek. Zde pomůže břitová destička ze slinutého karbidu. 42 m/min sice leží pod jejím rozsahem, ale nepřetíží ji. Zůstanete-li u HSS, musíte výrazně snížit hloubku řezu a posuv.
- Výpočtem nad nejvyšším stupněm: Kolík z hliníku o Ø 10 mm by se slinutým karbidem a 300 m/min potřeboval asi 9549 1/min. S nejvyšším stupněm 2000 1/min dosáhnete jen asi 63 m/min. Břitu to neuškodí, ale trvá to déle a povrch může být horší.
Typické chyby
- Řazení při běžícím vřetenu: Ozubená kola ve vřeteníku se tím poškodí. Řaďte jen za klidu, pokud návod k obsluze nedovoluje něco jiného.
- Výpočet s konečným rozměrem: Při hrubování řeže destička na průměru polotovaru. Soustruží-li se hřídel z příkladu 1 nahrubo z Ø 50 mm, dává tam stupeň 1400 asi 220 m/min, a to je nad rozsahem.
- Vždy vyšší stupeň: Ušetří to pár sekund a stojí hodně trvanlivosti. Nejdřív počítat, pak řadit.
- Přehlédnuté maximální otáčky upínače: Každé sklíčidlo a každá lícní deska má nejvyšší dovolené otáčky. Dlouhé tyče, které vzadu vyčnívají z vřetena, musí být podepřené.
- Špatně přečtená poloha pák: Mnoho strojů má dvě nebo tři páky. Otáčky souhlasí teprve tehdy, když všechny stojí podle štítku.
Časté dotazy
Proč ne prostě stejné rozestupy, například po 180 1/min?
Pak by první stupně ležely na 180 a 360 1/min. Pro velký průměr se 100 1/min byste neměli vhodný stupeň, skok by byl dole obrovský. Nahoře by naopak 1800 a 1980 1/min byly sotva rozeznatelné. Se stejným násobkem je každý krok poměrně stejně velký, a právě to je pro břit rozhodující.
Kde to najdu v aplikaci?
V Gesellu v modulu Řezné podmínky při soustružení pod záložkou Stupně stroje. Stupně svého soustruhu zadáte jen jednou. Aplikace vám pak k vypočteným otáčkám ukáže nejbližší nižší stupeň a řeznou rychlost, které s ním skutečně dosáhnete. Vzorce k tomu najdete ve výpočetní pomůcce Výpočet otáček a posuvu.