

Konvansiyonel torna tezgâhında devir sayısını serbestçe ayarlayamazsınız. Kolları fener mili kutusundaki tabelaya göre konumlandırırsınız ve tezgâh yalnızca sabit kademeler sunar. Hesaba göre 1273 1/min gerekiyor, tabelada ise 1000 ve 1400 yazıyor. Hangi kademe doğru? Burada kademelerin neden böyle dağıldığını, bir alt kademeye geçince ne kadar kesme hızı kaybettiğinizi ve üst kademenin ne zaman daha iyi seçim olduğunu öğreneceksiniz.
Aralıklar neden yukarı doğru giderek büyür
Tipik bir devir tabelasına bakın, örneğin 45 ile 2000 1/min arasında on iki kademeli bir tabela. Altta kademeler arasında yalnızca 18 1/min fark var, üstte 600 1/min. Bu tesadüf değildir. Her kademe bir öncekinden aynı katsayı kadar büyüktür. Bu katsayıya kademe oranı denir.
- φ kademe oranı
- nk bir devir kademesi, nk+1 bir üstteki kademe, 1/min cinsinden
- nmax, nmin en yüksek ve en düşük kademe, 1/min cinsinden
- z kademe sayısı
45 ile 2000 1/min arası on iki kademeli tabelada on bir atlama vardır.
φ11 = 200045 ≈ 44,4 φ ≈ 1,41
Değerler bir standart sayı dizisinden gelir, bu yüzden yuvarlanmıştır. 63’ün 45’e oranı 1,40, 125’in 90’a oranı yaklaşık 1,39, 180’in 125’e oranı ise tam 1,44’tür. Ortalaması 1,41’dir.
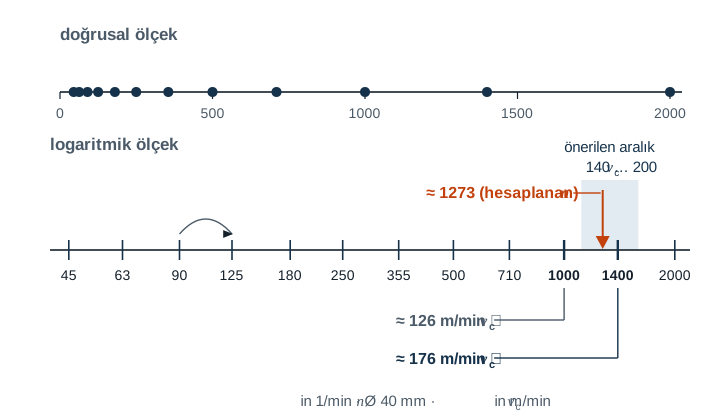
Bu dizinin avantajı, her kademede aynı yüzdeyi kaybetmenizdir. Hesapta 1390 1/min gerekip 1000’e geçseniz de, 174 1/min gerekip 125’e geçseniz de her seferinde yaklaşık %28 eksik kalır. En olumsuz durum her yerde aynıdır.
| Kademe oranı φ | Bir alt kademeyle vc’deki en büyük kayıp |
|---|---|
| 1,12 | 11 % |
| 1,25 | 20 % |
| 1,41 | 29 % |
| 1,58 | 37 % |
Eski veya küçük tezgâhlarda çoğu zaman oranı büyük, az sayıda kademe bulunur. Orada iki komşu kademeyi de hesaplamak özellikle faydalıdır.
Temel kural ve istisnası
Temel kural bir alttaki kademedir. Kesici ağzın takım ömrü büyük ölçüde kesme hızına bağlıdır, biraz fazlası bile takım ömründen çok şey götürür. Biraz düşük bir kesme hızı ise çoğu zaman zararsızdır.
Ancak kesme hızı için kılavuz değerler tek bir sayı olarak değil, bir aralık olarak verilir. Alt kademe bu aralığın altına düşerse karbür daha kötü keser. Çelikte yüzey pürüzlenir, çok düşük kesme hızında yığıntı talaş oluşur. Bu durumda aralıkta kaldığı sürece bir üstteki kademe doğrudur. Şöyle ilerlersiniz.
- Planlanan kesme hızından hesaplanan devir sayısını belirleyin.
- İki komşu kademe için gerçek kesme hızını hesaplayın.
- Alt kademe kılavuz değer aralığındaysa onu alın. Değilse, aralıkta kalıyorsa üst kademeyi alın.
- vc gerçek kesme hızı, m/min cinsinden
- d kesici ağzın o anda kestiği çap, mm cinsinden
- n ayarlanan devir kademesi, 1/min cinsinden
Burada işe yarayan bir ilişki var. İki komşu kademe birbirinden tam olarak kademe oranı kadar farklıdır. Kılavuz değer aralığı en az kademe oranı kadar genişse, yani üst sınır alt sınırın en az 1,41 katıysa ve devir sayısı tabelanın sınırları içindeyse, iki kademeden biri neredeyse her zaman uyar. Kademe değerleri yuvarlandığı için biraz pay bırakmanız daha iyi olur.
Örnek 1 – üst kademe doğru
C45’ten Ø 40 mm’lik bir mil, karbür kesici uçla boyuna tornalanır. Kılavuz değer aralığı 140 ile 200 m/min, planlanan değer 160 m/min.
n = 160 · 1000π · 40 ≈ 1273 1/min
1000 kademesi → vc = π · 40 · 10001000 ≈ 126 m/min
1400 kademesi → vc = π · 40 · 14001000 ≈ 176 m/min
1000 1/min ile %20’den biraz fazla eksik kalır ve aralığın altına düşersiniz. 1400 1/min ile planlanan değerin %10’dan biraz az üzerindesiniz, ama hâlâ aralığın içindesiniz. Burada 1400 1/min daha iyi kademedir.
Örnek 2 – alt kademe doğru
S235’ten Ø 50 mm’lik bir pim, HSS torna kalemiyle tornalanır. Kılavuz değer aralığı 25 ile 35 m/min, planlanan değer 30 m/min.
n = 30 · 1000π · 50 ≈ 191 1/min
180 kademesi → vc ≈ 28 m/min 250 kademesi → vc ≈ 39 m/min
180 kademesi aralığın içinde ve planlanan değerin biraz altında. 250 1/min ile aralığın üzerine çıkarsınız, bu HSS için fazla hızlıdır. 180 1/min’i alırsınız.
Örnekteki değerler kılavuz değerlerdir. Takım üreticisinin verileri önceliklidir.
Tezgâh sınırlarına geldiğinde
Çok büyük ve çok küçük çaplarda tabela bazen yetmez.
- Hesapta en düşük kademenin altında: Çapı Ø 300 mm olan bir disk HSS ile 20 m/min’de kaba işlenecek. Hesaba göre bu yaklaşık 21 1/min eder, ancak tezgâhın en düşük devri 45 1/min’dir. Böylece kesme hızı yaklaşık 42 m/min’e, yani iki katına çıkar. Burada karbür kesici uç işe yarar. 42 m/min onun aralığının altında kalsa da ucu zorlamaz. HSS’de kalırsanız kesme derinliğini ve ilerlemeyi belirgin şekilde azaltmanız gerekir.
- Hesapta en yüksek kademenin üstünde: Alüminyumdan Ø 10 mm’lik bir pim, karbür ve 300 m/min ile yaklaşık 9549 1/min gerektirirdi. En yüksek kademe olan 2000 1/min ile yalnızca yaklaşık 63 m/min’e ulaşırsınız. Bu kesici ağza zarar vermez, ama işlem daha uzun sürer ve yüzey kötüleşebilir.
Tipik hatalar
- Fener mili dönerken kademe değiştirmek: Bu sırada fener mili kutusundaki dişliler hasar görür. Kullanım kılavuzu başka türlüsüne izin vermiyorsa kademeyi yalnızca tezgâh dururken değiştirin.
- Bitmiş ölçüyle hesaplamak: Kaba talaşta kesici uç ham parçanın çapında keser. Örnek 1’deki mil Ø 50 mm’den kaba tornalanırsa 1400 kademesi orada yaklaşık 220 m/min verir ve aralığın üzerine çıkar.
- Hep üst kademeyi seçmek: Bu birkaç saniye kazandırır ama takım ömründen çok şey götürür. Önce hesaplayın, sonra kademeyi değiştirin.
- Bağlama elemanının en yüksek devrini gözden kaçırmak: Her aynanın ve her fener plakasının izin verilen bir en yüksek devir sayısı vardır. Fener milinin arkasından taşan uzun çubuklar desteklenmelidir.
- Kol konumunu yanlış okumak: Birçok tezgâhta iki veya üç kol vardır. Devir sayısı ancak hepsi tabeladaki gibi konumlandığında doğrudur.
Sık sorulan sorular
Neden eşit aralıklar değil, örneğin her 180 1/min’de bir?
O zaman ilk kademeler 180 ve 360 1/min olurdu. 100 1/min gereken büyük bir çap için uygun bir kademe olmazdı, altta atlama çok büyük olurdu. Üstte ise 1800 ve 1980 1/min neredeyse ayırt edilemezdi. Aynı katsayıyla her adım oransal olarak eşit büyüklüktedir ve kesici ağız için önemli olan tam da budur.
Bunu uygulamada nerede bulurum?
Gesello’da Kesme değerleri modülünde, Tornalama altında Makine kademeleri bölümünde. Tornanızın kademelerini bir kez girersiniz. Ardından uygulama, hesaplanan devir sayısına göre bir alttaki kademeyi ve bununla gerçekte ulaştığınız kesme hızını gösterir. İlgili formülleri Devir sayısı ve ilerleme hesaplama hesaplama yardımında bulabilirsiniz.