

Sul tornio tradizionale il numero di giri non si regola liberamente. Sposti le leve secondo la targhetta sulla testa motrice, e la macchina offre solo gradini fissi. Dal calcolo ti servono 1273 1/min, sulla targhetta trovi 1000 e 1400. Quale gradino è giusto? Qui impari perché i gradini sono distribuiti così, quanta velocità di taglio perdi scegliendo quello più basso e quando il gradino più alto è la scelta migliore.
Perché verso l'alto le distanze diventano sempre più grandi
Guarda una tipica targhetta dei giri, per esempio con dodici gradini da 45 a 2000 1/min. In basso i gradini distano solo 18 1/min, in alto 600 1/min. Non è un caso. Ogni gradino è più grande del precedente sempre dello stesso fattore. Questo fattore si chiama rapporto di progressione.
- φ rapporto di progressione
- nk un gradino di velocità, nk+1 quello immediatamente superiore in 1/min
- nmax, nmin gradino più alto e più basso in 1/min
- z numero di gradini
Per la targhetta da 45 a 2000 1/min con dodici gradini ci sono undici salti.
φ11 = 200045 ≈ 44,4 φ ≈ 1,41
I valori derivano da una serie di numeri normali, per questo sono arrotondati. Tra 63 e 45 il fattore è 1,40, tra 125 e 90 circa 1,39 e tra 180 e 125 esattamente 1,44. In media si ottiene 1,41.
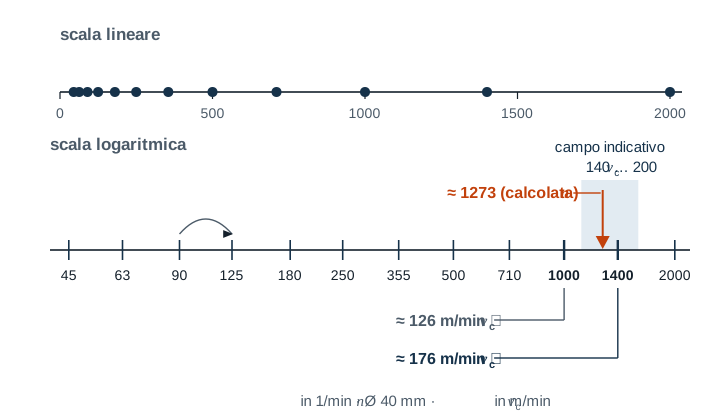
Il vantaggio di questa serie è che a ogni gradino perdi la stessa percentuale. Che dal calcolo ti servano 1390 1/min e passi a 1000, oppure 174 1/min e passi a 125, mancano ogni volta circa il 28 %. Il caso peggiore è uguale ovunque.
| Rapporto di progressione φ | Perdita massima di vc con il gradino immediatamente inferiore |
|---|---|
| 1,12 | 11 % |
| 1,25 | 20 % |
| 1,41 | 29 % |
| 1,58 | 37 % |
Le macchine vecchie o piccole hanno spesso pochi gradini con un salto grande. Lì conviene in particolare calcolare entrambi i gradini vicini.
La regola di base e la sua eccezione
La regola di base è il gradino immediatamente inferiore. La durata del tagliente dipende molto dalla velocità di taglio: già un po' troppo costa molta durata. Una velocità di taglio leggermente troppo bassa di solito non fa danni.
I valori indicativi della velocità di taglio sono però dati come campo, non come singolo numero. Se il gradino inferiore cade sotto questo campo, il metallo duro taglia peggio. Sull'acciaio la superficie diventa più ruvida, e a velocità di taglio molto basse si forma il tagliente di riporto. Allora è giusto il gradino immediatamente superiore, purché resti nel campo. Ecco come procedere.
- Determinare il numero di giri calcolato dalla velocità di taglio prevista.
- Calcolare la velocità di taglio effettiva per i due gradini vicini.
- Se il gradino inferiore è nel campo dei valori indicativi, scegli quello. Altrimenti scegli il superiore, se rientra nel campo.
- vc velocità di taglio effettiva in m/min
- d diametro su cui il tagliente sta tagliando, in mm
- n gradino di velocità impostato in 1/min
Un legame utile è che i due gradini vicini differiscono esattamente del rapporto di progressione. Se il campo dei valori indicativi è largo almeno quanto il rapporto di progressione, cioè l'estremo superiore è almeno 1,41 volte quello inferiore, e il numero di giri rientra nella targhetta, quasi sempre uno dei due gradini va bene. Dato che i valori dei gradini sono arrotondati, è meglio tenere un po' di margine.
Esempio 1 – il gradino più alto è quello giusto
Un albero in C45 con Ø 40 mm viene cilindrato con un inserto in metallo duro. Il campo dei valori indicativi è da 140 a 200 m/min, previsti 160 m/min.
n = 160 · 1000π · 40 ≈ 1273 1/min
Gradino 1000 → vc = π · 40 · 10001000 ≈ 126 m/min
Gradino 1400 → vc = π · 40 · 14001000 ≈ 176 m/min
Con 1000 1/min manca più del 20 % e sei sotto il campo. Con 1400 1/min sei quasi il 10 % sopra il valore previsto, ma ancora nel campo. Qui 1400 1/min è il gradino migliore.
Esempio 2 – il gradino più basso è quello giusto
Un perno in S235 con Ø 50 mm viene tornito con un utensile da tornio in HSS. Il campo dei valori indicativi è da 25 a 35 m/min, previsti 30 m/min.
n = 30 · 1000π · 50 ≈ 191 1/min
Gradino 180 → vc ≈ 28 m/min Gradino 250 → vc ≈ 39 m/min
Il gradino 180 è nel campo e poco sotto il valore previsto. Con 250 1/min saresti sopra il campo, troppo veloce per l'HSS. Scegli 180 1/min.
I valori dell'esempio sono valori indicativi. Le indicazioni del produttore dell'utensile hanno la precedenza.
Quando la macchina arriva ai suoi limiti
Con diametri molto grandi o molto piccoli la targhetta a volte non basta.
- Dal calcolo sotto il gradino più basso: Un disco con Ø 300 mm va sgrossato in HSS a 20 m/min. Dal calcolo sono circa 21 1/min, ma la macchina arriva solo a 45 1/min. Così la velocità di taglio sale a circa 42 m/min, il doppio. Qui aiuta un inserto in metallo duro. 42 m/min sono sì sotto il suo campo, ma non lo sovraccaricano. Se resti con l'HSS, devi ridurre nettamente profondità di passata e avanzamento.
- Dal calcolo sopra il gradino più alto: Una spina in alluminio con Ø 10 mm richiederebbe con metallo duro e 300 m/min circa 9549 1/min. Con il gradino più alto di 2000 1/min arrivi solo a circa 63 m/min. Il tagliente non ne soffre, ma ci vuole più tempo e la superficie può peggiorare.
Errori tipici
- Cambio con mandrino in rotazione: Così si danneggiano gli ingranaggi nella testa motrice. Cambia gradino solo a macchina ferma, salvo che il manuale d'uso consenta altro.
- Calcolo sulla quota finita: In sgrossatura l'inserto taglia sul grezzo. Se l'albero dell'esempio 1 viene sgrossato da Ø 50 mm, lì il gradino 1400 dà circa 220 m/min ed è sopra il campo.
- Sempre il gradino più alto: Fa risparmiare qualche secondo e costa molta durata del tagliente. Prima calcola, poi cambia gradino.
- Velocità massima dell'attrezzatura di bloccaggio trascurata: Ogni mandrino e ogni piattaforma ha un numero di giri massimo ammesso. Le barre lunghe che sporgono dietro dal mandrino devono essere sostenute.
- Posizione delle leve letta male: Molte macchine hanno due o tre leve. Il numero di giri è giusto solo quando tutte sono posizionate come sulla targhetta.
Domande frequenti
Perché non semplicemente distanze uguali, per esempio ogni 180 1/min?
Allora i primi gradini sarebbero a 180 e 360 1/min. Per un diametro grande con 100 1/min non avresti un gradino adatto, in basso il salto sarebbe enorme. In alto invece 1800 e 1980 1/min sarebbero quasi indistinguibili. Con lo stesso fattore ogni passo è uguale in proporzione, ed è proprio questo che conta per il tagliente.
Dove lo trovo nell'app?
In Gesello nel modulo Parametri di taglio, alla tornitura, sotto Gradini della macchina. Inserisci una volta i gradini del tuo tornio. Poi l'app ti mostra, per il numero di giri calcolato, il gradino immediatamente inferiore e la velocità di taglio che ottieni davvero. Le formule le trovi nello strumento di calcolo Calcolare numero di giri e avanzamento.