

På den konventionella svarven ställer du inte in varvtalet fritt. Du lägger om spakar enligt skylten på spindeldockan, och maskinen har bara fasta steg. Enligt beräkningen behöver du 1273 1/min, på skylten står 1000 och 1400. Vilket steg är rätt? Här lär du dig varför stegen är fördelade som de är, hur mycket skärhastighet du förlorar när du växlar ner och när det högre steget är det bättre valet.
Varför avstånden blir allt större uppåt
Titta på en typisk varvtalsskylt, till exempel med tolv steg från 45 till 2000 1/min. Längst ner ligger stegen bara 18 1/min isär, längst upp 600 1/min. Det är ingen slump. Varje steg är samma faktor större än det föregående. Den faktorn kallas stegsprång.
- φ stegsprång
- nk ett varvtalssteg, nk+1 det närmast högre i 1/min
- nmax, nmin högsta och lägsta steget i 1/min
- z antal steg
Skylten med 45 till 2000 1/min och tolv steg har elva språng.
φ11 = 200045 ≈ 44,4 φ ≈ 1,41
Värdena kommer från en normtalsserie och är därför avrundade. Mellan 63 och 45 är faktorn 1,40, mellan 125 och 90 ungefär 1,39 och mellan 180 och 125 exakt 1,44. I genomsnitt blir det 1,41.
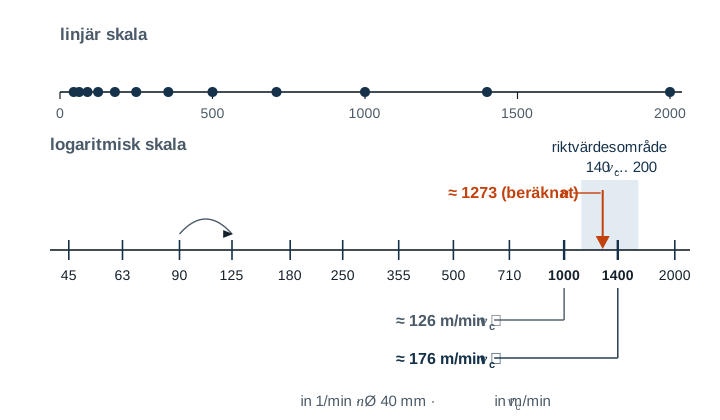
Fördelen med den här serien är att du förlorar lika många procent vid varje steg. Oavsett om du enligt beräkningen behöver 1390 1/min och växlar till 1000 eller behöver 174 1/min och växlar till 125, fattas det i båda fallen ungefär 28 %. Det ogynnsammaste fallet är detsamma överallt.
| Stegsprång φ | Största förlust av vc med närmast lägre steg |
|---|---|
| 1,12 | 11 % |
| 1,25 | 20 % |
| 1,41 | 29 % |
| 1,58 | 37 % |
Äldre eller små maskiner har ofta få steg med stort stegsprång. Där lönar det sig särskilt att räkna igenom båda grannstegen.
Grundregeln och dess undantag
Grundregeln är närmast lägre steg. Skärets livslängd beror starkt på skärhastigheten, redan lite för mycket kostar mycket livslängd. En något för låg skärhastighet är oftast ofarlig.
Riktvärden för skärhastigheten anges dock som ett område, inte som ett enskilt tal. Hamnar det lägre steget under området skär hårdmetallen sämre. I stål blir ytan grövre, och vid mycket låg skärhastighet bildas en lösegg. Då är det närmast högre steget rätt, så länge det håller sig inom området. Så här går du till väga.
- Bestäm det beräknade varvtalet utifrån den planerade skärhastigheten.
- Räkna ut den verkliga skärhastigheten för de båda grannstegen.
- Ligger det lägre steget inom riktvärdesområdet tar du det. Annars tar du det högre, om det ligger inom området.
- vc verklig skärhastighet i m/min
- d diameter där skäret skär just nu, i mm
- n inställt varvtalssteg i 1/min
Ett användbart samband här är att de båda grannstegen skiljer sig med exakt stegsprånget. Är riktvärdesområdet minst lika brett som stegsprånget, alltså den övre gränsen minst 1,41 gånger den undre, och ligger varvtalet inom skylten, så passar nästan alltid ett av de båda stegen. Eftersom stegvärdena är avrundade är det bäst att lämna lite marginal.
Exempel 1 – det högre steget är rätt
En axel av C45 med Ø 40 mm längdsvarvas med ett vändskär av hårdmetall. Riktvärdesområdet är 140 till 200 m/min, planerat är 160 m/min.
n = 160 · 1000π · 40 ≈ 1273 1/min
Steg 1000 → vc = π · 40 · 10001000 ≈ 126 m/min
Steg 1400 → vc = π · 40 · 14001000 ≈ 176 m/min
Med 1000 1/min fattas drygt 20 %, och du hamnar under området. Med 1400 1/min ligger du knappt 10 % över det planerade värdet, men fortfarande inom området. Här är 1400 1/min det bättre steget.
Exempel 2 – det lägre steget är rätt
En bult av S235 med Ø 50 mm svarvas med ett svarvstål av HSS. Riktvärdesområdet är 25 till 35 m/min, planerat är 30 m/min.
n = 30 · 1000π · 50 ≈ 191 1/min
Steg 180 → vc ≈ 28 m/min Steg 250 → vc ≈ 39 m/min
Steg 180 ligger inom området och strax under det planerade värdet. Med 250 1/min skulle du hamna över området, och det är för fort för HSS. Du tar 180 1/min.
Värdena i exemplet är riktvärden. Verktygstillverkarens uppgifter har företräde.
När maskinen når sina gränser
Vid mycket stora och mycket små diametrar räcker skylten ibland inte till.
- Beräknat under det lägsta steget: En skiva med Ø 300 mm ska grovsvarvas med HSS och 20 m/min. Enligt beräkningen blir det ungefär 21 1/min, men maskinen klarar bara 45 1/min. Då stiger skärhastigheten till ungefär 42 m/min, det dubbla. Här hjälper ett vändskär av hårdmetall. 42 m/min ligger visserligen under dess område men överbelastar det inte. Stannar du vid HSS måste du minska skärdjup och matning tydligt.
- Beräknat över det högsta steget: En tapp av aluminium med Ø 10 mm skulle med hårdmetall och 300 m/min behöva ungefär 9549 1/min. Med det högsta steget 2000 1/min når du bara ungefär 63 m/min. Det skadar inte skäret, men det tar längre tid och ytan kan bli sämre.
Typiska misstag
- Växlat medan spindeln går: Kugghjulen i spindeldockan skadas då. Växla bara vid stillastående spindel, om inte bruksanvisningen tillåter något annat.
- Räknat med färdigmåttet: Vid grovsvarvning skär skäret på råämnet. Om axeln från exempel 1 försvarvas från Ø 50 mm ger steg 1400 där ungefär 220 m/min och ligger över området.
- Alltid valt det högre steget: Det sparar några sekunder och kostar mycket livslängd. Räkna först, växla sedan.
- Spännanordningens högsta varvtal förbisett: Varje chuck och varje planskiva har ett tillåtet högsta varvtal. Långa stänger som sticker ut bakom spindeln måste stödjas.
- Spakläget fel avläst: Många maskiner har två eller tre spakar. Först när alla står som på skylten stämmer varvtalet.
Vanliga frågor
Varför inte bara lika stora avstånd, till exempel 180 1/min mellan varje steg?
Då skulle de första stegen ligga på 180 och 360 1/min. För en stor diameter med 100 1/min skulle du inte ha något passande steg, språnget vore enormt längst ner. Längst upp skulle däremot 1800 och 1980 1/min knappt gå att skilja åt. Med samma faktor är varje steg lika stort i förhållande till det föregående, och det är just det som räknas för skäret.
Var hittar jag det i appen?
I Gesello i modulen Skärdata under svarvning, fliken Maskinsteg. Du anger stegen på din svarv en gång. Sedan visar appen det närmast lägre steget till det beräknade varvtalet och den skärhastighet som du verkligen får med det. Formlerna finns i räknehjälpen Beräkna varvtal och matning.