

Op de conventionele draaibank stel je het toerental niet vrij in. Je zet hendels volgens het plaatje op de spindelkast, en de machine biedt alleen vaste trappen. Berekend heb je 1273 1/min nodig, op het plaatje staan 1000 en 1400. Welke trap is de juiste? Hier leer je waarom de trappen zo verdeeld zijn, hoeveel snijsnelheid je verliest als je terugschakelt en wanneer de hogere trap de betere keuze is.
Waarom de afstanden naar boven steeds groter worden
Bekijk een typisch toerentalplaatje, bijvoorbeeld met twaalf trappen van 45 tot 2000 1/min. Onderaan liggen de trappen maar 18 1/min uit elkaar, bovenaan 600 1/min. Dat is geen toeval. Elke trap is met dezelfde factor groter dan de vorige. Die factor heet de trapsprong.
- φ trapsprong
- nk een toerentaltrap, nk+1 de eerstvolgende hogere in 1/min
- nmax, nmin hoogste en laagste trap in 1/min
- z aantal trappen
Voor het plaatje met 45 tot 2000 1/min en twaalf trappen zijn er elf sprongen.
φ11 = 200045 ≈ 44,4 φ ≈ 1,41
De waarden komen uit een normgetallenreeks en zijn daarom afgerond. Bij 63 tegenover 45 is de factor 1,40, bij 125 tegenover 90 ongeveer 1,39 en bij 180 tegenover 125 precies 1,44. Gemiddeld is het 1,41.
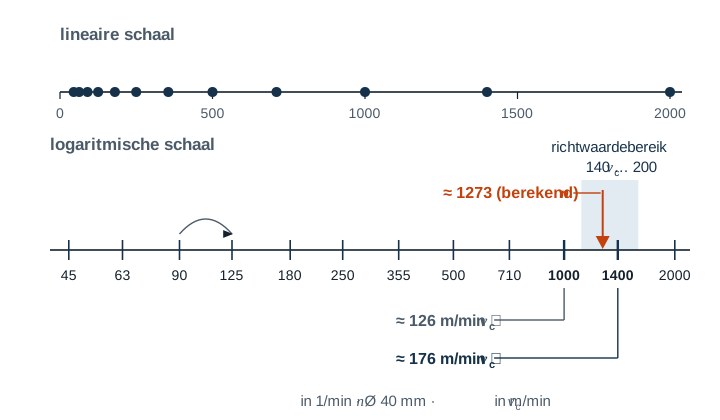
Het voordeel van deze reeks is dat je bij elke trap evenveel procent verliest. Of je berekend 1390 1/min nodig hebt en op 1000 schakelt, of 174 1/min nodig hebt en op 125 schakelt, je mist telkens ongeveer 28 %. Het ongunstigste geval is overal gelijk.
| Trapsprong φ | Grootste verlies aan vc met de eerstvolgende lagere trap |
|---|---|
| 1,12 | 11 % |
| 1,25 | 20 % |
| 1,41 | 29 % |
| 1,58 | 37 % |
Oudere of kleine machines hebben vaak weinig trappen met een grote sprong. Daar loont het extra om beide buurtrappen door te rekenen.
De grondregel en zijn uitzondering
De grondregel is de eerstvolgende lagere trap. De standtijd van de snijkant hangt sterk af van de snijsnelheid, en al een beetje te veel kost veel standtijd. Een iets te lage snijsnelheid is meestal onschuldig.
Richtwaarden voor de snijsnelheid zijn echter een bereik, geen los getal. Valt de lagere trap onder dat bereik, dan snijdt hardmetaal slechter. Bij staal wordt het oppervlak ruwer, en bij zeer lage snijsnelheid ontstaat een opbouwsnijkant. Dan is de eerstvolgende hogere trap de juiste, zolang die binnen het bereik blijft. Zo ga je te werk.
- Bepaal het berekende toerental uit de geplande snijsnelheid.
- Reken voor de beide buurtrappen de werkelijke snijsnelheid uit.
- Ligt de lagere trap binnen het richtwaardebereik, neem die dan. Neem anders de hogere, als die binnen het bereik ligt.
- vc werkelijke snijsnelheid in m/min
- d diameter waarop de snijkant op dat moment snijdt, in mm
- n ingestelde toerentaltrap in 1/min
Handig om te weten is dat de beide buurtrappen precies de trapsprong van elkaar verschillen. Is het richtwaardebereik minstens zo breed als de trapsprong, dus de bovengrens minstens 1,41 keer zo groot als de ondergrens, en ligt het toerental binnen het plaatje, dan past bijna altijd een van de twee trappen. Omdat de trapwaarden afgerond zijn, houd je beter wat reserve aan.
Voorbeeld 1 – de hogere trap is de juiste
Een as van C45 met Ø 40 mm wordt met een hardmetalen wisselplaat langsgedraaid. Het richtwaardebereik is 140 tot 200 m/min, gepland is 160 m/min.
n = 160 · 1000π · 40 ≈ 1273 1/min
Trap 1000 → vc = π · 40 · 10001000 ≈ 126 m/min
Trap 1400 → vc = π · 40 · 14001000 ≈ 176 m/min
Met 1000 1/min mis je ruim 20 %, en je zit onder het bereik. Met 1400 1/min zit je net geen 10 % boven de geplande waarde, maar nog binnen het bereik. Hier is 1400 1/min de betere trap.
Voorbeeld 2 – de lagere trap is de juiste
Een pen van S235 met Ø 50 mm wordt met een HSS-beitel gedraaid. Het richtwaardebereik is 25 tot 35 m/min, gepland is 30 m/min.
n = 30 · 1000π · 50 ≈ 191 1/min
Trap 180 → vc ≈ 28 m/min Trap 250 → vc ≈ 39 m/min
Trap 180 ligt binnen het bereik en net onder de geplande waarde. Met 250 1/min zou je boven het bereik zitten, en voor HSS is dat te snel. Je neemt 180 1/min.
De waarden in het voorbeeld zijn richtwaarden. Gegevens van de gereedschapsfabrikant gaan voor.
Als de machine aan haar grenzen komt
Bij zeer grote en zeer kleine diameters is het plaatje soms niet toereikend.
- Berekend onder de laagste trap: Een schijf met Ø 300 mm moet met HSS en 20 m/min worden voorgedraaid. Berekend is dat ongeveer 21 1/min, maar de machine kan niet lager dan 45 1/min. Daarmee stijgt de snijsnelheid naar ongeveer 42 m/min, het dubbele. Hier helpt een hardmetalen wisselplaat. 42 m/min ligt weliswaar onder haar bereik, maar overbelast haar niet. Blijf je bij HSS, dan moet je snedediepte en voeding flink verkleinen.
- Berekend boven de hoogste trap: Een stift van aluminium met Ø 10 mm zou met hardmetaal en 300 m/min ongeveer 9549 1/min nodig hebben. Met de hoogste trap van 2000 1/min haal je maar ongeveer 63 m/min. Dat schaadt de snijkant niet, maar het duurt langer en het oppervlak kan slechter worden.
Typische fouten
- Geschakeld bij draaiende spindel: Daarbij raken de tandwielen in de spindelkast beschadigd. Schakel alleen bij stilstand, tenzij de gebruiksaanwijzing iets anders toestaat.
- Met de eindmaat gerekend: Bij het voordraaien snijdt de plaat op het ruwe werkstuk. Wordt de as uit voorbeeld 1 van Ø 50 mm voorgedraaid, dan geeft trap 1400 daar ongeveer 220 m/min, en dat ligt boven het bereik.
- Altijd de hogere trap gekozen: Dat spaart een paar seconden en kost veel standtijd. Eerst rekenen, dan schakelen.
- Maximaal toerental van het spanmiddel over het hoofd gezien: Elke klauwplaat en elke planschijf heeft een toegestaan maximaal toerental. Lange stangen die achter uit de spindel steken, moeten worden ondersteund.
- Hendelstand verkeerd afgelezen: Veel machines hebben twee of drie hendels. Pas als ze allemaal staan zoals op het plaatje, klopt het toerental.
Veelgestelde vragen
Waarom niet gewoon gelijke afstanden, bijvoorbeeld om de 180 1/min?
Dan lagen de eerste trappen op 180 en 360 1/min. Voor een grote diameter met 100 1/min zou je geen passende trap hebben, de sprong zou onderaan enorm zijn. Bovenaan zouden 1800 en 1980 1/min daarentegen nauwelijks van elkaar te onderscheiden zijn. Met een gelijke factor is elke stap naar verhouding even groot, en precies dat telt voor de snijkant.
Waar vind ik dit in de app?
In Gesello in de module Snijgegevens bij draaien onder Machinetrappen. Je voert de trappen van je draaibank één keer in. Daarna toont de app bij het berekende toerental de eerstvolgende lagere trap en de snijsnelheid die je daarmee werkelijk haalt. De formules daarvoor vind je in de rekenhulp Toerental en voeding berekenen.