

Hagyományos esztergagépen a fordulatszámot nem állíthatod be szabadon. A karokat a főorsóház tábláján látható módon kapcsolod, és a gép csak rögzített fokozatokat kínál. A számítás szerint 1273 1/min kellene, a táblán 1000 és 1400 áll. Melyik fokozat a helyes? Itt megtanulod, miért így oszlanak el a fokozatok, mennyi forgácsolási sebességet veszítesz, ha lejjebb kapcsolsz, és mikor jobb választás a nagyobb fokozat.
Miért lesznek felfelé egyre nagyobbak a közök
Nézz meg egy jellemző fordulatszám-táblát, például tizenkét fokozattal 45 és 2000 1/min között. Lent a fokozatok csak 18 1/min-re vannak egymástól, fent 600 1/min-re. Ez nem véletlen. Minden fokozat ugyanazzal a tényezővel nagyobb az előzőnél. Ezt a tényezőt fokozattényezőnek nevezik.
- φ fokozattényező
- nk egy fordulatszám-fokozat, nk+1 a következő nagyobb, 1/min-ben
- nmax, nmin a legnagyobb és a legkisebb fokozat 1/min-ben
- z a fokozatok száma
A 45 és 2000 1/min közötti, tizenkét fokozatú táblánál tizenegy ugrás van.
φ11 = 200045 ≈ 44,4 φ ≈ 1,41
Az értékek szabványos számsorból származnak, ezért kerekítettek. 63 és 45 aránya 1,40, 125 és 90 aránya kb. 1,39, 180 és 125 aránya pontosan 1,44. Átlagosan 1,41.
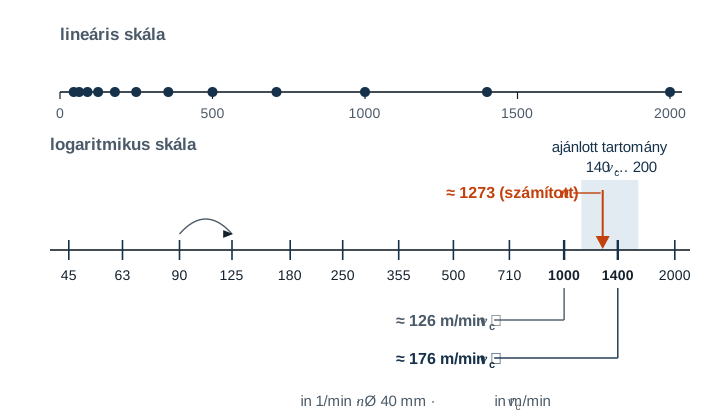
Ennek a sornak az az előnye, hogy minden fokozatnál ugyanannyi százalékot veszítesz. Akár 1390 1/min kellene a számítás szerint, és 1000-re kapcsolsz, akár 174 1/min kellene, és 125-re kapcsolsz, mindkét esetben kb. 28 % hiányzik. A legkedvezőtlenebb eset mindenhol ugyanaz.
| Fokozattényező φ | A vc legnagyobb vesztesége a következő kisebb fokozattal |
|---|---|
| 1,12 | 11 % |
| 1,25 | 20 % |
| 1,41 | 29 % |
| 1,58 | 37 % |
A régebbi vagy kis gépeknek gyakran kevés, nagy ugrású fokozatuk van. Ott különösen megéri mindkét szomszédos fokozatot végigszámolni.
Az alapszabály és a kivétele
Az alapszabály a következő kisebb fokozat. A forgácsolóél éltartama erősen függ a forgácsolási sebességtől, már egy kicsit túl nagy érték is sok éltartamba kerül. A kissé túl alacsony forgácsolási sebesség többnyire ártalmatlan.
A forgácsolási sebesség irányértékei azonban tartományként adottak, nem egyetlen számként. Ha a kisebb fokozat e tartomány alá esik, a keményfém rosszabbul vág. Acélnál érdesebb lesz a felület, nagyon alacsony forgácsolási sebességnél élrátét képződik. Ilyenkor a következő nagyobb fokozat a helyes, amíg a tartományon belül marad. Így járj el.
- Határozd meg a számított fordulatszámot a tervezett forgácsolási sebességből.
- Számold ki a két szomszédos fokozatra a tényleges forgácsolási sebességet.
- Ha a kisebb fokozat az irányérték-tartományban van, azt válaszd. Különben a nagyobbat, ha az a tartományban van.
- vc tényleges forgácsolási sebesség m/min-ben
- d az az átmérő, amelyen a forgácsolóél éppen vág, mm-ben
- n beállított fordulatszám-fokozat 1/min-ben
Hasznos összefüggés, hogy a két szomszédos fokozat pontosan a fokozattényezővel tér el egymástól. Ha az irányérték-tartomány legalább olyan széles, mint a fokozattényező, vagyis a felső határa legalább 1,41-szerese az alsónak, és a fordulatszám a táblán belül van, akkor szinte mindig megfelel a két fokozat egyike. A kerekített fokozatértékek miatt jobb, ha hagysz némi tartalékot.
1. példa – a nagyobb fokozat a helyes
Egy C45-ös, Ø 40 mm-es tengelyt keményfém váltólapkával hosszesztergálsz. Az irányérték-tartomány 140 és 200 m/min között van, a tervezett érték 160 m/min.
n = 160 · 1000π · 40 ≈ 1273 1/min
1000-es fokozat → vc = π · 40 · 10001000 ≈ 126 m/min
1400-as fokozat → vc = π · 40 · 14001000 ≈ 176 m/min
1000 1/min-nél jó 20 % hiányzik, és a tartomány alatt vagy. 1400 1/min-nél alig 10 %-kal vagy a tervezett érték fölött, de még a tartományon belül. Itt az 1400 1/min a jobb fokozat.
2. példa – a kisebb fokozat a helyes
Egy S235-ös, Ø 50 mm-es csapot HSS esztergakéssel esztergálsz. Az irányérték-tartomány 25 és 35 m/min között van, a tervezett érték 30 m/min.
n = 30 · 1000π · 50 ≈ 191 1/min
180-as fokozat → vc ≈ 28 m/min 250-es fokozat → vc ≈ 39 m/min
A 180-as fokozat a tartományban van, és alig marad a tervezett érték alatt. 250 1/min-nél a tartomány fölött lennél, ez HSS-hez túl gyors. A 180 1/min-t választod.
A példában szereplő értékek irányértékek. A szerszámgyártó adatai elsőbbséget élveznek.
Amikor a gép a határaihoz ér
Nagyon nagy és nagyon kis átmérőknél a tábla néha nem elég.
- A számított érték a legkisebb fokozat alatt van: Egy Ø 300 mm-es tárcsát HSS-sel, 20 m/min-nel kell nagyolni. Ez számítás szerint kb. 21 1/min, a gép viszont legalább 45 1/min-nel forog. Így a forgácsolási sebesség kb. 42 m/min-re, a kétszeresére nő. Itt egy keményfém váltólapka segít. A 42 m/min ugyan a tartománya alatt van, de nem terheli túl. Ha a HSS-nél maradsz, jelentősen csökkentened kell a fogásmélységet és az előtolást.
- A számított érték a legnagyobb fokozat fölött van: Egy Ø 10 mm-es alumíniumcsaphoz keményfémmel és 300 m/min-nel kb. 9549 1/min kellene. A legnagyobb, 2000 1/min-es fokozattal csak kb. 63 m/min-t érsz el. Ez nem árt a forgácsolóélnek, de tovább tart, és a felület rosszabb lehet.
Tipikus hibák
- Kapcsolás forgó orsónál: Ilyenkor a főorsóház fogaskerekei megsérülnek. Csak álló orsónál kapcsolj, hacsak a kezelési útmutató mást nem enged.
- Számolás a készmérettel: Nagyoláskor a lapka a nyersdarabon vág. Ha az 1. példa tengelyét Ø 50 mm-ről előesztergálod, az 1400-as fokozat ott kb. 220 m/min-t ad, és a tartomány fölött van.
- Mindig a nagyobb fokozat választása: Ez megspórol néhány másodpercet, de sok éltartamba kerül. Előbb számolj, aztán kapcsolj.
- A befogóeszköz legnagyobb fordulatszámának figyelmen kívül hagyása: Minden tokmánynak és síktárcsának van megengedett legnagyobb fordulatszáma. A hátul az orsóból kilógó hosszú rudakat alá kell támasztani.
- A karállás hibás leolvasása: Sok gépen két vagy három kar van. A fordulatszám csak akkor stimmel, ha mindegyik úgy áll, ahogy a táblán látható.
Gyakori kérdések
Miért nem egyszerűen egyenlő közök, például 180 1/min-enként?
Akkor az első fokozatok 180 és 360 1/min lennének. Egy 100 1/min-t igénylő nagy átmérőhöz nem lenne megfelelő fokozatod, lent óriási lenne az ugrás. Fent viszont az 1800 és az 1980 1/min alig különbözne. Azonos tényezővel minden lépés arányaiban egyforma, és a forgácsolóél szempontjából éppen ez számít.
Hol találom ezt az alkalmazásban?
A Gesellóban a Forgácsolási adatok modulban, esztergálásnál a Gépi fokozatok alatt. Egyszer beírod az esztergagéped fokozatait. Ezután az alkalmazás a számított fordulatszámhoz megmutatja a következő kisebb fokozatot és azt a forgácsolási sebességet, amelyet azzal ténylegesen elérsz. A képleteket a Fordulatszám és előtolás számítása számítási segédletben találod.