



El agujero está escariado y en el plano pone Ø 20 H7. Ahora tienes en el banco un calibre tampón, un micrómetro de interiores y un alesámetro con reloj comparador. Los tres sirven para comprobar agujeros, pero no todos son lo bastante precisos para H7, y dos de ellos solo miden en dos puntos. Pueden pasar por alto un agujero que no es redondo. Aquí descubres qué instrumento conviene en cada caso.
Lo estrecho que es realmente H7
En el agujero, H7 significa siempre diferencia inferior cero. Por tanto, la medida mínima es la medida nominal y hacia arriba queda libre el grado de tolerancia normalizado IT7. Con Ø 20 H7, el agujero puede estar entre 20,000 mm y 20,021 mm. Cómo determinar las medidas límite de cualquier ajuste te lo muestra la ayuda de cálculo Calcular ajustes ISO. Aquí se trata de cómo demostrar que el agujero está dentro de tolerancia.
La regla de oro de la metrología
21 µm es menos que el grosor de un pelo. El instrumento de medición debe tener una resolución al menos diez veces más fina que el ancho de la tolerancia. En sentido estricto cuenta la incertidumbre de medición; como primera orientación sirven el paso de dígito o la división de escala.
- V relación entre tolerancia y resolución
- T tolerancia del agujero en µm
- u resolución o incertidumbre de medición del instrumento en µm
A partir de V = 10 el instrumento es adecuado, entre 5 y 10 solo con reservas, por debajo de 5 no lo es. Son valores orientativos; tienen prioridad las indicaciones del plan de inspección y del plano. Para Ø 20 H7 resulta este resumen.
| Instrumento de medición | Resolución en µm | V con 21 µm | Valoración |
|---|---|---|---|
| Micrómetro de interiores con bocas de medición | 10 | 2,1 | no adecuado |
| Alesámetro con reloj comparador | 10 | 2,1 | no adecuado |
| Micrómetro de interiores de tres puntos con división de escala de 5 µm | 5 | 4,2 | no adecuado |
| Micrómetro de interiores de tres puntos con paso de dígito de 1 µm | 1 | 21 | adecuado |
| Alesámetro con comparador de precisión | 1 | 21 | adecuado |
| Calibre tampón 20 H7 | – | – | adecuado, pero sin valor medido |
En agujeros más grandes, H7 es más ancho. Ø 80 H7 ya tiene 30 µm de tolerancia, así que el micrómetro de interiores de tres puntos con 5 µm llega a V = 6 y sirve con reservas. Hasta 30 mm de diámetro necesitas para H7 una resolución de 1 µm; a partir de 18 mm también bastan 2 µm. O usas el calibre.
Calibre tampón – rápido y sin dudas
El calibre tampón tiene dos cilindros de control. El lado PASA tiene la medida mínima, aquí 20,000 mm, y debe deslizarse en el agujero sin fuerza. El lado NO PASA tiene la medida máxima, aquí 20,021 mm. Es más corto, está marcado en rojo y como mucho puede engancharse ligeramente al inicio, pero no debe entrar.
- Ventaja: el lado PASA es un cilindro largo. Se comporta como el eje que entrará después y también detecta errores de forma que estrechan el agujero, por ejemplo falta de redondez o conicidad.
- Desventaja: no obtienes ningún valor medido. Si el agujero está en 20,002 mm o en 20,019 mm, el calibre no te lo dice. Un escariador que se desgasta solo lo notas cuando el lado PASA ya no entra.
Para series, el calibre tampón es la primera opción. Si quieres corregir la medida, necesitas un instrumento con indicación.
¿Dos puntos o tres puntos?
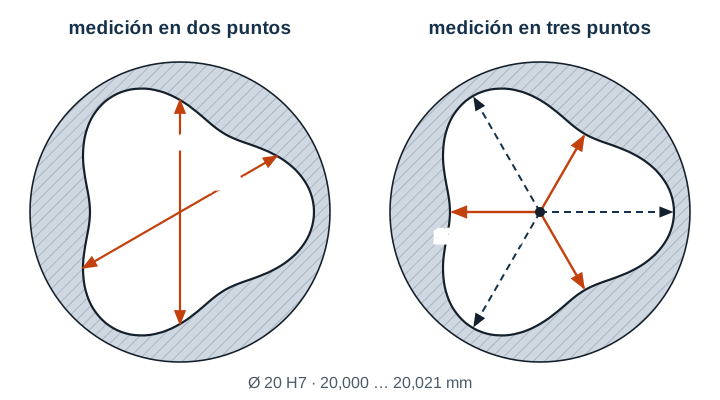
El micrómetro de interiores con bocas de medición y el alesámetro tocan el agujero en dos puntos opuestos. El micrómetro de interiores de tres puntos tiene tres palpadores separados 120° y se centra solo. De eso depende qué errores de forma ves.
Un caso típico es un anillo de pared delgada que se sujeta en un plato de tres garras y se mecaniza por dentro. Las garras lo hunden ligeramente en tres puntos. Al soltarlo, recupera su forma y el agujero tiene tres arcos planos en lugar de un círculo. Esta forma se llama de anchura constante, porque entre dos puntos opuestos mide lo mismo en todas partes.
Ejemplo
Tras soltarlo, un anillo con Ø 20 H7 tiene forma de anchura constante. La distancia menor y la mayor desde el centro se diferencian en 12 µm; esa es la desviación de redondez.
Con la medición en dos puntos mides 20,010 mm en todo el contorno, casi exactamente el centro de la tolerancia.
El micrómetro de interiores de tres puntos indica en distintas posiciones angulares valores entre 19,998 mm y 20,022 mm. La diferencia es el doble de la desviación de redondez.
20,022 mm − 19,998 mm = 0,024 mm = 2 · 12 µm
Los valores en tres puntos no son diámetros; hacen visible el error de forma. Lo importante es el valor más pequeño. Un círculo de 19,998 mm es el más grande que cabe en este agujero, y está por debajo de la medida mínima. El calibre tampón lo confirma, su lado PASA de 20,000 mm no entra. Un eje de 20,000 mm se quedaría atascado, aunque la medición en dos puntos haya dicho «bueno».
Al revés, la medición en dos puntos muestra claramente un agujero ovalado si vuelves a medir girado 90°. La medición en tres puntos prácticamente no indica un óvalo puro. Por eso, mide los agujeros de ajuste en varias direcciones y profundidades y, en caso de duda, combina ambos métodos.
Alesámetro con reloj comparador
El alesámetro solo compara. Lo pones a cero en el anillo de reglaje y lo haces oscilar en el agujero. En el punto de inversión de la aguja lees la desviación respecto a la medida de reglaje. Con comparador de precisión es adecuado para H7 y llega muy dentro de agujeros profundos. Con un reloj comparador de 0,01 mm es demasiado basto para agujeros H7 pequeños.
¿Qué instrumento y cuándo?
| Situación | Buena opción |
|---|---|
| Serie, muchos agujeros iguales | Calibre tampón y, además, muestras con valor medido |
| Pieza única, la medida debe corregirse | Micrómetro de interiores de tres puntos con 1 µm |
| Piezas de pared delgada sujetas en plato de tres garras | Medición en tres puntos y calibre tampón |
| Piezas sujetas en el tornillo de banco, sospecha de óvalo | Medición en dos puntos en dos direcciones |
| Agujeros profundos o grandes | Alesámetro con comparador de precisión |
Errores típicos
- Medido en caliente: una carcasa de aluminio sale de la máquina a 35 °C. Con Ø 20 mm, el agujero es entonces unos 7 µm más grande que a 20 °C, un tercio de la tolerancia. Primero deja que se enfríe y luego compruébalo.
- Calibre tampón metido a la fuerza: con fuerza, el lado PASA entra a menudo también en un agujero demasiado pequeño. El resultado es falso y el calibre se desgasta.
- Medido en un solo punto: un valor medido en la entrada del agujero no dice nada sobre el centro. Un agujero puede tener forma de embudo o de tonel.
- Instrumento sin ajustar: comprueba los cabezales de tres puntos y los alesámetros en el anillo de reglaje antes de cada serie de mediciones.
Preguntas frecuentes
¿Por qué el lado NO PASA es más corto?
El lado PASA comprueba el agujero en conjunto, igual que entrará luego el eje. El lado NO PASA, en cambio, debe comprobar puntos concretos que podrían ser demasiado grandes. Lo ideal sería un contacto en solo dos puntos. Un cilindro corto se acerca más a eso que uno largo, y además distingues los lados al instante.
¿Dónde encuentro en la app los instrumentos de medición y su uso?
En Gesello, en el módulo Medición e inspección. Allí están los instrumentos con dibujo, uso correcto y errores típicos. Compruebas si un instrumento de medición es adecuado para la tolerancia y ves qué errores de forma detectan la medición en dos puntos y en tres puntos.