



Il foro è alesato, sul disegno c'è scritto Ø 20 H7. Sul banco ci sono un calibro a tampone, un micrometro per interni e un alesametro con comparatore. Tutti e tre controllano fori, ma non tutti sono abbastanza precisi per H7, e due di essi misurano solo in due punti. Un foro non circolare può sfuggire loro del tutto. Qui scopri quale strumento di misura usare e quando.
Quanto è stretta davvero la tolleranza H7
Per il foro, H7 significa sempre scostamento inferiore zero. La dimensione minima è quindi la dimensione nominale, verso l'alto il foro può crescere di quanto ammette il grado di tolleranza fondamentale IT7. Con Ø 20 H7 il foro può stare tra 20,000 mm e 20,021 mm. Come si determinano le dimensioni limite di qualsiasi accoppiamento lo mostra la guida di calcolo Calcolare gli accoppiamenti ISO. Qui si tratta di come dimostrare che il foro è in tolleranza.
La regola d'oro della metrologia
21 µm sono meno dello spessore di un capello. Lo strumento di misura deve risolvere almeno dieci volte più fine dell'ampiezza della tolleranza. A rigore conta l'incertezza di misura, come primo riferimento bastano la risoluzione del display o la divisione di scala.
- V rapporto tra tolleranza e risoluzione
- T tolleranza del foro in µm
- u risoluzione o incertezza di misura dello strumento in µm
Da V = 10 in su lo strumento è adatto, tra 5 e 10 solo con riserva, sotto 5 no. Sono valori indicativi, le prescrizioni del piano di controllo e del disegno hanno la precedenza. Per Ø 20 H7 risulta questa panoramica.
| Strumento di misura | Risoluzione in µm | V con 21 µm | Valutazione |
|---|---|---|---|
| Micrometro per interni a becchi | 10 | 2,1 | non adatto |
| Alesametro con comparatore | 10 | 2,1 | non adatto |
| Micrometro per interni a tre punte con divisione di scala 5 µm | 5 | 4,2 | non adatto |
| Micrometro per interni a tre punte con risoluzione digitale 1 µm | 1 | 21 | adatto |
| Alesametro con comparatore millesimale | 1 | 21 | adatto |
| Calibro a tampone 20 H7 | – | – | adatto, ma senza valore misurato |
Nei fori più grandi la tolleranza H7 diventa più ampia. Ø 80 H7 ha già 30 µm di tolleranza, così il micrometro per interni a tre punte da 5 µm arriva a V = 6 ed è utilizzabile con riserva. Fino a 30 mm di diametro per H7 ti serve una risoluzione di 1 µm, da 18 mm bastano anche 2 µm. Oppure usi il calibro.
Calibro a tampone – rapido e univoco
Il calibro a tampone ha due cilindri di controllo. Il lato passa ha la dimensione minima, qui 20,000 mm, e deve scivolare nel foro senza forzare. Il lato non passa ha la dimensione massima, qui 20,021 mm. È più corto, marcato in rosso e può al massimo imboccare appena, ma non entrare.
- Punto di forza: il lato passa è un cilindro lungo. Si comporta come il futuro albero e rileva anche gli errori di forma che restringono il foro, per esempio se è non circolare o conico.
- Punto debole: non ottieni un valore misurato. Se il foro sta a 20,002 mm o a 20,019 mm, il calibro non te lo dice. Un alesatore che si consuma lo noti solo quando il lato passa non entra più.
Nella produzione in serie il calibro a tampone è la prima scelta. Se vuoi correggere la quota, ti serve uno strumento con indicazione del valore.
Due punti o tre punti?
Il micrometro per interni a becchi e l'alesametro toccano il foro in due punti opposti. Il micrometro per interni a tre punte ha tre tastatori disposti a 120° e si centra da solo. Questo decide quali errori di forma riesci a vedere.
Un caso tipico è un anello a parete sottile serrato nel mandrino a tre griffe e tornito all'interno. Le griffe lo schiacciano leggermente in tre punti. Dopo lo sbloccaggio l'anello ritorna elasticamente e il foro ha tre archi piatti invece di un cerchio. Una forma così si chiama forma a spessore costante, perché tra due punti opposti ha ovunque la stessa larghezza.
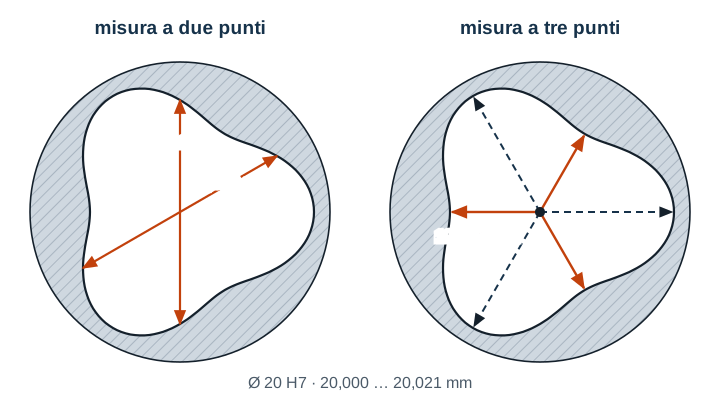
Esempio
Un anello Ø 20 H7, dopo lo sbloccaggio, ha una forma a spessore costante. La distanza minima e quella massima dal centro differiscono di 12 µm, e questo è l'errore di circolarità.
Con la misura a due punti misuri tutto intorno 20,010 mm, quasi esattamente il centro della tolleranza.
Il micrometro per interni a tre punte indica, in diverse posizioni angolari, valori tra 19,998 mm e 20,022 mm. L'escursione è il doppio dell'errore di circolarità.
20,022 mm − 19,998 mm = 0,024 mm = 2 · 12 µm
I valori a tre punti non sono diametri, rendono visibile l'errore di forma. Conta il valore più piccolo. Un cerchio da 19,998 mm è il più grande che entra in questo foro, e sta sotto la dimensione minima. Il calibro a tampone lo conferma, il suo lato passa da 20,000 mm non entra. Un albero da 20,000 mm quindi si bloccherebbe, anche se la misura a due punti aveva detto «buono».
Al contrario, la misura a due punti mostra bene un foro ovale se misuri una seconda volta ruotando di 90°. La misura a tre punti praticamente non rileva un ovale puro. Per questo misura i fori di precisione in più direzioni e a più profondità e, nel dubbio, combina i due metodi.
Alesametro con comparatore
L'alesametro fa solo un confronto. Lo azzeri nell'anello di riscontro e lo fai oscillare nel foro. Nel punto di inversione dell'indice leggi lo scostamento dalla quota di azzeramento. Con il comparatore millesimale è adatto per H7 e arriva in profondità anche nei fori lunghi. Con un comparatore da 0,01 mm è troppo grossolano per i piccoli fori H7.
Quale strumento di misura e quando?
| Situazione | Buona scelta |
|---|---|
| Serie, molti fori uguali | Calibro a tampone, più controlli a campione con valore misurato |
| Pezzo singolo, la quota va corretta | Micrometro per interni a tre punte da 1 µm |
| Pezzi a parete sottile serrati nel mandrino a tre griffe | Misura a tre punti e calibro a tampone |
| Pezzi serrati in morsa, sospetto di ovalità | Misura a due punti in due direzioni |
| Fori profondi o grandi | Alesametro con comparatore millesimale |
Errori tipici
- Misurato a caldo: una scatola in alluminio esce dalla macchina a 35 °C. Con Ø 20 mm il foro è allora circa 7 µm più grande che a 20 °C, un terzo della tolleranza. Prima lascia raffreddare, poi controlla.
- Tampone forzato: spingendo con forza il lato passa entra spesso anche in un foro troppo piccolo. Il risultato è sbagliato e il calibro si usura.
- Misurato in un solo punto: un valore preso all'imbocco del foro non dice nulla sulla parte centrale. Un foro può essere a imbuto o a botte.
- Strumento non azzerato: controlla testine a tre punte e alesametri nell'anello di riscontro prima di ogni serie di misure.
Domande frequenti
Perché il lato non passa è più corto?
Il lato passa controlla il foro nel suo insieme, così come poi ci entrerà l'albero. Il lato non passa invece deve controllare singoli punti che potrebbero essere troppo grandi. L'ideale sarebbe un contatto in soli due punti. Un cilindro corto ci si avvicina più di uno lungo, e in più distingui subito i due lati.
Dove trovo nell'app gli strumenti di misura con il loro uso?
In Gesello, nel modulo Misura e controllo. Lì trovi gli strumenti di misura con disegno, uso corretto ed errori tipici. Verifichi se uno strumento è adatto alla tolleranza e vedi quali errori di forma rilevano la misura a due punti e quella a tre punti.