



O furo foi alargado, e o desenho pede Ø 20 H7. Na bancada estão um calibrador tampão, um micrômetro interno e um medidor de furos com relógio comparador. Os três verificam furos, mas nem todos são precisos o bastante para H7, e dois deles medem só em dois pontos. Eles podem simplesmente deixar passar um furo não circular. Aqui você descobre qual instrumento serve em cada caso.
Quão apertado o H7 realmente é
Em um furo, H7 significa sempre afastamento inferior zero. A dimensão mínima é, portanto, a dimensão nominal, e para cima vale o grau de tolerância padrão IT7. Em Ø 20 H7, o furo pode ficar entre 20,000 mm e 20,021 mm. Como determinar as dimensões-limite de qualquer ajuste é mostrado no guia de cálculo Calcular ajustes ISO. Aqui o assunto é como comprovar que o furo está dentro da tolerância.
A regra de ouro da metrologia
21 µm é menos que a espessura de um fio de cabelo. O instrumento deve ter resolução pelo menos dez vezes mais fina que a largura da tolerância. A rigor, o que conta é a incerteza de medição; como primeira referência servem o incremento digital ou a divisão de escala.
- V relação entre tolerância e resolução
- T tolerância do furo em µm
- u resolução ou incerteza de medição do instrumento em µm
A partir de V = 10 o instrumento é adequado, entre 5 e 10 só com restrições, abaixo de 5 não. São valores de referência; as exigências do plano de inspeção e do desenho têm prioridade. Para Ø 20 H7 resulta esta visão geral.
| Instrumento de medição | Resolução em µm | V com 21 µm | Avaliação |
|---|---|---|---|
| Micrômetro interno de bicos | 10 | 2,1 | não adequado |
| Medidor de furos com relógio comparador | 10 | 2,1 | não adequado |
| Micrômetro interno de três pontos com divisão de escala de 5 µm | 5 | 4,2 | não adequado |
| Micrômetro interno de três pontos com incremento digital de 1 µm | 1 | 21 | adequado |
| Medidor de furos com comparador de precisão | 1 | 21 | adequado |
| Calibrador tampão 20 H7 | – | – | adequado, mas sem valor medido |
Em furos maiores, o H7 fica mais largo. Ø 80 H7 já tem 30 µm de tolerância; aí o micrômetro interno de três pontos com 5 µm chega a V = 6 e é utilizável com restrições. Até 30 mm de diâmetro, você precisa de resolução de 1 µm para H7; a partir de 18 mm, 2 µm também bastam. Ou você usa o calibrador.
Calibrador tampão – rápido e inequívoco
O calibrador tampão tem dois cilindros de verificação. O lado PASSA tem a dimensão mínima, aqui 20,000 mm, e deve deslizar no furo sem força. O lado NÃO PASSA tem a dimensão máxima, aqui 20,021 mm. Ele é mais curto, marcado em vermelho e pode no máximo pegar levemente na entrada, mas não pode entrar.
- Ponto forte: o lado PASSA é um cilindro longo. Ele se comporta como o eixo que vai entrar depois e percebe também erros de forma que estreitam o furo, por exemplo ovalização ou conicidade.
- Ponto fraco: você não obtém valor medido. Se o furo está em 20,002 mm ou em 20,019 mm, o calibrador não diz. Um alargador que está se desgastando você só percebe quando o lado PASSA não entra mais.
Para séries, o calibrador tampão é a primeira escolha. Se você quer corrigir a medida, precisa de um instrumento com indicação.
Dois pontos ou três pontos?
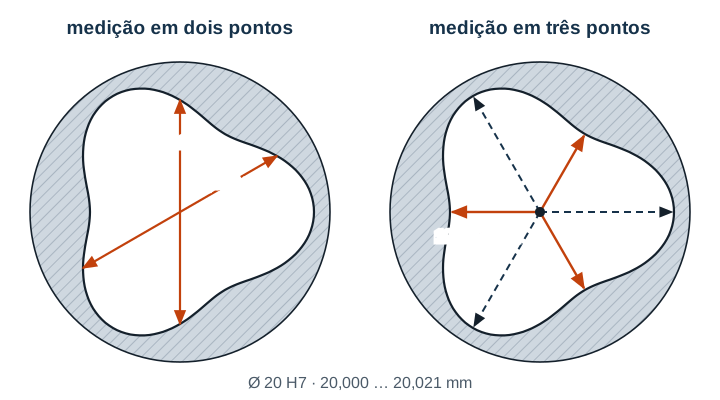
O micrômetro interno de bicos e o medidor de furos tocam o furo em dois pontos opostos. O micrômetro interno de três pontos tem três pontas de medição a 120° entre si e se centraliza sozinho. Isso decide quais erros de forma você enxerga.
Um caso típico é um anel de parede fina fixado na placa de três castanhas e torneado por dentro. As castanhas o deformam levemente em três pontos. Depois de soltá-lo, ele volta, e o furo tem três arcos achatados em vez de um círculo. Essa forma é chamada de figura de largura constante, porque entre dois pontos opostos ela tem a mesma largura em toda parte.
Exemplo
Um anel com Ø 20 H7 tem, depois de solto, a forma de uma figura de largura constante. A menor e a maior distância do centro diferem em 12 µm; esse é o desvio de circularidade.
Com a medição em dois pontos, você mede 20,010 mm em toda a volta, quase exatamente o centro da tolerância.
O micrômetro interno de três pontos mostra, em diferentes posições angulares, valores entre 19,998 mm e 20,022 mm. A faixa é o dobro do desvio de circularidade.
20,022 mm − 19,998 mm = 0,024 mm = 2 · 12 µm
Os valores de três pontos não são diâmetros; eles tornam visível o erro de forma. O que importa é o menor valor. Um círculo de 19,998 mm é o maior que cabe nesse furo, e ele fica abaixo da dimensão mínima. O calibrador tampão confirma isso, pois o lado PASSA, com 20,000 mm, não entra. Um eixo de 20,000 mm, portanto, travaria, embora a medição em dois pontos tenha dito “bom”.
Por outro lado, a medição em dois pontos mostra claramente um furo oval se você medir de novo girando 90°. A medição em três pontos praticamente não indica um oval puro. Por isso, meça furos de ajuste em várias direções e profundidades e, na dúvida, combine os dois métodos.
Medidor de furos com relógio comparador
O medidor de furos só compara. Você o zera no anel de ajuste e o faz oscilar no furo. No ponto de inversão do ponteiro, você lê o desvio em relação à medida de ajuste. Com comparador de precisão, ele é adequado para H7 e alcança bem fundo em furos profundos. Com um relógio comparador de 0,01 mm, ele é grosseiro demais para furos H7 pequenos.
Qual instrumento usar e quando?
| Situação | Boa escolha |
|---|---|
| Série, muitos furos iguais | Calibrador tampão, mais amostragens com valor medido |
| Peça única, a medida deve ser corrigida | Micrômetro interno de três pontos com 1 µm |
| Peças de parede fina fixadas na placa de três castanhas | Medição em três pontos e calibrador tampão |
| Peças fixadas na morsa, suspeita de ovalização | Medição em dois pontos em duas direções |
| Furos profundos ou grandes | Medidor de furos com comparador de precisão |
Erros típicos
- Medido quente: uma carcaça de alumínio sai da máquina a 35 °C. Em Ø 20 mm, o furo fica então cerca de 7 µm maior que a 20 °C, um terço da tolerância. Primeiro deixe esfriar, depois verifique.
- Calibrador forçado: com força, o lado PASSA muitas vezes entra também em um furo pequeno demais. O resultado é falso, e o calibrador se desgasta.
- Medido em um só ponto: um valor medido na entrada do furo não diz nada sobre o meio. Um furo pode ter forma de funil ou de barril.
- Instrumento não ajustado: verifique cabeçotes de três pontos e medidores de furos no anel de ajuste antes de cada série de medições.
Perguntas frequentes
Por que o lado NÃO PASSA é mais curto?
O lado PASSA verifica o furo como um todo, do jeito que o eixo vai entrar depois. Já o lado NÃO PASSA deve verificar pontos isolados que possam estar grandes demais. O ideal para isso seria um contato em apenas dois pontos. Um cilindro curto chega mais perto disso que um longo, e você distingue os lados na hora.
Onde encontro no app os instrumentos de medição com instruções de uso?
No Gesello, no módulo Medição e inspeção. Lá estão os instrumentos com desenho, uso correto e erros típicos. Você verifica se um instrumento de medição combina com a tolerância e vê quais erros de forma a medição em dois e em três pontos detecta.