



Het gat is geruimd, op de tekening staat Ø 20 H7. Nu liggen er een grensdoorn, een binnenmicrometer en een binnenmeetinstrument met meetklok op de werkbank. Alle drie controleren gaten, maar niet allemaal zijn ze nauwkeurig genoeg voor H7, en twee ervan meten maar op twee punten. Een onrond gat kunnen ze zomaar over het hoofd zien. Hier lees je welk meetmiddel wanneer past.
Hoe nauw H7 echt is
H7 betekent bij een gat altijd onderafwijking nul. De kleinste grensmaat is dus de nominale maat, naar boven is de standaardtolerantiegraad IT7 vrij. Bij Ø 20 H7 mag het gat tussen 20,000 mm en 20,021 mm liggen. Hoe je de grensmaten voor elke passing bepaalt, laat de rekenhulp ISO-passingen berekenen zien. Hier gaat het erom hoe je aantoont dat het gat binnen de tolerantie ligt.
De gouden regel van de meettechniek
21 µm is minder dan de dikte van een haar. Het meetmiddel moet minstens tien keer fijner oplossen dan de tolerantie breed is. Strikt genomen telt de meetonzekerheid, als eerste houvast dient de cijferstap of de schaalverdeling.
- V verhouding van tolerantie tot resolutie
- T tolerantie van het gat in µm
- u resolutie of meetonzekerheid van het meetmiddel in µm
Vanaf V = 10 is het meetmiddel geschikt, tussen 5 en 10 slechts beperkt, onder 5 niet. Dit zijn richtwaarden, eisen uit keuringsplan en tekening gaan voor. Voor Ø 20 H7 levert dat dit overzicht op.
| Meetmiddel | Resolutie in µm | V bij 21 µm | Beoordeling |
|---|---|---|---|
| Binnenmicrometer met meetbekken | 10 | 2,1 | niet geschikt |
| Binnenmeetinstrument met meetklok | 10 | 2,1 | niet geschikt |
| Driepuntsbinnenmicrometer met schaalverdeling 5 µm | 5 | 4,2 | niet geschikt |
| Driepuntsbinnenmicrometer met cijferstap 1 µm | 1 | 21 | geschikt |
| Binnenmeetinstrument met fijnmeetklok | 1 | 21 | geschikt |
| Grensdoorn 20 H7 | – | – | geschikt, maar zonder meetwaarde |
Bij grotere gaten wordt H7 breder. Ø 80 H7 heeft al 30 µm tolerantie, dan komt de driepuntsbinnenmicrometer met 5 µm op V = 6 en is hij beperkt bruikbaar. Tot 30 mm diameter heb je voor H7 een resolutie van 1 µm nodig, vanaf 18 mm volstaat ook 2 µm. Of je neemt het kaliber.
Grensdoorn – snel en eenduidig
De grensdoorn heeft twee meetcilinders. De gaat-zijde heeft de kleinste grensmaat, hier 20,000 mm, en moet zonder kracht in het gat glijden. De niet-gaat-zijde heeft de grootste grensmaat, hier 20,021 mm. Ze is korter, rood gemarkeerd en mag hoogstens aanpakken aan de rand, maar niet naar binnen gaan.
- Sterkte: de gaat-zijde is een lange cilinder. Ze gedraagt zich zoals de latere as en merkt ook vormfouten die het gat nauwer maken, bijvoorbeeld onrond of conisch.
- Zwakte: je krijgt geen meetwaarde. Of het gat op 20,002 mm of op 20,019 mm ligt, vertelt het kaliber je niet. Een slijtende ruimer merk je pas als de gaat-zijde er niet meer in gaat.
Voor series is de grensdoorn de eerste keus. Wil je bijstellen, dan heb je een meetinstrument met aflezing nodig.
Twee punten of drie punten?
De binnenmicrometer met meetbekken en het binnenmeetinstrument raken het gat op twee tegenover elkaar liggende punten. De driepuntsbinnenmicrometer heeft drie meetstiften op 120° van elkaar en centreert zichzelf. Dat bepaalt welke vormfouten je ziet.
Een typisch geval is een dunwandige ring die in de driebekklauwplaat wordt gespannen en uitgedraaid. De klauwen drukken hem op drie plaatsen licht in. Na het ontspannen veert hij terug en heeft het gat drie vlakke bogen in plaats van een cirkel. Zo’n vorm heet gelijkdik, want tussen twee tegenover elkaar liggende punten is hij overal even breed.
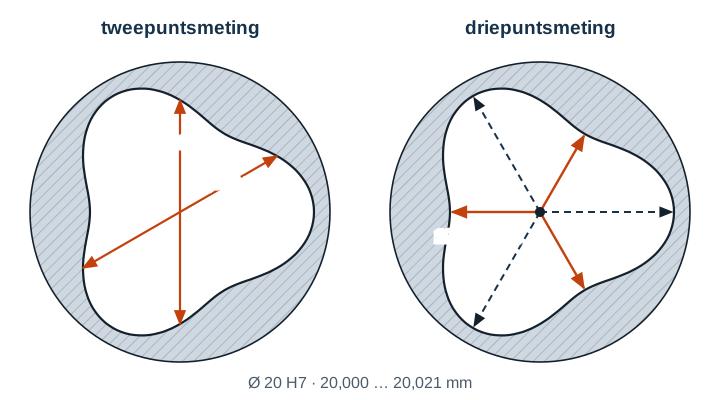
Voorbeeld
Een ring met Ø 20 H7 heeft na het ontspannen een gelijkdikvorm. De kleinste en de grootste afstand tot het midden verschillen 12 µm, dat is de rondheidsafwijking.
Met de tweepuntsmeting meet je rondom 20,010 mm, bijna precies het tolerantiemidden.
De driepuntsbinnenmicrometer toont in verschillende hoekstanden waarden tussen 19,998 mm en 20,022 mm. De spreiding is twee keer zo groot als de rondheidsafwijking.
20,022 mm − 19,998 mm = 0,024 mm = 2 · 12 µm
De driepuntswaarden zijn geen diameters, ze maken de vormfout zichtbaar. Belangrijk is de kleinste waarde. Een cirkel van 19,998 mm is de grootste die in dit gat past, en hij ligt onder de kleinste grensmaat. De grensdoorn bevestigt dat, zijn gaat-zijde van 20,000 mm gaat er niet in. Een as van 20,000 mm zou dus klemmen, hoewel de tweepuntsmeting “goed” zei.
Omgekeerd toont de tweepuntsmeting een ovaal gat duidelijk als je 90° verdraaid nog eens meet. De driepuntsmeting toont een zuiver ovaal praktisch niet. Meet passingsgaten daarom in meerdere richtingen en diepten en combineer bij twijfel beide methoden.
Binnenmeetinstrument met meetklok
Het binnenmeetinstrument vergelijkt alleen. Je zet het in de instelring op nul en pendelt het in het gat. Op het keerpunt van de wijzer lees je de afwijking van de instelmaat af. Met fijnmeetklok is het geschikt voor H7 en reikt het ver in diepe gaten. Met een meetklok van 0,01 mm is het te grof voor kleine H7-gaten.
Welk meetmiddel wanneer?
| Situatie | Goede keus |
|---|---|
| Serie, veel gelijke gaten | Grensdoorn, daarbij steekproeven met meetwaarde |
| Enkel onderdeel, maat moet worden bijgesteld | Driepuntsbinnenmicrometer met 1 µm |
| Dunwandige delen, gespannen in de driebekklauwplaat | Driepuntsmeting en grensdoorn |
| In de bankschroef gespannen delen, vermoeden van ovaal | Tweepuntsmeting in twee richtingen |
| Diepe of grote gaten | Binnenmeetinstrument met fijnmeetklok |
Typische fouten
- Warm gemeten: een behuizing van aluminium komt met 35 °C uit de machine. Bij Ø 20 mm is het gat dan ongeveer 7 µm groter dan bij 20 °C, een derde van de tolerantie. Eerst laten afkoelen, dan controleren.
- Doorn erin gedrukt: met kracht gaat de gaat-zijde vaak ook in een te klein gat. Het resultaat is fout en het kaliber slijt.
- Maar op één plek gemeten: een meetwaarde voorin het gat zegt niets over het midden. Een gat kan trechtervormig of tonvormig zijn.
- Instrument niet ingesteld: driepuntsmeetkoppen en binnenmeetinstrumenten vóór elke meetreeks in de instelring controleren.
Veelgestelde vragen
Waarom is de niet-gaat-zijde korter?
De gaat-zijde controleert het gat als geheel, zoals de as er later in past. De niet-gaat-zijde moet daarentegen afzonderlijke plekken controleren die te groot kunnen zijn. Ideaal zou daarvoor een aanraking op maar twee punten zijn. Een korte cilinder komt daar dichter bij dan een lange, en je herkent de zijden meteen.
Waar vind ik de meetmiddelen met toepassing in de app?
In Gesello in de module Meten en keuren. Daar staan de meetmiddelen met tekening, juiste toepassing en typische fouten. Je controleert of een meetmiddel bij de tolerantie past en ziet welke vormfouten twee- en driepuntsmeting herkennen.