



Delik raybalandı, resimde Ø 20 H7 yazıyor. Tezgâhta şimdi bir tampon mastar, bir iç çap mikrometresi ve komparatörlü bir iç çap ölçme aleti duruyor. Üçü de delik kontrol eder, ama hepsi H7 için yeterince hassas değildir ve ikisi yalnızca iki noktada ölçer. Yuvarlak olmayan bir deliği rahatlıkla gözden kaçırabilirler. Burada hangi ölçü aletinin ne zaman uygun olduğunu öğreneceksiniz.
H7 gerçekte ne kadar dar
Delikte H7 her zaman alt sapmanın sıfır olduğu anlamına gelir. Yani en küçük ölçü nominal ölçüdür, yukarı doğru IT7 temel tolerans derecesi serbesttir. Ø 20 H7 deliği 20,000 mm ile 20,021 mm arasında olabilir. Her geçme için sınır ölçüleri nasıl belirleyeceğinizi ISO geçmelerini hesaplama hesaplama yardımı gösterir. Burada konu, deliğin tolerans içinde olduğunu nasıl kanıtlayacağınızdır.
Ölçme tekniğinin altın kuralı
21 µm bir saç telinin kalınlığından azdır. Ölçü aleti, toleransın genişliğinden en az on kat daha ince çözünürlükte olmalıdır. Kesin olarak bakıldığında ölçüm belirsizliği belirleyicidir; ilk ölçüt olarak dijital adım veya skala taksimatı kullanılır.
- V Toleransın çözünürlüğe oranı
- T Deliğin toleransı, µm
- u Ölçü aletinin çözünürlüğü veya ölçüm belirsizliği, µm
V = 10 ve üzerinde ölçü aleti uygundur, 5 ile 10 arasında sınırlı uygundur, 5’in altında uygun değildir. Bunlar kılavuz değerlerdir; kontrol planı ve teknik resimdeki talimatlar önceliklidir. Ø 20 H7 için şu genel bakış ortaya çıkar.
| Ölçü aleti | Çözünürlük, µm | 21 µm’de V | Değerlendirme |
|---|---|---|---|
| Ağızlı iç çap mikrometresi | 10 | 2,1 | uygun değil |
| Komparatörlü iç çap ölçme aleti | 10 | 2,1 | uygun değil |
| Skala taksimatı 5 µm olan üç noktalı iç çap mikrometresi | 5 | 4,2 | uygun değil |
| Dijital adımı 1 µm olan üç noktalı iç çap mikrometresi | 1 | 21 | uygun |
| Hassas komparatörlü iç çap ölçme aleti | 1 | 21 | uygun |
| Tampon mastar 20 H7 | – | – | uygun, ama ölçüm değeri vermez |
Daha büyük deliklerde H7 genişler. Ø 80 H7’nin toleransı zaten 30 µm’dir; burada 5 µm’lik üç noktalı iç çap mikrometresi V = 6 değerine ulaşır ve sınırlı kullanılabilir. 30 mm çapa kadar H7 için 1 µm çözünürlük gerekir, 18 mm’den itibaren 2 µm de yeterlidir. Ya da mastarı kullanırsınız.
Tampon mastar – hızlı ve kesin
Tampon mastarın iki kontrol silindiri vardır. Geçer taraf en küçük ölçüdedir, burada 20,000 mm, ve deliğe zorlamadan kaymalıdır. Geçmez taraf en büyük ölçüdedir, burada 20,021 mm. Daha kısadır, kırmızı işaretlidir ve en fazla ağzına takılabilir, ama içeri girmemelidir.
- Güçlü yanı: Geçer taraf uzun bir silindirdir. Sonradan takılacak mil gibi davranır ve deliği daraltan biçim hatalarını da fark eder, örneğin yuvarlaklık bozukluğu veya koniklik.
- Zayıf yanı: Ölçüm değeri elde etmezsiniz. Deliğin 20,002 mm mi yoksa 20,019 mm mi olduğunu mastar söylemez. Aşınan bir raybayı ancak geçer taraf artık girmediğinde fark edersiniz.
Seri üretimde tampon mastar ilk tercihtir. Ayar yapmak istiyorsanız göstergeli bir ölçü aletine ihtiyacınız vardır.
İki nokta mı, üç nokta mı?
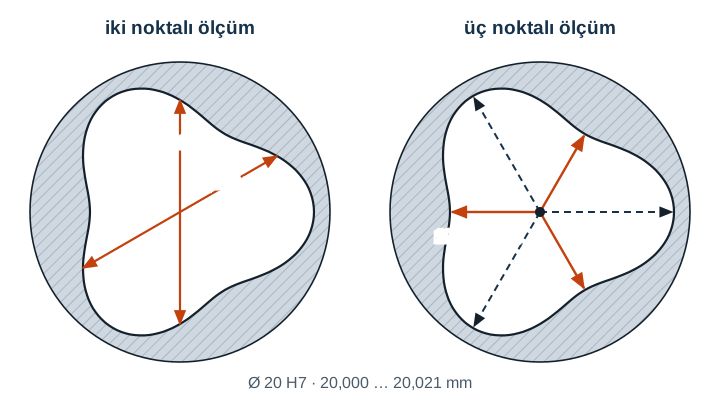
Ağızlı iç çap mikrometresi ve iç çap ölçme aleti deliğe karşılıklı iki noktadan temas eder. Üç noktalı iç çap mikrometresinin 120° aralıklı üç ölçme pimi vardır ve kendiliğinden merkezlenir. Hangi biçim hatalarını göreceğinizi bu belirler.
Tipik bir örnek, üç ayaklı aynaya bağlanıp içi tornalanan ince cidarlı bir bileziktir. Ayna ayakları onu üç noktadan hafifçe içeri bastırır. Bağlamadan çıkarılınca geri esner ve delik bir daire yerine üç basık yaydan oluşur. Böyle bir biçime eş kalınlıklı biçim denir, çünkü karşılıklı iki nokta arasında her yerde aynı genişliktedir.
Örnek
Ø 20 H7 bir bilezik bağlamadan çıkarıldıktan sonra eş kalınlıklı biçim alır. Merkezden en küçük ve en büyük uzaklık arasında 12 µm fark vardır; bu, dairesellik sapmasıdır.
İki noktalı ölçümle her yönde 20,010 mm ölçersiniz, neredeyse tam tolerans ortası.
Üç noktalı iç çap mikrometresi farklı açı konumlarında 19,998 mm ile 20,022 mm arasında değerler gösterir. Aralık, dairesellik sapmasının iki katıdır.
20,022 mm − 19,998 mm = 0,024 mm = 2 · 12 µm
Üç noktalı değerler çap değildir, biçim hatasını görünür kılar. Önemli olan en küçük değerdir. 19,998 mm’lik bir daire bu deliğe sığan en büyük dairedir ve en küçük ölçünün altındadır. Tampon mastar bunu doğrular, 20,000 mm’lik geçer tarafı içeri girmez. Yani 20,000 mm’lik bir mil sıkışırdı, oysa iki noktalı ölçüm „iyi“ demişti.
Tersine, 90° kaydırarak bir kez daha ölçerseniz iki noktalı ölçüm oval bir deliği açıkça gösterir. Üç noktalı ölçüm saf bir ovali pratikte göstermez. Bu yüzden geçme deliklerini birkaç yönde ve derinlikte ölçün ve şüphede iki yöntemi birlikte kullanın.
Komparatörlü iç çap ölçme aleti
İç çap ölçme aleti yalnızca karşılaştırır. Onu ayar bileziğinde sıfıra ayarlar ve delikte sallarsınız. İbrenin dönüş noktasında ayar ölçüsünden sapmayı okursunuz. Hassas komparatörle H7 için uygundur ve derin deliklere kadar uzanır. 0,01 mm’lik bir komparatörle küçük H7 delikleri için fazla kabadır.
Hangi ölçü aleti ne zaman?
| Durum | İyi seçim |
|---|---|
| Seri, çok sayıda aynı delik | Tampon mastar, ayrıca ölçüm değerli numune kontroller |
| Tekil parça, ölçü ayarlanacak | 1 µm’lik üç noktalı iç çap mikrometresi |
| Üç ayaklı aynaya bağlanmış ince cidarlı parçalar | Üç noktalı ölçüm ve tampon mastar |
| Mengeneye bağlanmış parçalar, ovallik şüphesi | İki yönde iki noktalı ölçüm |
| Derin veya büyük delikler | Hassas komparatörlü iç çap ölçme aleti |
Tipik hatalar
- Sıcakken ölçüldü: Alüminyum bir gövde makineden 35 °C ile çıkar. Ø 20 mm’de delik bu durumda 20 °C’ye göre yaklaşık 7 µm daha büyüktür, bu toleransın üçte biridir. Önce soğumaya bırakın, sonra kontrol edin.
- Tampon mastar zorla itildi: Zorlanınca geçer taraf çoğu zaman fazla küçük bir deliğe de girer. Sonuç yanlıştır ve mastar aşınır.
- Yalnızca tek noktada ölçüldü: Deliğin ağzındaki bir ölçüm değeri ortası hakkında hiçbir şey söylemez. Bir delik huni veya fıçı biçiminde olabilir.
- Alet ayarlanmadı: Üç noktalı ölçme kafalarını ve iç çap ölçme aletlerini her ölçüm serisinden önce ayar bileziğinde kontrol edin.
Sık sorulan sorular
Geçmez taraf neden daha kısa?
Geçer taraf deliği bir bütün olarak kontrol eder, tıpkı milin sonradan oturacağı gibi. Geçmez taraf ise fazla büyük olabilecek tek tek yerleri kontrol etmelidir. Bunun için ideal olan yalnızca iki noktada temastır. Kısa bir silindir buna uzun bir silindirden daha yakındır ve tarafları hemen birbirinden ayırt edersiniz.
Ölçü aletlerini kullanımlarıyla birlikte uygulamada nerede bulurum?
Gesello’da Ölçme ve muayene modülünde. Orada ölçü aletleri çizim, doğru kullanım ve tipik hatalarla birlikte yer alır. Bir ölçü aletinin toleransa uyup uymadığını kontrol eder ve iki ve üç noktalı ölçümün hangi biçim hatalarını tanıdığını görürsünüz.