



Hålet är brotschat, på ritningen står Ø 20 H7. Nu ligger en pluggtolk, en invändig mikrometer och en hålmätare med mätklocka på arbetsbänken. Alla tre kontrollerar hål, men alla är inte noggranna nog för H7, och två av dem mäter bara i två punkter. De kan lätt missa ett orunt hål. Här får du veta vilket mätdon som passar när.
Hur snävt H7 egentligen är
För hål betyder H7 alltid undre avmått noll. Det undre gränsmåttet är alltså nominella måttet, uppåt är grundtoleransgraden IT7 fri. Vid Ø 20 H7 får hålet ligga mellan 20,000 mm och 20,021 mm. Hur du bestämmer gränsmåtten för varje passning visar räknehjälpen Beräkna ISO-passningar. Här handlar det om hur du visar att hålet ligger inom toleransen.
Mätteknikens gyllene regel
21 µm är mindre än tjockleken på ett hårstrå. Mätdonet bör ha minst tio gånger finare upplösning än toleransens bredd. Strängt taget är det mätosäkerheten som räknas, som första riktmärke duger siffersteget eller skaldelningen.
- V förhållandet mellan tolerans och upplösning
- T hålets tolerans i µm
- u mätdonets upplösning eller mätosäkerhet i µm
Från V = 10 är mätdonet lämpligt, mellan 5 och 10 bara delvis, under 5 inte. Detta är riktvärden, krav i kontrollplan och ritning går före. För Ø 20 H7 ger det den här översikten.
| Mätdon | Upplösning i µm | V vid 21 µm | Bedömning |
|---|---|---|---|
| Invändig mikrometer med mätskänklar | 10 | 2,1 | inte lämplig |
| Hålmätare med mätklocka | 10 | 2,1 | inte lämplig |
| Invändig trepunktsmikrometer med skaldelning 5 µm | 5 | 4,2 | inte lämplig |
| Invändig trepunktsmikrometer med siffersteg 1 µm | 1 | 21 | lämplig |
| Hålmätare med finmätklocka | 1 | 21 | lämplig |
| Pluggtolk 20 H7 | – | – | lämplig, men utan mätvärde |
Vid större hål blir H7 bredare. Ø 80 H7 har redan 30 µm tolerans, där når den invändiga trepunktsmikrometern med 5 µm V = 6 och är delvis användbar. Upp till 30 mm diameter behöver du för H7 en upplösning på 1 µm, från 18 mm räcker även 2 µm. Eller så tar du tolken.
Pluggtolk – snabbt och entydigt
Pluggtolken har två kontrollcylindrar. Gå-sidan har det undre gränsmåttet, här 20,000 mm, och måste glida in i hålet utan kraft. Gå ej-sidan har det övre gränsmåttet, här 20,021 mm. Den är kortare, rödmarkerad och får högst nappa, men inte gå in.
- Styrka: Gå-sidan är en lång cylinder. Den beter sig som den blivande axeln och märker även formfel som gör hålet trängre, till exempel orundhet eller konicitet.
- Svaghet: Du får inget mätvärde. Om hålet ligger på 20,002 mm eller 20,019 mm säger tolken inte. En brotsch som slits märker du först när gå-sidan inte längre går in.
För serier är pluggtolken förstahandsvalet. Vill du justera måttet behöver du ett mätinstrument med visning.
Två punkter eller tre punkter?
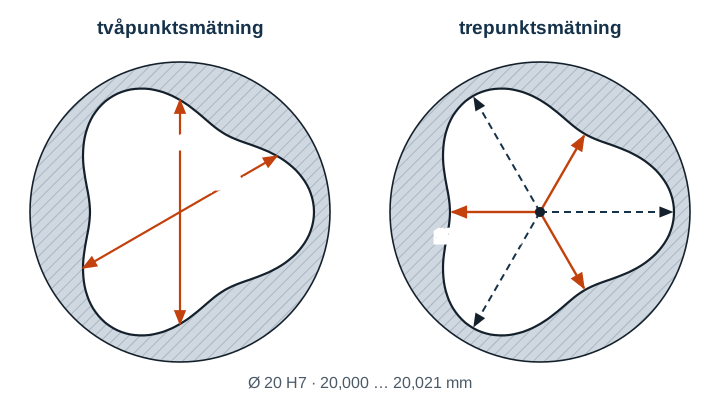
Den invändiga mikrometern med mätskänklar och hålmätaren berör hålet i två motstående punkter. Den invändiga trepunktsmikrometern har tre mätbultar med 120° delning och centrerar sig själv. Det avgör vilka formfel du ser.
Ett typiskt fall är en tunnväggig ring som spänns i trebackschucken och urborras. Backarna trycker in den lätt på tre ställen. När den spänns loss fjädrar den tillbaka, och hålet har tre flata bågar i stället för en cirkel. En sådan form kallas likbreddsform, eftersom den är lika bred överallt mellan två motstående punkter.
Exempel
En ring med Ø 20 H7 har efter urspänningen en likbreddsform. Det minsta och det största avståndet från mitten skiljer sig med 12 µm, det är rundhetsavvikelsen.
Med tvåpunktsmätning mäter du runt om 20,010 mm, nästan exakt toleransens mitt.
Den invändiga trepunktsmikrometern visar i olika vinkellägen värden mellan 19,998 mm och 20,022 mm. Spannet är dubbelt så stort som rundhetsavvikelsen.
20,022 mm − 19,998 mm = 0,024 mm = 2 · 12 µm
Trepunktsvärdena är inga diametrar, de gör formfelet synligt. Det viktiga är det minsta värdet. En cirkel på 19,998 mm är den största som får plats i hålet, och den ligger under det undre gränsmåttet. Pluggtolken bekräftar det, dess gå-sida på 20,000 mm går inte in. En axel på 20,000 mm skulle alltså kärva, trots att tvåpunktsmätningen sa ”godkänt”.
Omvänt visar tvåpunktsmätningen ett ovalt hål tydligt om du mäter en gång till förskjutet 90°. Trepunktsmätningen visar en ren oval praktiskt taget inte alls. Mät därför passhål i flera riktningar och djup och kombinera båda metoderna vid tveksamhet.
Hålmätare med mätklocka
Hålmätaren jämför bara. Du nollställer den i inställningsringen och pendlar den i hålet. Vid visarens vändpunkt läser du av avvikelsen från inställningsmåttet. Med finmätklocka är den lämplig för H7 och når långt in i djupa hål. Med en mätklocka på 0,01 mm är den för grov för små H7-hål.
Vilket mätdon när?
| Situation | Bra val |
|---|---|
| Serie, många likadana hål | Pluggtolk, plus stickprov med mätvärde |
| Enstaka detalj, måttet ska justeras | Invändig trepunktsmikrometer med 1 µm |
| Tunnväggiga detaljer spända i trebackschuck | Trepunktsmätning och pluggtolk |
| Detaljer spända i skruvstycke, misstanke om ovalitet | Tvåpunktsmätning i två riktningar |
| Djupa eller stora hål | Hålmätare med finmätklocka |
Typiska misstag
- Mätt varm: Ett hus av aluminium kommer ut ur maskinen med 35 °C. Vid Ø 20 mm är hålet då cirka 7 µm större än vid 20 °C, en tredjedel av toleransen. Låt först svalna, kontrollera sedan.
- Pluggtolken intryckt: Med kraft går gå-sidan ofta in även i ett för litet hål. Resultatet blir fel, och tolken slits.
- Mätt på bara ett ställe: Ett mätvärde längst fram i hålet säger ingenting om mitten. Ett hål kan vara trattformat eller tunnformat.
- Instrumentet inte inställt: Kontrollera trepunktsmäthuvuden och hålmätare i inställningsringen före varje mätserie.
Vanliga frågor
Varför är gå ej-sidan kortare?
Gå-sidan kontrollerar hålet som helhet, precis som axeln senare ska passa in. Gå ej-sidan ska däremot kontrollera enskilda ställen som kan vara för stora. Idealt vore en beröring i bara två punkter. En kort cylinder kommer närmare det än en lång, och du skiljer sidorna åt direkt.
Var hittar jag mätdonen med användning i appen?
I Gesello i modulen Mätning och kontroll. Där finns mätdonen med ritning, rätt användning och typiska fel. Du kontrollerar om ett mätdon passar till toleransen och ser vilka formfel två- och trepunktsmätning upptäcker.