



A furat dörzsárazva van, a rajzon Ø 20 H7 áll. A munkapadon ott van egy dugós határidomszer, egy belső mikrométer és egy mérőórás belső finommérő. Mindhárom furatot ellenőriz, de nem mind elég pontos a H7-hez, és kettő közülük csak két ponton mér. Egy nem kerek furatot simán észre sem vesznek. Itt megtudod, melyik mérőeszköz mikor megfelelő.
Mennyire szűk valójában a H7
Furatnál a H7 mindig nulla alsó határeltérést jelent. A legkisebb határméret tehát a névleges méret, felfelé az IT7 alaptűrési fokozat a mozgástér. Ø 20 H7-nél a furat 20,000 mm és 20,021 mm között lehet. Hogy bármely illesztés határméreteit hogyan határozod meg, azt az ISO-illesztések számítása számítási segédlet mutatja be. Itt arról van szó, hogyan igazolod, hogy a furat tűrésen belül van.
A méréstechnika aranyszabálya
A 21 µm kevesebb egy hajszál vastagságánál. A mérőeszköz felbontása legalább tízszer finomabb legyen, mint a tűrés szélessége. Szigorúan véve a mérési bizonytalanság számít, első támpontként a számlépés vagy a skálaosztás szolgál.
- V a tűrés és a felbontás aránya
- T a furat tűrése µm-ben
- u a mérőeszköz felbontása vagy mérési bizonytalansága µm-ben
V = 10-től a mérőeszköz megfelelő, 5 és 10 között csak korlátozottan, 5 alatt nem. Ezek irányértékek, az ellenőrzési terv és a rajz előírásai elsőbbséget élveznek. Ø 20 H7-re ez az áttekintés adódik.
| Mérőeszköz | Felbontás µm-ben | V 21 µm-nél | Értékelés |
|---|---|---|---|
| Mérőcsőrös belső mikrométer | 10 | 2,1 | nem megfelelő |
| Mérőórás belső finommérő | 10 | 2,1 | nem megfelelő |
| Hárompontos belső mikrométer 5 µm skálaosztással | 5 | 4,2 | nem megfelelő |
| Hárompontos belső mikrométer 1 µm számlépéssel | 1 | 21 | megfelelő |
| Finomtapintós belső finommérő | 1 | 21 | megfelelő |
| Dugós határidomszer 20 H7 | – | – | megfelelő, de mért érték nélkül |
Nagyobb furatoknál a H7 szélesebb. A Ø 80 H7 tűrése már 30 µm, itt az 5 µm-es hárompontos belső mikrométerrel V = 6 adódik, tehát korlátozottan használható. 30 mm átmérőig H7-hez 1 µm felbontás kell, 18 mm-től 2 µm is elég. Vagy idomszert használsz.
Dugós határidomszer – gyors és egyértelmű
A dugós határidomszernek két ellenőrző hengere van. A jó oldal a legkisebb határméretre készül, itt 20,000 mm, és erő nélkül kell a furatba csúsznia. A selejtoldal a legnagyobb határméretre készül, itt 20,021 mm. Rövidebb, piros jelölésű, és legfeljebb éppen megakadhat a furat szélén, de nem mehet be.
- Erőssége: A jó oldal hosszú henger. Úgy viselkedik, mint a később beillesztett tengely, és azokat az alakhibákat is észreveszi, amelyek szűkítik a furatot, például ha nem kerek vagy kúpos.
- Gyengesége: Nem kapsz mért értéket. Hogy a furat 20,002 mm vagy 20,019 mm, azt az idomszer nem mondja meg. A kopó dörzsárat csak akkor veszed észre, amikor a jó oldal már nem megy be.
Sorozatgyártásban a dugós határidomszer az első választás. Ha utánállítanál, kijelzős mérőeszközre van szükséged.
Két pont vagy három pont?
A mérőcsőrös belső mikrométer és a belső finommérő két szemközti ponton érinti a furatot. A hárompontos belső mikrométernek három, egymástól 120°-ra lévő mérőcsapja van, és magától központosít. Ez dönti el, mely alakhibákat látod.
Tipikus eset egy vékonyfalú gyűrű, amelyet hárompofás tokmányba fogva kiesztergálnak. A pofák három helyen kissé benyomják. Kifogás után visszarugózik, és a furat kör helyett három lapos ívből áll. Az ilyen alakot állandó szélességű alaknak nevezzük, mert két szemközti pont között mindenhol ugyanolyan széles.
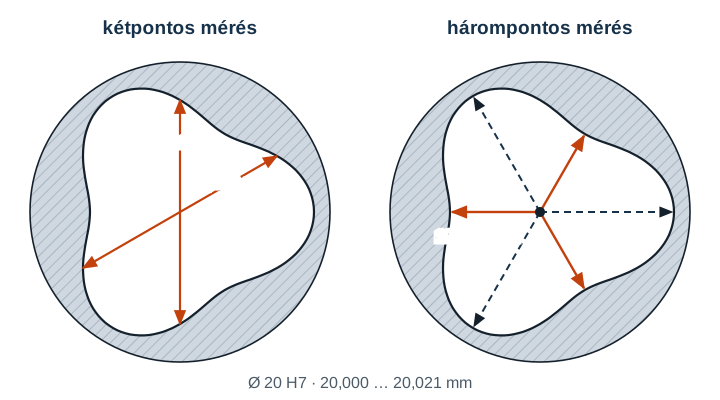
Példa
Egy Ø 20 H7-es gyűrű kifogás után állandó szélességű alakot vesz fel. A középponttól mért legkisebb és legnagyobb távolság 12 µm-rel tér el, ez a köralakúsági eltérés.
Kétpontos méréssel körben mindenhol 20,010 mm-t mérsz, szinte pontosan a tűrésközepet.
A hárompontos belső mikrométer különböző szöghelyzetekben 19,998 mm és 20,022 mm közötti értékeket mutat. A tartomány kétszer akkora, mint a köralakúsági eltérés.
20,022 mm − 19,998 mm = 0,024 mm = 2 · 12 µm
A hárompontos értékek nem átmérők, hanem láthatóvá teszik az alakhibát. A legkisebb érték a fontos. Egy 19,998 mm-es kör a legnagyobb, amely ebbe a furatba belefér, és ez a legkisebb határméret alatt van. A dugós határidomszer ezt megerősíti, 20,000 mm-es jó oldala nem megy be. Egy 20,000 mm-es tengely tehát beszorulna, bár a kétpontos mérés „jó”-t mondott.
Fordítva, a kétpontos mérés jól mutatja az ovális furatot, ha 90°-kal elforgatva újra mérsz. A hárompontos mérés a tisztán ovális alakot gyakorlatilag nem jelzi. Ezért az illesztett furatokat több irányban és több mélységben mérd, és kétség esetén kombináld a két eljárást.
Mérőórás belső finommérő
A belső finommérő csak összehasonlít. A beállítógyűrűben nullázod, majd a furatban billegteted. A mutató fordulópontján olvasod le az eltérést a beállított mérettől. Finomtapintóval H7-hez megfelelő, és mély furatokba is messzire lenyúlik. 0,01 mm-es mérőórával kis H7-es furatokhoz túl durva.
Melyik mérőeszköz mikor?
| Helyzet | Jó választás |
|---|---|
| Sorozat, sok egyforma furat | Dugós határidomszer, mellé szúrópróbák mért értékkel |
| Egyedi darab, a méretet utána kell állítani | Hárompontos belső mikrométer 1 µm-rel |
| Vékonyfalú, hárompofás tokmányban befogott darabok | Hárompontos mérés és dugós határidomszer |
| Satuban befogott darabok, ovalitás gyanúja | Kétpontos mérés két irányban |
| Mély vagy nagy furatok | Finomtapintós belső finommérő |
Tipikus hibák
- Melegen mérve: Egy alumíniumház 35 °C-on jön ki a gépből. Ø 20 mm-nél a furat ekkor kb. 7 µm-rel nagyobb, mint 20 °C-on, ez a tűrés harmada. Előbb hagyd lehűlni, csak utána ellenőrizd.
- Benyomott idomszer: Erővel a jó oldal gyakran egy túl kicsi furatba is bemegy. Az eredmény hamis, és az idomszer kopik.
- Csak egy helyen mérve: Egy, a furat elején mért érték semmit sem mond a közepéről. A furat lehet tölcsér- vagy hordó alakú.
- Beállítatlan műszer: A hárompontos mérőfejeket és a belső finommérőket minden mérési sorozat előtt ellenőrizd a beállítógyűrűben.
Gyakori kérdések
Miért rövidebb a selejtoldal?
A jó oldal a furatot egészében ellenőrzi, úgy, ahogy később a tengely beleillik. A selejtoldalnak ezzel szemben egyes helyeket kell ellenőriznie, amelyek túl nagyok lehetnek. Ehhez az lenne ideális, ha csak két ponton érintkezne. Egy rövid henger ehhez közelebb áll, mint egy hosszú, és a két oldalt azonnal meg is különbözteted.
Hol találom az alkalmazásban a mérőeszközöket a használatukkal együtt?
A Gesello Mérés és ellenőrzés moduljában. Ott vannak a mérőeszközök rajzzal, helyes használattal és tipikus hibákkal. Ellenőrizheted, hogy egy mérőeszköz illik-e a tűréshez, és láthatod, mely alakhibákat ismer fel a két- és a hárompontos mérés.