



Nu orice cotă de pe un desen are o toleranță proprie. Dacă în indicator scrie „ISO 2768-mK”, pentru toate cotele fără indicație se aplică o toleranță generală. Aici aflați ce înseamnă literele, cum citiți tabelul și cât de mare este abaterea permisă cu adevărat la o cotă.
Descifrarea notației ISO 2768-mK
Notația are două părți, care aparțin de două părți diferite ale standardului:
- Literă mică (f, m, c, v) – clasa de toleranță pentru lungimi, raze de racordare, teșituri și unghiuri conform ISO 2768-1. Clasele merg de la fină (f), prin mijlocie (m) și grosieră (c), până la foarte grosieră (v).
- Literă mare (H, K, L) – clasa de toleranță pentru formă și poziție conform ISO 2768-2, de exemplu rectilinitate, planitate și perpendicularitate.
„mK” înseamnă deci: cote în clasa mijlocie, formă și poziție în clasa K. În atelier, m este clasa cea mai folosită.
Abateri limită pentru dimensiuni liniare
Abaterea admisă depinde de clasă și de dimensiunea nominală. Intervalele se aplică „peste … până la (inclusiv)”.
| Dimensiune nominală în mm | f (fină) | m (mijlocie) | c (grosieră) | v (foarte grosieră) |
|---|---|---|---|---|
| 0,5 până la 3 | ±0,05 | ±0,1 | ±0,2 | – |
| peste 3 până la 6 | ±0,05 | ±0,1 | ±0,3 | ±0,5 |
| peste 6 până la 30 | ±0,1 | ±0,2 | ±0,5 | ±1 |
| peste 30 până la 120 | ±0,15 | ±0,3 | ±0,8 | ±1,5 |
| peste 120 până la 400 | ±0,2 | ±0,5 | ±1,2 | ±2,5 |
| peste 400 până la 1000 | ±0,3 | ±0,8 | ±2 | ±4 |
| peste 1000 până la 2000 | ±0,5 | ±1,2 | ±3 | ±6 |
| peste 2000 până la 4000 | – | ±2 | ±4 | ±8 |
Abateri în mm.
Raze de racordare, teșituri și unghiuri
Pentru razele de racordare și înălțimile teșiturilor se aplică un tabel separat, mai grosier:
| Dimensiune nominală în mm | f și m | c și v |
|---|---|---|
| 0,5 până la 3 | ±0,2 | ±0,4 |
| peste 3 până la 6 | ±0,5 | ±1 |
| peste 6 | ±1 | ±2 |
La unghiuri contează lungimea laturii mai scurte:
| latura mai scurtă în mm | f și m | c | v |
|---|---|---|---|
| până la 10 | ±1° | ±1° 30′ | ±3° |
| peste 10 până la 50 | ±30′ | ±1° | ±2° |
| peste 50 până la 120 | ±20′ | ±30′ | ±1° |
| peste 120 până la 400 | ±10′ | ±15′ | ±30′ |
| peste 400 | ±5′ | ±10′ | ±20′ |
Exemplu
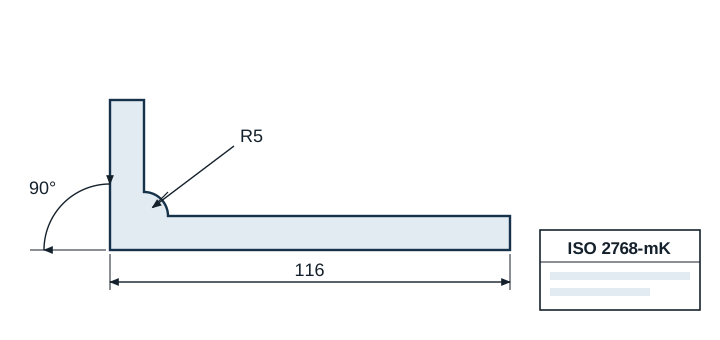
Pe desen apar „ISO 2768-mK” și trei cote fără toleranță. Ce valori sunt permise?
| Cotă | Interval | Abatere | permis |
|---|---|---|---|
| Lungime 116 mm | peste 30 până la 120 | ±0,3 mm | 115,7 până la 116,3 mm |
| Rază R5 | peste 3 până la 6 | ±0,5 mm | R4,5 până la R5,5 |
| Unghi 90°, latura mai scurtă 40 mm | peste 10 până la 50 | ±30′ | 89° 30′ până la 90° 30′ |
Greșeli tipice
- „mK” citit ca o singură clasă: Litera mică se aplică cotelor, litera mare formei și poziției. Sunt două tabele separate.
- Toleranța generală aplicată unei cote tolerate: Dacă o cotă are toleranță proprie sau un ajustaj, se aplică numai aceasta.
- Limita intervalului confundată: Cota de 30 mm aparține încă intervalului peste 6 până la 30, orice cotă mai mare aparține următorului.
- La unghi s-a luat latura mai lungă: Determinantă este întotdeauna cea mai scurtă.
- Razele determinate cu tabelul pentru lungimi: Pentru raze și teșituri există un tabel separat, cu valori mai mari.
Întrebări frecvente
Mai este valabil ISO 2768?
Partea 1, pentru cote, apare pe foarte multe desene și se folosește în continuare. Partea 2, pentru formă și poziție, a fost retrasă, dar se aplică în continuare desenelor existente pe care este indicată. Succesorii sunt, pe plan internațional, ISO 22081, iar în Germania DIN 2769, fiecare cu clase proprii. Gesello cunoaște ISO 2768 și DIN 2769.
Cine stabilește clasa?
Proiectarea. Aceasta alege clasa astfel încât piesele să funcționeze și să poată fi totuși fabricate economic. În atelier se aplică ceea ce scrie în indicator.